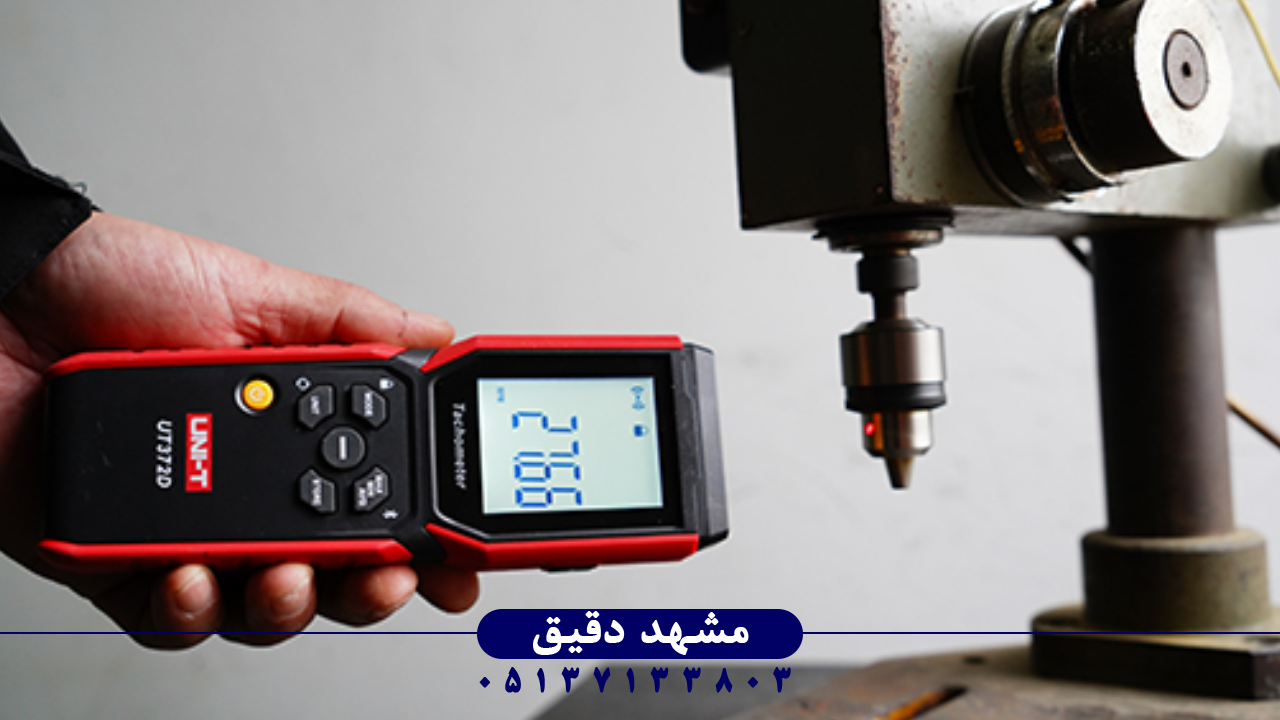
مفهوم عملکرد دورسنج دیجیتال صنعتی
دورسنج دیجیتال صنعتی یکی از ابزارهای حیاتی در اندازهگیری و تحلیل سرعت چرخشی تجهیزات دوار است. این دستگاه با تکیه بر اصول سنجش مکانیکی یا نوری، قادر است سرعت دوران را در واحد زمان (دور بر دقیقه یا RPM) با دقتی در حد اعشار، برای هر نوع شفت، موتور یا گیربکس صنعتی محاسبه کند. دورسنج دیجیتال در مقایسه با مدلهای آنالوگ، از مبدلهای دیجیتالی و پردازندههای متقارن استفاده میکند که باعث میشود دقت قرائت نهتنها وابسته به اپراتور نباشد، بلکه از نوسانات ناشی از خطای دید نیز مصون بماند. در صنایع پتروشیمی، خودروسازی، سیمان، نیروگاهی و تهویه صنعتی، سنجش و پایش سرعت موتورها یکی از حیاتیترین بخشهای کنترل فرآیند محسوب میشود. اساس عملکرد یک دورسنج دیجیتال مبتنی بر آشکارسازی تعداد دفعاتی است که یک روتور در بازه زمانی معین گردش کامل میکند. منحنی تبدیل دیجیتالی و سیستم نمونهبرداری سریع دستگاه، زمان بین پالسهای بازتابی را اندازهگیری کرده و برحسب فرکانس ورودی، مقدار سرعت زاویهای را محاسبه مینماید. این اطلاعات میتواند روی نمایشگر LCD یا حتی توسط رابطهای RS232 یا USB به سیستمهای کنترل صنعتی منتقل شود. هرچند مدلهای تماسی هنوز برای برخی فرآیندهای آرام یا تجهیزات آزمایشگاهی استفاده میشوند، اما مدلهای لیزری و نوری به دلیل ایمنی بیشتر و سرعت بالاتر در اندازهگیری بدون تماس، جایگزین اصلی آنها در خطوط تولید مدرن شدهاند. مفهوم آموزش کار با دورسنج دیجیتال صنعتی دقیقاً بر پایه فهم این اصول و توانایی تنظیم دستگاه برای نوع خاص تجهیزات است که در ادامه به تفصیل بررسی میشود.
شناخت ساختار فنی دورسنج دیجیتال
هر دورسنج دیجیتال صنعتی از سه بخش اصلی تشکیل شده است: سیستم تشخیص مکانیکی یا نوری، بخش محاسبهگر دیجیتال و واحد نمایشگر. در مدلهای نوری یا لیزری، ماژول اپتیکی از دیود لیزر نیمههادی با طول موج حدود ۶۵۰ نانومتر استفاده میکند که یک پرتو باریک و همفاز به سمت نشانه انعکاسی روی محور هدف میتاباند. هر بار که ناحیه بازتابنده از مقابل حسگر عبور میکند، پالس الکتریکی ایجاد شده و در مدار شمارنده ثبت میشود. این شمارنده به کمک یک کریستال زمانسنج دقیق (Quartz Timer) تعداد پالسها را در بازهای از زمان اندازهگیری کرده و با استفاده از فرمول RPM=60fRPM = 60f (که در آن ff فرکانس پالسها بر حسب هرتز است) سرعت دوران را در خروجی ارائه میدهد. مدلهای تماسی با اتصال نوک لاستیکی به محور موتور، این چرخش را مستقیماً به انکودر داخلی انتقال میدهند. تفاوت اصلی بین دو نوع تماسی و غیرتماسی، در بازتاب یا تماس مستقیم است، اما در هر دو حالت، الگوریتم محاسبه یکسان است. در سازوکار دیجیتال همچنین سیستم فیلترینگ برای حذف نویز ناشی از ارتعاش یا نور محیط طراحی شده تا دادهها با پایداری بالا نمایش داده شوند. ساختار بدنه از متریال ABS تقویتشده تشکیل شده تا در برابر ضربه، دما و گردوغبار مقاوم باشد. همچنین مدارهای حفاظت از ولتاژ شیمیایی (ESD Protection) برای جلوگیری از آسیب الکترونیکی در هنگام نصب در محیطهای صنعتی الکتروستاتیک به کار میروند. به همین دلیل است که مدلهای صنعتی اغلب از سایر تجهیزات اندازهگیری پرهزینهتر بوده ولی عمر مفید بالاتری دارند.
آموزش شروع کار و راهاندازی اولیه
یکی از بخشهای اساسی در آموزش کار با دورسنج دیجیتال صنعتی، درک مرحله راهاندازی اولیه است. در گام اول باید نوع سنجش مشخص شود: تماسی یا غیرتماسی. در حالت غیرتماسی، سطح هدف لازم است با برچسب سفید بازتابنده یا نوار انعکاسی مشخص گردد تا پرتو لیزری بتواند تفاوت نوری بازتاب را تشخیص دهد. زاویه تابش لیزر باید نزدیک به ۹۰ درجه نسبت به محور دوران باشد تا خطای پراکندگی به حداقل برسد. برای عملکرد صحیح، فاصله دستگاه از هدف معمولاً بین ۵ تا ۵۰ سانتیمتر تنظیم میشود و در مدلهای قویتر تا ۵ متر نیز قابل افزایش است. در حالت تماسی برعکس، یک قطعه لاستیکی چرخان در نوک سنسور به شفت موتور متصل میشود و دستگاه با شمارش چرخش این قسمت سرعت را اندازهگیری میکند. نکته مهم، تنظیم دقیق مد اندازهگیری (RPM، rps، یا m/min) از منوی دستگاه است. در فرآیند آموزش عملی اپراتور صنعتی، یادگیری نحوه نگهداشت دستگاه در محور واقعی و پرهیز از تماس زاویهای اهمیت ویژهای دارد؛ زیرا کوچکترین انحراف در جهت پرتو میتواند خطای قرائت تا یک درصد ایجاد کند. در همین مرحله است که مهندسان معمولاً از دستگاههای ترکیبی مانند دورسنج تماسی یونیتی مدل UNI‑T UT372D استفاده میکنند که هم در حالت لمس فیزیکی و هم در حالت نوری قابلاستفاده است. مزیت چنین مدلهایی، انعطاف در محیطهای مختلف تولید و امکان بررسی سرعت همزمان در چند نقطه از سیستم مکانیکی است.
 تحلیل سیستم نمایشگر و رابط داده
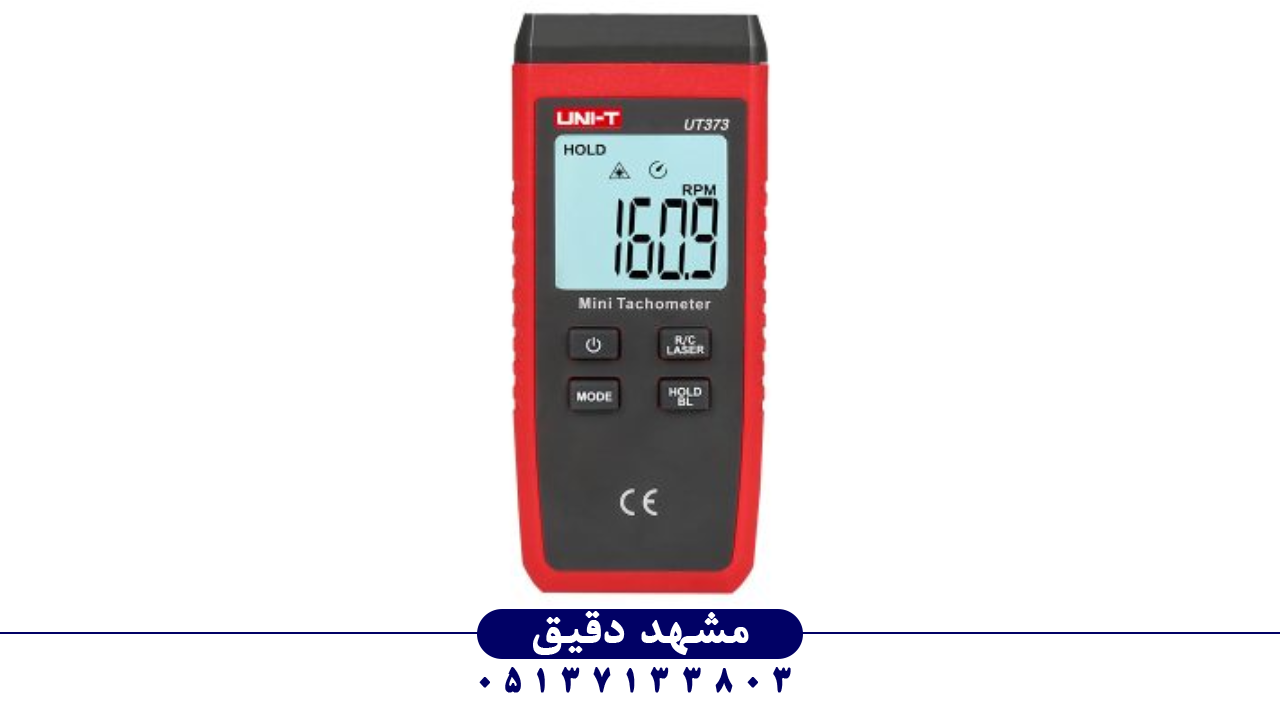
نمایشگر در یک دورسنج دیجیتال نقش عمدهای در ارائه اطلاعات دقیق و قابلفهم برای اپراتور دارد. انواع نمایشگرها معمولاً از LCD دو ردیفه با نور پسزمینه برای کار در محیطهای کمنور ساخته شدهاند. ظرفیت نمایش رقمها تا ۵ عدد در خروجی مجاز است، بهطوریکه توانایی نشان دادن سرعت تا ۹۹۹۹۹ RPM فراهم میشود. در دستگاههای پیشرفتهتر، یک رابط دیجیتال خروجی مانند USB یا Bluetooth برای انتقال داده به رایانه یا سیستم کنترل صنعتی قرار دارد. این ارتباط به مهندسین اجازه میدهد تا دادهها را در نرمافزارهایی مانند Excel یا SCADA ذخیره، فیلتر و تحلیل کنند. قالب دادهها معمولاً با فرمت CSV یا پروتکل Modbus RTU تبادل میگردند. از منظر آموزش فنی، اپراتور باید بتواند پارامترهای اصلی تنظیمشده مانند Sample Rate، Time Average Filter و Hold Mode را درک و کنترل کند. یکی دیگر از نکات حیاتی، نحوه تفسیر نشانههای هشدار است؛ برخی دورسنجهای صنعتی در صورت عبور سرعت از حد مجاز، پیام OVER را نمایش میدهند تا فرد در لحظه از خطر احتمالی آگاه شود. به علاوه، اکثر دستگاههای دیجیتال قابلیت نگهداشت آخرین مقدار قرائتشده را دارند که در فرآیند ثبت دادههای سریالی مفید است. به همین دلیل آموزش رابط کاربری در کنار اصول نورشناسی در هر کارگاه آموزش کار با دورسنج دیجیتال ضروری تلقی میشود.
بررسی الگوریتم نمونهبرداری و سنجش دیجیتال
عمق فناوری در دورسنج دیجیتال صنعتی به الگوریتم نمونهبرداری و تحلیل موج بازتابی آن بازمیگردد. دستگاه در هر پالس بازتابی صرفاً به شمارش دفعات عبور بسنده نمیکند، بلکه در برخی مدلها اختلاف فاز بین پالسهای متوالی نیز اندازهگیری میشود تا میانگین سرعت واقعی محاسبه گردد. مدارهای میکروکنترلری با سرعت پردازش بالا (در حد ۲۰ MHz تا ۴۰ MHz) امکان محاسبه لحظهای سرعت را فراهم میسازند. در مدلهای دقیقتر، یک تابع Moving Average برای کاهش تغییرات تصادفی اعمال میشود و نتیجه نهایی در نمایشگر تثبیتشده نشان داده میشود. از دید فنی، رزولوشن زمانی المستقر در سیستم شمارنده میتواند تا ۰٫۱ میلیثانیه باشد که برای کاربردهای سرعت بالا مانند توربینهای کوچک یا شفت فنهای آزمایشگاهی حیاتی است. علاوهبراین، در محیطهای صنعتی که نویز نوری بالا دارند، فیلترهای Optical Bandpass برای حذف اشعههای غیر قرمز به کار برده میشوند تا پرتو Laser بهصورت تمیز دریافت شود. فهم دقیق این منطق دیجیتال لازمه آموزش اپراتور و تیم کالیبراسیون است تا هرگونه نوسان خوانش را با منبع خطا تطبیق دهند.
استانداردهای ایمنی و کلاس لیزر استفادهشده
یکی از بخشهای مهم در آموزش کار با دورسنجهای دیجیتال صنعتی، آشنایی با کلاس ایمنی لیزر است. پرتو استفادهشده در مدلهای صنعتی عمدتاً از نوع Class II Laser با توان خروجی کمتر از ۱ mW میباشد و بهصورت ایمن قابل استفاده است. اما همچنان نباید مستقیماً به پرتو یا بازتاب آن نگاه کرد. کلاسهای بالاتر از IIIa مجاز نیستند، زیرا میتوانند باعث آسیب شبکیه شوند. استانداردهای IEC 60825‑1 و EN 55022 ضوابط طراحی و محافظت از کاربر را تعریف کردهاند. بدنه دورسنج باید دارای برچسب هشدار LASER RADIATION باشد و در آموزش اپراتور ذکر شود که در زمان بازتاب مستقیم، دستگاه را کمی از محور دید خارج نگه دارد. علاوه بر ایمنی نوری، ایمنی الکتریکی نیز اهمیت دارد. دستگاههای مجاز باید مطابق IEC 61010 دارای ایزولاسیون دوگانه ۶۰۰ ولت بین بدنه و مدار داخلی باشند. آموزش این موارد برای پرسنل ایمنی کارخانه حیاتی است تا خطری از نظر برقگرفتگی یا سوختگی لیزری وجود نداشته باشد. عملیات نگهداری نیز باید فقط پس از خاموشکردن لیزر صورت گیرد.
کالیبراسیون و اعتبارسنجی دقیق نتایج
دقت هر دورسنج دیجیتال صنعتی تنها زمانی معتبر است که بهصورت ادواری کالیبره شود. در کارگاههای پیشرفته از استروباسکوپ مرجع یا مولد سیگنال کالیبراسیون استفاده میشود تا صحت خوانش RPM با مقدار واقعی مقایسه گردد. در صورت انحراف بیش از ۰٫۵ ٪ ، باید تصحیح نرمافزاری یا بازتنظیم تایمر داخلی انجام شود. همانطور که در استاندارد ISO 9001:2015 توصیه شده، فرایند کالیبراسیون باید مستندسازی شود و نتایج با گواهی ردیابی ملی (NML Traceable) ثبت گردد. کالیبراسیون نه تنها صحت عملکرد سنسور را تضمین میکند بلکه اطمینان میدهد سیستم پردازش دیجیتال دچار درفت زمانی نشده است. یکی دیگر از آموزشهای مهم برای کاربران فنی، روش صحتسنجی لحظهای در محل است؛ یعنی مقایسه خوانش دورسنج با یک رفرنس مستقل مانند PLC متصل به Encoder اصلی. این فرآیند موجب کاهش توقف تولید در خطوط حساس میشود و تیم نگهداری را از ارسال دستگاه به آزمایشگاه بینیاز میکند.
تحلیل خطاهای رایج در قرائت سرعت
در آموزش کار با دورسنج دیجیتال صنعتی باید خطاهای محتمل شناسایی و روش مقابله با آنها آموزش داده شود. یکی از متداولترین خطاها خطای زاویه تابش است؛ در صورتی که محور لیزر نسبت به سطح بازتابنده زاویهای بیشتر از ۲۰ درجه داشته باشد، شدت برگشت کاهش یافته و دستگاه پالسها را از دست میدهد. خطای دیگر ناشی از لرزش یا ارتعاش محل نصب است که سبب میشود دستگاه سیگنال دوگانه دریافت کند. در محیطهایی با نور فلورسنت شدید، احتمال تداخل فرکانس نور محیط با فرکانس برگشتی وجود دارد که باید با فیلتر نوری برطرف شود. همچنین هنگامی که برق باتری ضعیف است، شدت پرتو کاهش مییابد و خطای LOW BEAM رخ میدهد. آموزش تیم فنی برای تفسیر این خطاها و تنظیم سریع پارامترها، در جلوگیری از توقف تولید بسیار مؤثر است.
کاربردهای صنعتی در فرآیندهای واقعی
در صنایع فرآیندی، دورسنج دیجیتال صنعتی جزو ابزارهای کلیدی پایش وضعیت محسوب میشود. مهندسان تعمیرات در کارخانههای فولاد از آن برای تنظیم دور موتور فنهای خنککننده و توربینهای ریز استفاده میکنند. در صنایع پتروشیمی، برای کنترل سرعت پمپهای سانتریفیوژ، دورسنجها امکان تشخیص انحراف عملکرد قبل از رخداد خرابی را میدهند. در آزمایشگاههای مکانیک، اندازهگیری سرعت محورهای مدل و تعادل پرهها بدون نیاز به تماس میسر میگردد. این ابزار حتی در خطوط بستهبندی مواد غذایی و دارویی کاربرد دارد، جایی که بهواسطه قوانین بهداشتی، تماس ابزار با محصول ممنوع است. بدینترتیب تکنسین با ثابت نگهداشتن دورسنج در فاصله مناسب، سرعت غلطکها را با دقت بالا اندازهگیری میکند. انعطاف عملکردی و سهولت استفاده سبب شده دورسنجها به یکی از ضروریترین تجهیزات کنترل فرآیند بدل شوند.
نگهداری، سرویس و بهینهسازی عملکرد روزمره
در آموزشهای تخصصی مربوط به دورسنج دیجیتال صنعتی، بخش مهمی به نگهداری و سرویس روزمره اختصاص دارد. تمیزکردن لنز فرستنده و گیرنده با پارچه میکروفیبر و بررسی باتری پیش از هر شیفت از اصول پایه است. در محیطهای دارای گردوغبار باید از قاب محافظ لنز استفاده شود تا کیفیت بازتابی افت نکند. بررسی دورهای کلیدها و تماس صحیح آنها از خرابی احتمالی جلوگیری میکند. بعضی واحدهای صنعتی برای افزایش کارایی، از کابل Tripod و پایه ثابت استفاده میکنند تا زاویه تابش در تمامی قرائتها ثابت بماند. توصیه میشود در پایان هر شیفت، دادهها بهصورت خودکار در سیستم کنترل مرکزی ذخیره شود. انتخاب تجهیز درست نیز بخشی از بهینهسازی است؛ محصولی مانند دورسنج تماسی یونیتی مدل UNI‑T UT372D با قابلیت ذخیره ۶۰ داده و طراحی بدنه ارگونومیک، برای کار مداوم در خطوط پرکاربرد کاملاً مناسب است.
جمعبندی نهایی و اهمیت آموزشی تجهیز
در جمعبندی میتوان گفت آموزش صحیح و نظاممند کار با دورسنج دیجیتال صنعتی نهتنها ضامن افزایش دقت اندازهگیری است بلکه بهرهوری تجهیزات دوار را نیز بالا میبرد. تسلط کامل بر مفاهیم نوری، تنظیمات منوی دستگاه، روشهای جلوگیری از خطا و نگهداری نوک سنسور، از مهندسین یک اپراتور حرفهای میسازد. امروزه، آموزشگاههای تخصصی درونسازمانی در ایران، مخصوصاً در صنایع سنگین و نفتی، دورههای آموزشی دورسنج دیجیتال را جزو آموزشهای الزامی ایمنی و کنترل فرآیند قرار دادهاند. با بهکارگیری این آموزشها، از توقفهای ناگهانی جلوگیری میشود و دادههای مستند RPM به سامانههای پایش وضعیت منتقل میگردند. در نهایت، انتخاب تجهیز مناسب از برندهای معتبر جهانی مانند UNI‑T و اجرای صحیح دستورالعملها، نقشی کلیدی در بهبود عملکرد سیستمهای مکانیکی ایفا میکند.