اصول علمی امواج اولتراسونیک فلزات
تست اولتراسونیک (Ultrasonic Testing) یکی از مهمترین شاخههای آزمونهای غیرمخرب یا NDT محسوب میشود که در صنایع فلزی برای تشخیص عیوب داخلی، اندازهگیری ضخامت، و ارزیابی سلامت ساختار مواد به کار میرود. اساس این روش بر پایه انتشار امواج صوتی با فرکانس بسیار بالا (معمولاً بین ۵۰۰ کیلوهرتز تا ۲۰ مگاهرتز) درون فلز و تحلیل بازتابهای برگشتی از نواحی مختلف داخلی است. زمانی که موج اولتراسونیک از یک محیط با چگالی مشخص عبور میکند و به مرز نهایی با چگالی متفاوت برخورد میکند، بخشی از آن بازتاب و بخشی دیگر عبور میکند. با اندازهگیری زمان رفت و برگشت امواج، موقعیت دقیق یک ناپیوستگی مشخص میشود.
در فلزات مختلف، سرعت انتشار امواج بستگی به ساختار کریستالی، چگالی و مدول یانگ آن دارد. برای مثال، سرعت امواج طولی در فولاد تقریباً ۵۹۰۰ متر بر ثانیه و در آلومینیوم حدود ۶۳۲۰ متر بر ثانیه است. همین تفاوتها در تحلیل دادهها باید تصحیح شوند. این فناوری به دلیل قابلیت نفوذ عمیق در مواد ضخیم، برای آزمون قطعاتی مانند ورقهای فولادی، محورهای توربین، لولههای فشاری، و قطعات جوشخورده بسیار کاربردی است. تست اولتراسونیک برخلاف روشهای سطحی، میتواند ترکها و حفرههایی را که در عمق چند سانتیمتری یا حتی دهها سانتیمتری قرار دارند، شناسایی کند.
اجزای اصلی سیستم تست اولتراسونیک
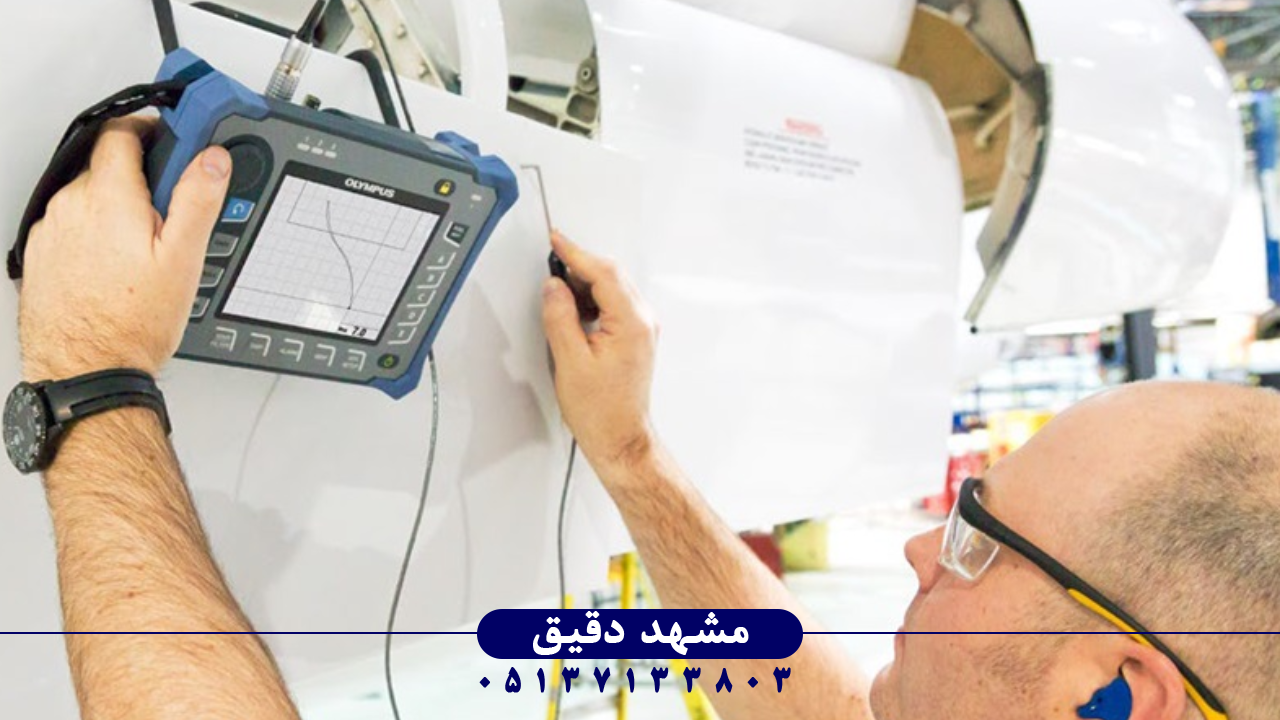
هر سیستم تست اولتراسونیک صنایع فلزی از چند بخش اصلی تشکیل شده است: پراب پیزوالکتریک (Transducer)، مولد پالس، واحد دریافت، پردازنده داده و نمایشگر تحلیلی. پراب بهعنوان قلب سیستم، وظیفه تبدیل انرژی الکتریکی به ارتعاش مکانیکی و بالعکس را بر عهده دارد. هنگامی که پالس الکتریکی از مولد ارسال میشود، کریستال پیزوالکتریک نوسان کرده و امواج فراصوتی تولید میکند. این امواج از طریق یک واسط مناسب (کوپلنت یا ژل) به درون فلز منتقل میشوند. بازتاب امواج از ترکها یا ناپیوستگیها به پراب بازمیگردد و دوباره به سیگنال الکتریکی تبدیل میشود. سپس واحد دریافت، این سیگنال را تقویت کرده و پردازنده، دادهها را برای نمایش به سیستم تحلیلگر ارسال میکند.
نمایشگر دستگاه (A-Scan یا B-Scan) نشانگر بازتابهای برگشتی در مقابل زمان است. منحنیهای ثبتشده به اپراتور اطلاعاتی درباره موقعیت، اندازه و نوع عیب میدهند. در آزمونهای پیشرفته، دستگاه قادر است بازتابهای متعدد را از طریق تحلیل دیجیتال جداسازی کرده و محل دقیق ترک را با تفکیک بالا نمایش دهد. طراحی ارگونومیک و شکل پرتابل این دسته تجهیزات زمینهی استفاده آسان در سایتهای صنعتی را فراهم میسازد.
روشهای اجرای آزمون در فلزات
اجرای صحیح تست اولتراسونیک در صنایع فلزی مستلزم رعایت اصولی دقیق است. نخست، سطح قطعه باید تمیز، بدون گریس و زبرشدگی باشد تا کوپلنت بتواند بهصورت یکنواخت تماس میان پراب و نمونه را برقرار کند. سپس نوع پراب بر اساس ضخامت و جنس قطعه انتخاب میشود. برای مثال، پرابهای مستقیم برای صفحات نازک و پرابهای زاویهای (Angle Beam Probe) جهت بررسی جوشها در زاویههای ۴۵، ۶۰ و ۷۰ درجه به کار میروند. در موارد پیچیدهتر، از پرابهای پاشیده (Immersion Probe) یا Phased Array برای کنترل میدان موج استفاده میشود.
در مرحله بعد، تنظیم حساسیت و محدوده زمانی انجام میشود. اپراتور باید فاصله مرجع را روی بلوک استاندارد تنظیم کرده و دستگاه را نسبت به جنس قطعه کالیبره کند. هرگونه خطا در تنظیم پارامتر زمان-پایه موجب اشتباه در محاسبه عمق عیب میشود. پس از کالیبراسیون، امواج به نواحی موردنظر تابانده میشوند و انعکاسها تحلیل میشوند. سیستم با بررسی اختلاف فاز سیگنالهای برگشتی، موقعیت تقریبی ترک را نشان میدهد.
کوپلنتها و شرایط انتقال دقیق صوت
انتقال مؤثر انرژی فراصوتی میان پراب و سطح فلز وابسته به انتخاب مناسب کوپلنت (Couplant) است. از آنجا که هوا رسانای بسیار ضعیفی برای امواج التراسونیک در محدوده مگاهرتز است، لازم است لایه واسطی با خصوصیات آکوستیکی شبیه فلز استفاده شود تا بازتاب ناخواسته در سطح کاهش یابد. کوپلنتهای متداول شامل روغن صنعتی، ژل گلیسیرینی، آب صابون، یا ترکیبات سیلیکونی هستند و بسته به دمای سطح و زبری انتخاب میشوند.
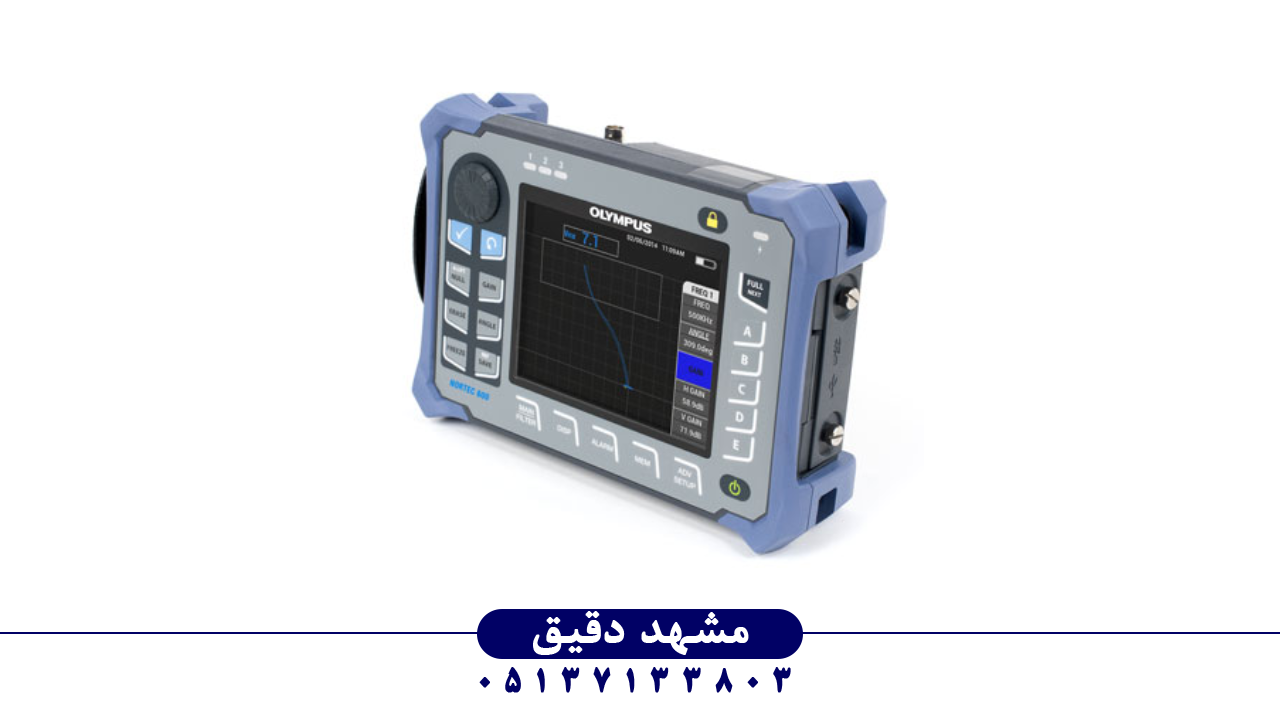
در تست بدنههایی با دمای بالا مانند خطوط لوله نیروگاهی، از کوپلنتهای مقاوم حرارتی تا ۳۰۰ درجه سانتیگراد استفاده میشود. استفاده نادرست از کوپلنت ممکن است منجر به تضعیف سیگنال دریافتی یا ایجاد انعکاسهای کاذب شود. برخی دستگاههای جدید دارای قابلیت تصحیح خودکار تضعیف سیگنال هستند تا در شرایط ناپایدار، قدرت بازتاب بهصورت پویا تنظیم شود. ویژگیهای چنین قابلیتی را میتوان در دستگاههایی چون عیبیاب التراسونیک صنعتی المپیوس مدل OLYMPUS Nortec 600 مشاهده کرد. این تجهیز قابلیت انجام تست ترکیبی پرابهای زاویهای و مستقیم را دارد و با پردازش دیجیتال، دقت سیگنال بازتابی را تا سطح میکرونی ارتقا میدهد.
 استانداردهای مرجع بینالمللی تست فلزات
تست اولتراسونیک باید بر اساس مجموعهای از استانداردهای بینالمللی اجرا شود تا صحت نتایج و قابلیت مقایسه تضمین شود. مهمترین استانداردها در این زمینه عبارتند از: ASTM E114، ASTM E164، EN ISO 16810 و ASME Section V. این مراجع تمام جزئیات لازم از جمله نوع بلوک مرجع، کالیبراسیون دستگاه، نوع امواج (طولی یا برشی)، پهنای باند پراب و روش مستندسازی نتایج را تشریح میکنند.
استاندارد ISO 16810 الزام میکند که نتایج آزمون UT باید همراه با منحنی DAC و ثبت کامل موقعیت پراب در هر آزمایش نگهداری شود. از سوی دیگر، کد ASME الزامی بودن آزمون UT برای بررسی جوشهای فشار قوی در مخازن را تعیین میکند. مهندسان صنایع فلزی باید از این استانداردها پیروی کنند تا بتوانند دادههای بهدستآمده را در ارزیابی نهایی بازرسی یا تحلیل خستگی سازهای استناد دهند.
تحلیل دادهها و شناسایی سیگنالها
تجزیهوتحلیل دادههای حاصل از دستگاه تست اولتراسونیک نیازمند دانش مهندسی و تجربه میدانی است. سیگنال بازتابی ممکن است ناشی از تغییرات چگالی، ذرات درشت آلیاژی یا عیوب ساختاری واقعی باشد. مهندس تحلیلگر با تفسیر منحنی A-Scan میتواند تشخیص دهد که سیگنال دریافتی از سطح پشتی، ترک داخلی یا حفره منشأ گرفته است.
سیستمهای دیجیتال جدید قابلیت اعمال فیلتر فرکانسی و متوسطگیری سیگنال را دارند تا نویز محیطی حذف شود. در مدلهای پیشرفته، نرمافزار با رسم نقشه حرارتی (C-Scan) میتواند موقعیت نسبی عیب درون قطعه را نشان دهد. این امکان، دید سهبعدی واقعی از ساختار داخلی فلز را فراهم میکند. در بررسی جوشها، تحلیل B-Scan برای نمایش مقطع طولی عیبها بهکار میرود و به تشخیص زوایای ترک بسیار کمک میکند.
بهینهسازی شرایط بازرسی و دقت اندازهگیری
دقت آزمون اولتراسونیک به عوامل گوناگونی وابسته است؛ از جمله تراز بودن پراب، کیفیت کوپلنت، نویز زمینه، دمای محیط، و حتی شیارهای سطحی. برای دستیابی به نتایج قابل اعتماد باید ضمن کالیبراسیون روزانه، از مقاطع آزمایشی مرجع استفاده شود. دستگاههای دارای تنظیم خودکار بهره (AGC) و بهبود نسبت سیگنال به نویز (SNR Optimization) میتوانند دقت تشخیص عیوب میلیمتری را فراهم کنند.
در فلزات ضخیم، استفاده از فرکانس پایینتر (۲ تا ۵ مگاهرتز) توصیه میشود تا تضعیف موج کمتر گردد و نفوذ افزایش یابد. در مقابل، برای ورقهای نازک از فرکانس بالاتر استفاده میشود تا وضوح تفکیک عمقی بالا برود. مهندسان صنایع انرژی و فولاد، با توجه به جنس قطعه (فولاد کربنی، چدن، آلومینیوم، تیتانیوم)، تنظیمات مناسب را برمیگزینند تا از بازتاب کاذب جلوگیری شود.
تست التراسونیک و مقایسه با روشهای دیگر
در میان روشهای NDT مانند رادیوگرافی، ذرات مغناطیسی یا مایع نافذ، تست اولتراسونیک مزیتهای قابل توجهی دارد. اول اینکه این روش بدون خطر تابشی است و در محیطهای کاری میتوان آن را در حضور نیروی انسانی اجرا کرد. دوم، قابلیت نمایش آنی نتایج در هنگام تست باعث صرفهجویی زمان میشود. همچنین UT در قطعات ضخیم که دیگر روشها توان نفوذ ندارند، موفق است. در مقابل، محدودیت این روش آن است که برای اشکال پیچیده و سطوح زبر، تنظیم مسیر موج دشوار میشود.
روشهای جدیدی مانند Phased Array UT با استفاده از چندین المان کنترلی، زاویه انتشار موج را تغییر داده و قابلیت پوشش کامل سطح را فراهم میکنند. این فناوری ترکیبی از دقت بالا و سرعت بازرسی است و بهصورت پرتابل نیز در محیطهای صنعتی اجراپذیر است.
الزامات ایمنی و شرایط کاری اپراتور
اپراتور تست اولتراسونیک باید از آموزش کافی، گواهینامه صلاحیت سطح II یا III برخوردار باشد و محیط کار را از نظر خطرات الکتریکی، گرمایی و مکانیکی کنترل کند. رعایت اصول ایمنی هنگام تست خطوط فشار بالا یا مخازن بزرگ ضروری است. همچنین استفاده از دستکش عایق، جعبه ضد نفوذ آب برای دستگاه، و تهویه مناسب در محل الزامی است. بسیاری از پروژههای صنعتی در محیطهای باز اجرا میشوند که در آن رطوبت و گردوغبار ممکن است روی کیفیت سیگنال اثر بگذارد. به همین دلیل دستگاههای صنعتی مانند Nortec 600 با پوشش محافظ IP66 طراحی شدهاند تا در شرایط سخت دوام بیاورند.
کاربرد صنعتی در پروژههای واقعی فلزات
در صنایع سنگین مانند فولاد مبارکه، خطوط انتقال گاز و مجتمعهای پتروشیمی، تست اولتراسونیک یکی از مراحل حیاتی کنترل کیفی است. در خطوط لوله، کوچکترین ترک داخلی میتواند منجر به شکست فاجعهبار شود. از این رو مهندسان تست، بهصورت دورهای، بدنه لوله، جوشهای طولی و حلقوی را با UT ارزیابی میکنند. در قطعات هواپیما نیز، این روش برای اطمینان از عدم وجود حفره یا جداشدگی در مواد کامپوزیتی استفاده میشود.
یکی از ویژگیهای بارز تکنولوژی امروزی، یکپارچهسازی UT با سیستمهای دادهبرداری صنعتی است. اکنون نتایج هر تست در پایگاه داده ذخیره و با تغییرات تاریخی مقایسه میشود تا روند تخریب ساختاری شناسایی گردد.
پیشرفتهای فناورانه و ارتباط با لیزر
با پیشرفت فناوری فتونیک، تست فراصوتی و روشهای اپتیکی در حال همگرایی هستند. در دهه اخیر، استفاده از لیزر برای تولید امواج اولتراسونیک (Laser UT) روند صعودی داشته است. در این روش، پالس لیزری بر سطح فلز تابیده شده و ارتعاش مکانیکی موضعی ایجاد میکند. مزیت این روش تماسنداشتن پراب با جسم است، بنابراین برای سطوح داغ یا بسیار زبر ایدهآل است. در همافزایی با تجهیزات اندازهگیری دقیق مانند تراز لیزری گارمین مدل Advanced LaserAlign 360 این امکان وجود دارد که موقعیت هندسی ترکها بهصورت فضایی و دقیق ثبت شود. این تکنیک در صنایع هوایی و تولید قطعات دقیق، تحولی بزرگ ایجاد کرده است.
نتیجهگیری و افق آینده تکنولوژی UT
تست اولتراسونیک در صنایع فلزی، از مرحله کنترل مواد خام تا پایش سازههای بهرهبرداریشده، نقشی حیاتی دارد. این فناوری با ترکیب پردازش دیجیتال، هوش مصنوعی و مدلهای پیشبینی (Predictive Maintenance) در حال تبدیل شدن به سیستمی خودکار و هوشمند است. در آینده نزدیک، شبکهای از عیبیابهای پرتابل با ارتباط بیسیم در خطوط تولید نصب خواهد شد تا در زمان واقعی وضعیت سلامت قطعات فلزی را گزارش دهند. با توسعه حسگرهای دقیقتر، وضوح تصویربرداری فراصوتی در حد میکرون افزایش یافته و امکان تحلیل خستگی ساختار در لحظه میسر خواهد شد.
در جمعبندی باید گفت که تسلط بر اصول علمی، استانداردهای مرجع، و انتخاب ابزار مناسب مانند عیبیاب التراسونیک صنعتی المپیوس مدل OLYMPUS Nortec 600، کلید دقت، سرعت و ایمنی در بازرسیهای غیرمخرب فلزات است. این فناوری امروز در قلب صنعت مدرن قرار دارد و هیچ روش دیگری توان رقابت با دقت، عمق و گسترهی کاربرد آن را ندارد.