مبانی فیزیکی امواج اولتراسونیک صنعتی
تحلیل سیگنال در دستگاههای اولتراسونیک یکی از بنیادیترین گامها در پایش سلامت سازهها، خطوط لوله، تجهیزات نیروگاهی و فرآیندهای تولید فلزات سنگین است. این فناوری بر پایه انتشار امواج مکانیکی با فرکانس بالاتر از محدوده شنوایی انسان (بیش از ۲۰ کیلوهرتز) بنا شده و قادر است ویژگیهای متریالی، عیوب داخلی و ضخامت مؤلفههای مختلف را بدون نیاز به تخریب نمونه آشکار کند. درک عمیق ویژگیهای انتشار موج در محیط جامد بهویژه در فلزات و آلیاژهای صنعتی، محور اصلی آموزش تحلیل سیگنال به شمار میرود.
در فلزات، بسته به نوع شبکه کریستالی، مدول یانگ و چگالی، سرعت انتشار امواج طولی و برشی متفاوت است. بین سرعت و مسیر طیشده توسط موج با زمان بازتاب (Echo Time) رابطه مستقیم وجود دارد که اساس ایجاد بازنمایی سیگنال در دستگاههای عیبیاب است. پراب پیزوالکتریک، با اعمال پالس الکتریکی کوتاه، امواج اولتراسونیک را تولید و سپس بازتابهای ناشی از عیوب، ترکها یا تغییرات مرزی ماده را ثبت میکند. تحلیلگر سیگنال با مشاهده اختلاف دامنه و فاز این بازتابها قادر است عمق و نوع ناپیوستگی را تعیین کند.
در سیستمهای امروزی، ترکیب میدانهای امواج برشی و سطحی در محدوده چند مگاهرتز باعث افزایش حساسیت تشخیص شده و قابلیت تفکیک عیوب میلیمتری را فراهم میسازد. پارامترهایی مانند Acoustic Impedance، چگالی انرژی و فرکانس مرکزی در آموزش تحلیل سیگنال جایگاه ویژهای دارند، زیرا نقش مستقیمی در نسبت سیگنال به نویز (SNR) و وضوح نتایج دارند.
ساختار الکترونیکی دستگاههای تحلیل سیگنال
هر دستگاه تحلیل سیگنال در حوزه تست اولتراسونیک از بخشهایی شامل مولد پالس الکتریکی، پراب پیزوالکتریک، تقویتکننده آنالوگ، مبدل A/D، واحد پردازش دیجیتال و سیستم نمایش A-Scan یا B-Scan تشکیل شده است. فرآیند تحلیلی با تحریک کریستال پیزوالکتریک آغاز میشود که در پاسخ به پالس، ارتعاشی با فرکانس مشخص تولید میکند. این ارتعاش به درون جسم منتقل و بازتابهای حاصل توسط همان پراب یا پراب گیرنده مستقل دریافت میشود.
در مرحله بعد، سیگنال دریافتی که بهصورت دامنهای ضعیف و پر از نویز است، از مسیر تقویت، فیلترینگ و اجرای Time-Gain Compensation (TGC) عبور میکند تا کیفیت سیگنال بهینه گردد. سپس تراشهی A/D، داده آنالوگ را به نمونههای دیجیتال با نرخ چند صد مگاهرتز تبدیل کرده و به واحد تحلیل DSP ارسال میکند.
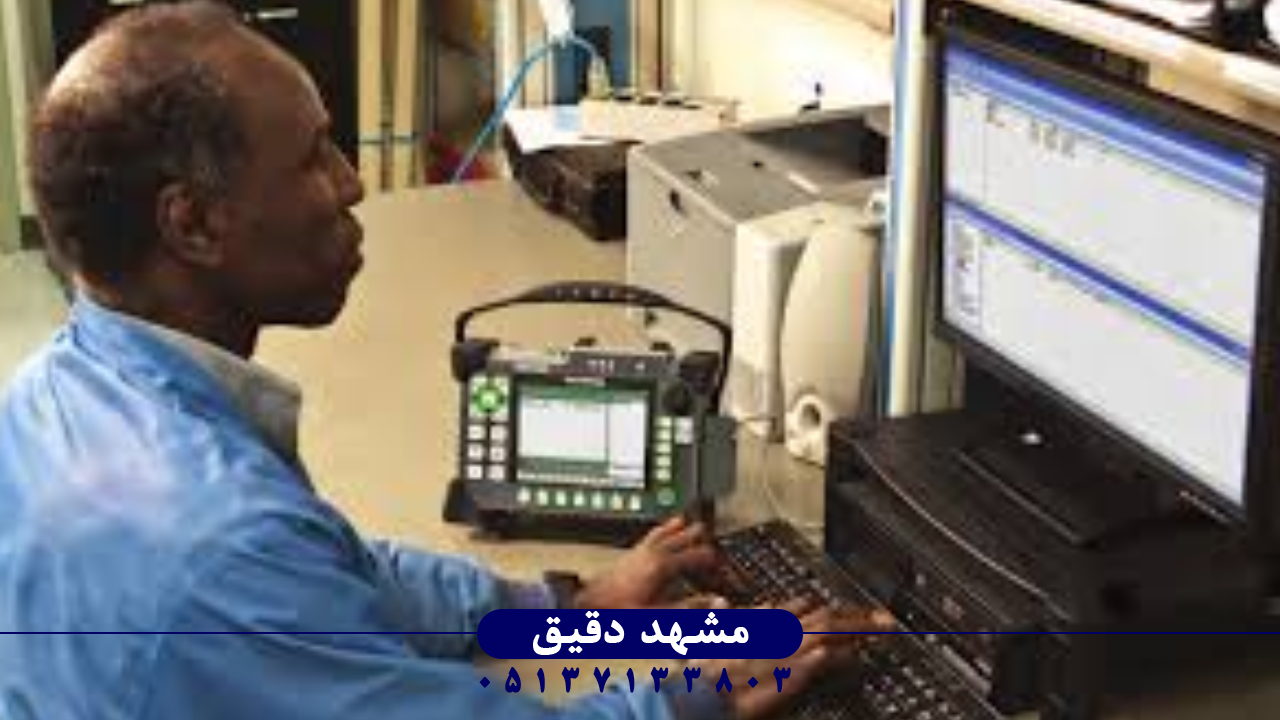
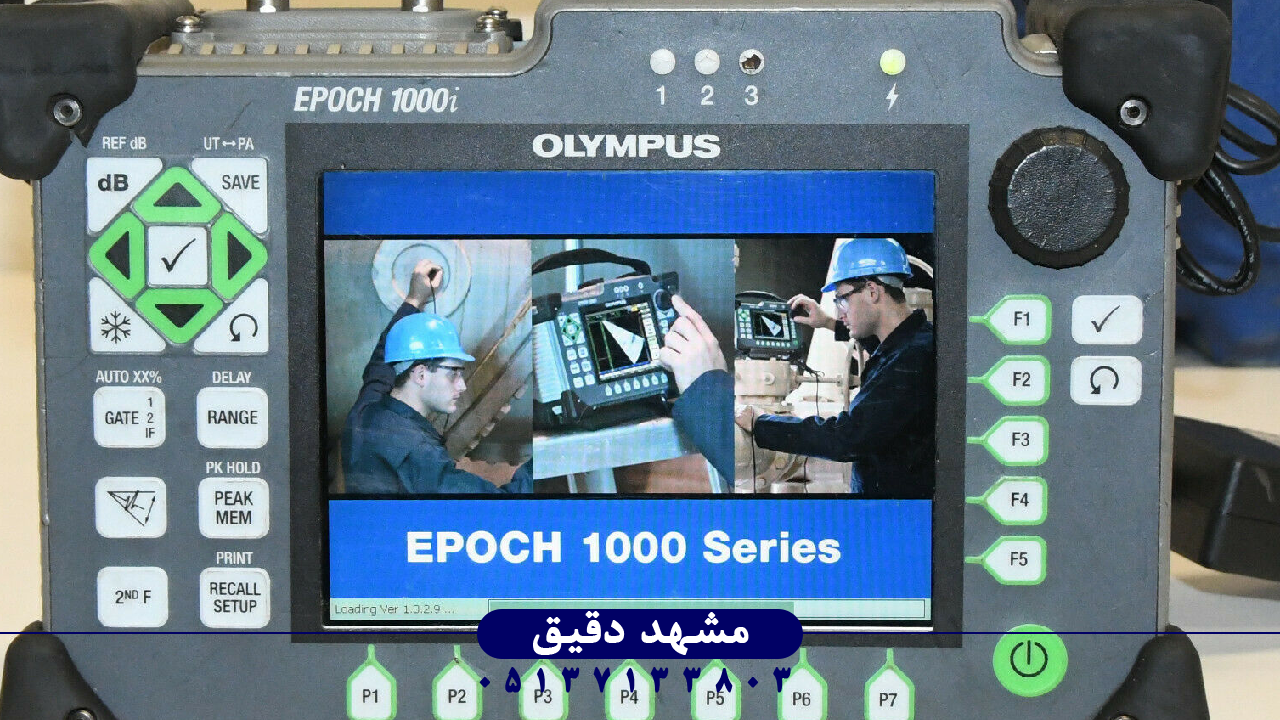
الگوریتمهای پردازشی در این بخش میتوانند شامل FFT، فیلتر دیجیتال، جداسازی سیگنال سطحی از حجمی، و استخراج Envelope باشند. در طراحی صنعتی عیبیاب التراسونیک المپیوس مدل OLYMPUS EPOCH 1000 این زنجیره پردازشی با دقت بسیار بالا و تأخیر کمتر از چند میکروثانیه انجام میشود. این ویژگی باعث میشود تحلیلگر بتواند در میدان عملیاتی، تفاوتهای فازی کوچک در حد نانومتر را تشخیص دهد. چنین پایداری، ابزار را برای کاربردهای بازرسی جوش و ورقهای ضخیم فولادی کاملاً ایدهآل کرده است.
 مفهوم تحلیل زمانی و دامنهای سیگنال
تحلیل سیگنال در دستگاههای اولتراسونیک ذاتاً دو بعدی است: محور زمان و محور دامنه. محور زمان بیانگر مسیر طیشده موج در ماده است و محور دامنه (Amplitude) بیانگر شدت بازتاب از ناحیهی عیب یا مرز داخلی میباشد. برجستگی سیگنال در نمایشگر، مستقیماً نسبت به انرژی بازتابی از مرزهای چگالی متفاوت دارد.
در نمایش A-Scan، هر پیک در نمودار نشاندهنده بازتابی از درون جسم است. فاصله زمانی میان پیکها معرف عمق عیب است و ارتفاع آنها بیانگر اندازه یا مقاومت آکوستیکی مرز میباشد. در تحلیل سیگنالهای پیچیده، مهندس آزمون از روشهای تطبیقی مانند Time-Frequency Representation و Wavelet Transform برای تفکیک بازتابهای تداخلدار استفاده میکند.
در حوزه صنعتی، تحلیل دامنهای (Frequency Domain) با استفاده از تبدیل فوریه سریع (FFT) به مهندس امکان میدهد مؤلفههای فرکانسی سیگنال را شناسایی کرده و مشخص کند که چه نوع مادّهای یا چه نوع ناپیوستگیای باعث تخریب انرژی شده است. این تحلیل برای تخمین میزان خستگی فلز، کاهش چسبندگی جوش یا شناسایی ناپیوستگیهای ناشی از ذوب ناقص بسیار کاربردی است.
نقش الگوریتمهای دیجیتال در پردازش
با پیشرفت فناوری دادههای دیجیتال، تحلیل سیگنال در دستگاههای اولتراسونیک از محدودهی آنالوگ کلاسیک فراتر رفته است. پردازندهها اکنون قادر به اجرای الگوریتمهای پیچیدهای چون Hilbert Transform، فیلترهای تطبیقی، حذف مؤلفههای نویزی و افزایش نسبت سیگنال به نویز هستند. در واقع، کلید موفقیت سیستمهای نوین اولتراسونیک، در نحوهی طراحی الگوریتمهای پردازش داده نهفته است.
در دستگاههای پیشرفته مانند OLYMPUS EPOCH 1000، الگوریتمهای دیجیتال قادرند بازتابهای چند مسیره (Multiple Reflections) را شناسایی و تفکیک کنند تا احتمال خطای تحلیلگر کاهش یابد. دادههای ثبتشده توسط پراب با دقت نانوثانیهای بهطور پیوسته به حافظه فلش منتقل شده و امکان بازبینی کامل پس از آزمون فراهم میشود. افزون بر آن، با پیادهسازی سامانههای تطبیقی Dynamic Gate Tracking، سیستم قادر است ناحیهی تحلیل را بهصورت خودکار تنظیم کند؛ در نتیجه خطای انسانی در انتخاب ناحیه حذف میشود.
بدین ترتیب، مهندسان فلزات قادر خواهند بود با اطمینان از صحت اندازهگیری، روند فرسایش یا عیوب تدریجی در لولههای انتقال یا سازههای تحت تنش را دنبال کنند.
آموزش عملی در تفسیر انعکاسها
بخش کلیدی در آموزش تحلیل سیگنال، توانایی تفسیر درست انعکاسهای دریافتشده است. هر عیب یا ناپیوستگی در درون ماده، بسته به زاویهی برخورد موج و نوع مرز، الگوی بازتاب متفاوتی دارد. یک ترک عمودی نسبت به سطح انتشار معمولاً بازتاب قوی و واضح ایجاد میکند، در حالیکه حفره یا حباب گاز ممکن است بازتاب پراکنده و با دامنهی پایینتر تولید نماید.
در تحلیلگران حرفهای، مقایسهی الگوهای ثبتشده با Reference Block یا نمونه مرجع استاندارد به تشخیص دقیقتر کمک میکند. برای مثال، در آزمون جوشهای V-شکل، سیگنالهای چندگانهای ناشی از سطوح مورب ایجاد میشود که نیاز به درک عمیق فیزیک بازتاب چندگانه دارد. روشهای آموزشی مدرن شامل نمایش سهبعدی و بازسازی هولوگرافیک میدان موج نیز هست تا مهندس بتواند در لحظه تصویر نوری از عیب داخلی مشاهده کنید.
اهمیت کالیبراسیون در تحلیل دقیق
بدون تنظیم دقیق پارامترهای دستگاه، بالاترین دقت تحلیلی نیز بیفایده خواهد بود. کالیبراسیون اساس کار عملی تحلیل سیگنالها است. در دستگاههای اولتراسونیک، این فرآیند با استفاده از بلوکهای مرجع استاندارد (مثلاً V1 یا IIW Block) انجام میشود. تنها با اعمال کالیبراسیون منظم میتوان تضمین کرد که عمق نمایش دادهشده در سیگنال دقیقاً معادل عمق واقعی در جسم است.
کالیبراسیون شامل تنظیم Zero Offset، سرعت صوت بر اساس جنس ماده، Gain و فاصله زمانی گیتها است. در دستگاههایی نظیر EPOCH 1000 امکان ذخیره چندین پروفایل ماده وجود دارد که عملیات بازرسی قطعات مختلف را تسهیل میکند. در صورت نادیده گرفتن این مرحله، خطاهای چند میلیمتری در مکانیابی ترکها به راحتی رخ میدهد. مهندس آموزشدیده باید بداند که هرگونه تغییر دما، سایش پراب یا تغییر کوپلنت میتواند نتایج را جابهجا کند و باید اصلاح مربوطه اعمال گردد.
استانداردهای مرجع جهانی در آموزش
تحلیل سیگنال در آزمونهای اولتراسونیک براساس مجموعهای از استانداردهای جهانی تعریف میشود. استانداردهای ASTM E164، EN ISO 16810 و ASNT Level II & III از بنیادیترین اسناد آموزشی هستند که دستورالعملهای دقیق تفسیر، مقایسه و پذیرش نتایج را ارائه میکنند. این استانداردها به مهندس میآموزند چگونه نمودار A-Scan را خوانده، نحوهی رسم Distance Amplitude Correction (DAC) را درک کرده و حدود پذیرش را بر اساس نوع ماده و کاربری تعیین نماید.
بهعنوان مثال، در استاندارد ASME Section V، معیار مشخصی برای حداقل قابلقبول دامنه بازتاب جهت تأیید جوش فولاد تعریف شده است. دانستن این جداول مرجع جزء جدانشدنی آموزش تحلیل سیگنال محسوب میشود. در واحدهای آموزشی حرفهای، مهندسان ضمن کار با دستگاه، دادههای تجربی را با منحنیهای مرجع تطبیق میدهند تا دیدی واقعگرایانه از پاسخ ناپیوستگیها حاصل شود.
چالشهای نویز و روشهای فیلترینگ
در محیطهای صنعتی، نویز یکی از اصلیترین چالشها در تحلیل سیگنال است. لرزش مکانیکی، تغییرات دما، تداخل الکترومغناطیسی و نویز زمینهای از منابع عمده محسوب میشوند. در آموزش مهندسان، تکنیکهای فیلترینگ دیجیتال از اهمیت زیادی برخوردار است. فیلتر پایینگذر برای حذف مؤلفههای فرکانسی ناخواسته و فیلتر بالاگذر برای جداسازی سیگنال بازتابی از تغییرات سطحی کاربرد دارد.
بهرهگیری از روشهای مدرن چون Kalman Filter یا فیلتر تطبیقی وینر (Wiener Adaptive Filter) نتایج خارقالعادهای در تمیز و پایدارسازی داده ارائه کردهاند. در دستگاههای جدید، امکاناتی جهت انتخاب دینامیکی باند فیلتر و تغییر خودکار بهره وجود دارد تا مهندس بتواند در میانه فرآیند با توجه به جنس قطعه تنظیم بهینه را انجام دهد. حذف نویز تصویری در حالت B-Scan نیز باعث افزایش دقت در ناحیهی تصویری و آشکارسازی جزئیات ریزتر عیبها میشود.
کاربردهای صنعتی تحلیل سیگنال در فلزات
تحلیل سیگنال در دستگاههای اولتراسونیک در صنایع فلزی جایگاهی غیرقابلجایگزین دارد. این فناوری در خطوط لوله تحت فشار، سازههای فولادی، توربینهای بخار، تانکهای ذخیره و خطوط جوش کشتیها برای کنترل سلامت ساختار به کار میرود. هر صنعت بسته به نیاز خود، پارامترهای مختلفی از سیگنال را بررسی میکند.
بهعنوان نمونه، در صنایع فولادسازی، Attenuation Coefficient یا ضریب تضعیف سیگنال، ملاک اصلی برای تشخیص همگنی شمش است. در هوافضا، زمان پرواز سیگنال (TOF) جهت ارزیابی لایهبهلایه مواد کامپوزیتی تحلیل میشود. در صنایع انرژی و پتروشیمی، تکنیک TOFD یا Time of Flight Diffraction یک روش تحلیلی دقیق است که از تداخل امواج پراشیافته برای تعیین هندسه ترک استفاده میکند. این کاربردها، اهمیت آموزش عمیق مهندسان در حوزه سیگنال را دوچندان میسازد.
معرفی نرمافزارهای تخصصی تحلیل داده
با دیجیتالی شدن سیستمها، نرمافزارهای تحلیل سیگنال نیز پیشرفت زیادی کردهاند. ابزارهایی مانند Olympus OmniPC، Sonatest UT Studio و Krautkramer UltraView قابلیتهای زیادی در پردازش و مصورسازی داده دارند. این نرمافزارها امکان پردازش پس از اندازهگیری (Post Processing) را فراهم میکنند تا مهندس بتواند دادههای مربوط به چندین آزمون را به شکل ماتریسی و رنگی مشاهده نماید.
در محیطهای تولیدی، از APIهای تحلیلی برای اتصال مستقیم سختافزار به سامانههای SCADA استفاده میشود تا روند کنترل کیفیت در زمان واقعی رصد گردد. در آموزش، یادگیری کار با این نرمافزارها بخش مهمی از آموزش تحلیل سیگنال است. مهندس باید بداند چگونه فیلترها و مقیاسهای اندازهگیری را تنظیم، نتایج را گزارش و تحلیلهای آماری را استخراج کند.
همگرایی هوش مصنوعی و تحلیل سیگنال
ورود هوش مصنوعی تحولی عظیم در تحلیل سیگنال دستگاههای اولتراسونیک ایجاد کرده است. اکنون الگوریتمهای Machine Learning قادرند الگوهای بازتاب را یاد گرفته و عیوب را بهصورت خودکار دستهبندی کنند. شبکههای عصبی کانولوشنی (CNN) در تفسیر نقشههای B-Scan و C-Scan برای تشخیص ترکهای ریز عملکرد فوقالعادهای دارند.
سیستمهای مبتنی بر یادگیری عمیق میتوانند هزاران نمونه داده را از قبل آموزش دیده و احتمال وجود عیب را با دقت بیش از ۹۸ درصد تخمین بزنند. در این میان، سختافزارهایی نظیر EPOCH 1000 با قابلیت خروجی داده استاندارد و API باز، بستری عالی برای اتصال به مدلهای هوش مصنوعی فراهم کردهاند. مهندسان آینده باید آموزش ببینند تا در کنار مفاهیم فیزیکی، اصول علم داده را هم برای تفسیر نتایج به کار گیرند.
آینده آموزش و فناوری تحلیل سیگنال
آیندهی تحلیل سیگنال در دستگاههای اولتراسونیک با ترکیب دادهبرداری بیسیم، محاسبات ابری و مدلهای تحلیلی پیشبین (Predictive Analytics) همراه است. در آینده نزدیک، بازرس میتواند از طریق یک تبلت در محیط صنعتی به دستگاه متصل شود و دادهها را در لحظه در فضای ابری تحلیل کند. با یکپارچهسازی فناوریهای GPS صنعتی و ردیابی خودکار موقعیت پراب، نقشه سهبعدی از محدودهی عیب بهصورت بلادرنگ شکل خواهد گرفت.
در سطوح آموزشی، واقعیت افزوده (AR) و شبیهسازهای مجازی جای کلاسهای سنتی را میگیرند تا اپراتور بتواند حرکات پراب و رفتار امواج را در محیطی تعاملی تمرین کند. این روند نه تنها خطاهای انسانی را کاهش میدهد، بلکه آموزش مهندسان را از سطح تئوری به سطح تجربی ارتقا میدهد و موجب بهبود کیفیت بازرسی در صنایع استراتژیک میشود.