مروری جامع بر فناوری اولتراسونیک
ضخامتسنج اولتراسونیک یکی از ابزارهای کلیدی در حوزه آزمایشهای غیرمخرب (NDT) به شمار میرود که با استفاده از امواج فراصوتی، ضخامت مواد جامد را بدون نیاز به تخریب یا برش آنها اندازهگیری میکند. اساس این فناوری بر انتشار موج صوتی با فرکانس بالا و محاسبه زمان رفت و برگشت سیگنال بنا شده است. در واقع، دستگاه با ارسال پالس صوتی به سطح قطعه، بازتاب آن از مرز داخلی یا پشت ماده را دریافت کرده و با استفاده از سرعت انتشار صوت در آن ماده، ضخامت واقعی را محاسبه مینماید. این روش نهتنها دقیق و سریع است بلکه امکان اندازهگیری در محل، بدون نیاز به نمونهبرداری یا توقف فرآیند تولید را فراهم میسازد. ضخامتسنجهای اولتراسونیک قابلیت کاربرد در فلزات، پلاستیکها، سرامیکها، کامپوزیتها و حتی شیشه را دارند. پارامترهایی مانند دما، انحنای سطح، جنس ماده و فرکانس پراب نقش تعیینکنندهای در دقت اندازهگیری دارند. این فناوری با استانداردهای بینالمللی نظیر ASTM E797، ISO 16809 و EN 14127 تطابق دارد و در بازرسی خطوط لوله، دیواره مخازن تحت فشار، پرههای توربین و سازههای هوافضا نقشی حیاتی ایفا میکند. در تحقیقات مهندسی خوردگی نیز اندازهگیری دقیق ضخامت لایههای باقیمانده فلز پایه، شاخصی مهم برای ارزیابی عمر مفید تجهیز است.
کارکرد امواج فراصوت در اندازهگیری
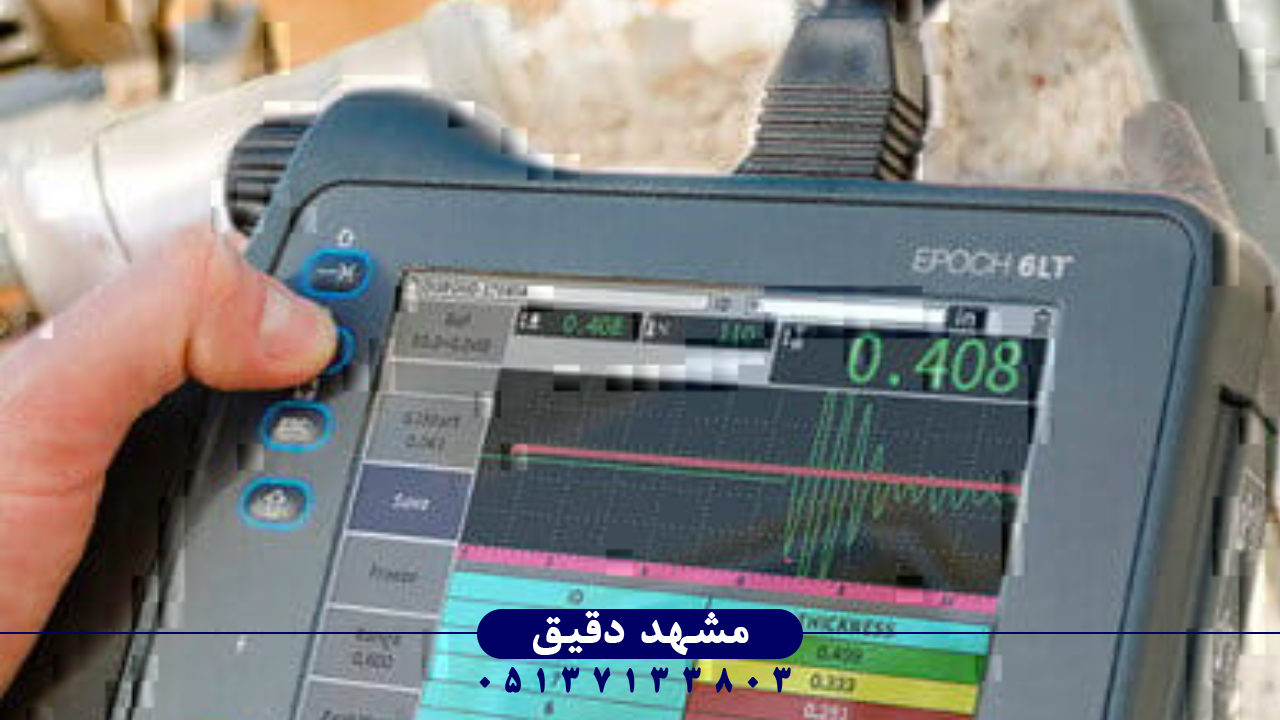
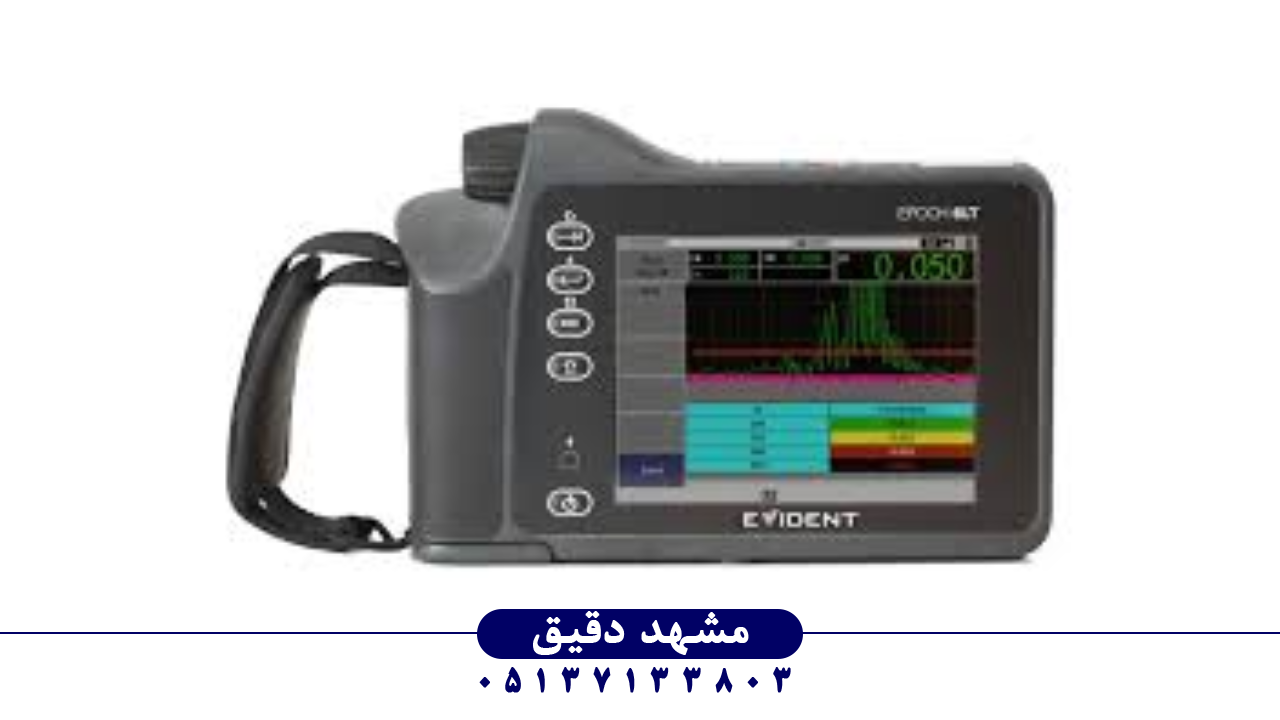
در ضخامتسنج اولتراسونیک، امواج مکانیکی با فرکانس بالا از طریق مبدل پیزوالکتریک تولید میشود. این مبدلها از کریستالهایی ساخته شدهاند که با اعمال ولتاژ متناوب، نوسان مکانیکی شدیدی ایجاد میکنند. موج حاصل از این ارتعاشها از طریق ژل کوپلنت به قطعه منتقل شده و بین نقاط مرزی با سرعتی خاص حرکت میکند. زمان رفت و برگشت موج یا همان Time of Flight مستقیماً با ضخامت ماده متناسب است. سرعت صوت در فولاد حدود ۵۹۲۰ m/s و در آلومینیوم حدود ۶۳۲۰ m/s است؛ بنابراین دستگاه باید بر اساس نوع ماده کالیبره شود. برای پوششهای چندلایه یا مواد با دانسیته متغیر، برخی ضخامتسنجها از الگوریتمهای تطبیقی تطبیق پالس استفاده میکنند که بازتابهای مختلف را تفکیک کرده و لایهبهلایه اندازهگیری میکنند. یکی از ویژگیهای برجسته مدلهای مدرن مانند ضخامتسنج پرتابل المپیوس مدل OLYMPUS EPOCH 6LT، توانایی ثبت چندین بازتاب در حافظه و ترسیم شکل موج A‑Scan است که به کاربر امکان تحلیل ساختاری دقیق میدهد. این مدل با دامنه فرکانسی قابل تنظیم از ۰٫۵ تا ۲۲ MHz، مناسب برای ضخامتهای بسیار کم تا ضخامتهای بالای سازههای فولادی است.
 الزامات آمادهسازی سطح و کوپلنت
برای دستیابی به نتایج دقیق در اندازهگیری ضخامت اولتراسونیک، شرایط سطح قطعه و کیفیت انتقال موج از مبدل به ماده اهمیت فوقالعادهای دارد. اگر سطح دارای زبری زیاد، اکسید یا آلودگی باشد، بخشی از انرژی صوتی بازتاب مییابد و خوانش دستگاه خطادار خواهد بود. لذا باید سطح از روغن، زنگ، رنگ یا پوسته اکسید با ابزارهای غیرساینده پاک شود تا تماس مستقیم برقرار گردد. در مرحله بعد، استفاده از ماده واسطه موسوم به کوپلنت (Couplant) ضروری است تا شکاف هوا بین پراب و قطعه حذف شود؛ چون هوا مانع اصلی انتقال صوت است. کوپلنتها بر پایه گلیسیرین، آب، سیلیکون یا ژلهای ویژه صنعتی تولید میشوند و انتخاب نوع مناسب آنها به دمای سطح، جنس ماده و حساسیت آزمون بستگی دارد. در صنایع نفتوگاز که تجهیزات در محیطهای داغ و روغنی قرار دارند، از ژلهای مقاوم حرارتی استفاده میشود تا در بازه دمایی ۲۰ تا ۲۵۰ درجه سانتیگراد عملکرد پایدار حفظ گردد. آمادهسازی بهظاهر ساده سطح در واقع رکنی بنیادی در پایداری دادههاست؛ زیرا هر میکرومتر خطا میتواند در پروژههای حساس نظیر ضخامتسنجی لوله ورودی بویلر، تفاوت چشمگیری در ارزیابی باقیمانده عمر سرویس ایجاد کند.
انواع مبدلها و کاربرد مشخص آنها
پراب یا مبدل در ضخامتسنج اولتراسونیک همان عنصر حساسی است که انرژی مکانیکی را به انرژی صوتی و بالعکس تبدیل میکند. این پرابها بسته به نوع کاربرد در چند گروه تقسیم میشوند: پراب تماسی (Contact) که برای سطوح صاف و نازک مناسب است؛ پراب غوطهور (Immersion) جهت آزمایش پیوسته در خطوط تولید؛ پراب زاویهای (Angle Beam) برای آشکارسازی ناپیوستگیها؛ و پراب دوگانه (Dual Element) برای اندازهگیری سطوح زبر یا خوردهشده. پرابهای استاندارد معمولاً در بازه فرکانسی ۲ تا ۱۰ MHz کار میکنند، اما برای لایههای ضخیمتر از فرکانسهای پایینتر استفاده میشود تا نفوذ امواج افزایش یابد. انتخاب نادرست پراب موجب اعوجاج سیگنال و در نتیجه قرائت نادرست ضخامت خواهد شد. در مدل EPOCH 6LT شرکت Olympus، سیستم هوشمند شناسایی خودکار Probe ID با اتصال الکترونیکی، نوع پراب را تشخیص داده و پارامترهای بهینه فرکانس و Gain را بهصورت خودکار تنظیم میکند. این ویژگی حد خطای اپراتور را به میزان قابلتوجهی کاهش داده و کارایی در محیطهای صنعتی را بهویژه در پالایشگاهها و نیروگاهها افزایش داده است.
استانداردهای بینالمللی مرتبط با آزمون
ضخامتسنجی اولتراسونیک تحت پوشش مجموعهای از استانداردهای بینالمللی دقیق و سختگیرانه است. مهمترین سند مرجع، ASTM E797 است که روش اندازهگیری ضخامت فلزات با امواج فراصوت را مشخص میکند. برای مواد غیرفلزی از ASTM E317 یا ISO 16809 استفاده میشود. در اروپا استاندارد EN 14127 دستورالعمل تعیین دقت و تکرارپذیری را ارائه میدهد. در استاندارد ISO، روشهای غیرمخرب بر حسب نوع ماده طبقهبندی شدهاند تا در صنایع مختلف مانند هوایی، کشتیسازی، پتروشیمی و نیروگاهی قابلاجرا باشند. رعایت دقیق این استانداردها در ممیزیهای کیفی و بازرسی شخص ثالث الزامی است. اکثر تجهیزات پیشرفته مانند OLYMPUS EPOCH 6LT دارای گواهی انطباق با این استانداردها بوده و حتی امکان ذخیره Validation Data بهمنظور ممیزی رسمی را دارند. آشنایی مهندسان با الزامات هر استاندارد کمک میکند تا از دادههای بهدستآمده در تصمیمگیری مهندسی مانند برنامهریزی تعمیرات پیشگیرانه و تحلیل آسیب خوردگی با اطمینان استفاده کنند.
کالیبراسیون و تحلیل انحرافات احتمالی
کالیبراسیون در ضخامتسنجی اولتراسونیک کلید دستیابی به دقت واقعی است. هر دستگاه باید پیش از شروع آزمون با استفاده از بلوکهای استاندارد مرجع (Calibration Blocks) تنظیم شود. این بلوکها ساختهشده از مواد مشابه قطعه کار هستند و ضخامتهای مشخصی دارند که در دمای معین توسط آزمایشگاههای دارای گواهی ISO 17025 اندازهگیری شدهاند. فرآیند کالیبراسیون معمولاً شامل سه مرحله است: صفر کردن دستگاه، تنظیم سرعت صوت و تأیید چندنقطهای (Two Point Calibration). لازم است دما و رطوبت محیط کنترل شود، زیرا هر ۱۰ درجه تغییر دما میتواند تا ۰٫۱٪ تأثیر در سرعت صوت بگذارد. انحرافات احتمالی در دادههای ضخامت باید با انجام تست تکرارپذیری و آزمون Repeatability and Reproducibility بررسی شود. مطابق ASTM E1324 هر اختلاف بیش از ۲ درصد باید مورد بازبینی قرار گیرد. دستگاههای جدید با قابلیت Auto‑Cal مانند EPOCH 6LT میتوانند با یک فویل مرجع در چند ثانیه خود را تنظیم کرده و صحت دادهها را تضمین نمایند. دقت فرآیند کالیبراسیون بهصورت مستقیم بر قابلیت ردیابی نتایج به استانداردهای بینالمللی تأثیر دارد.
تأثیر جنس و ساختار مواد بر صوت
هر مادهای دارای ضریب جذب و سرعت انتشار متفاوتی برای امواج فراصوت است. به طور مثال در فلزات چگال مانند تیتانیوم، اتلاف انرژی کمتر و سیگنال واضحتر است، در حالی که در مواد پلیمری یا کامپوزیتی، پدیده تفرق و پراکندگی بالا باعث کاهش وضوح بازتاب میشود. در نتیجه ضخامتسنج باید قادر به تنظیم فرکانس پالس و حساسیت گیرنده باشد تا بازتاب قابل تشخیص گردد. وجود حفره، تخلخل یا مرزهای ناهمگن در ساختار نیز موجب شکست موج و خطای قرائت میگردد. مدلهایی با قابلیت نمایش شکلموج A‑Scan به کاربر امکان تفسیر دستی را داده و مانع از خطای دستگاه در تشخیص سیگنال اصلی میشود. در پروژههای صنعتی، مهندسان معمولاً نقشه صوتی (Acoustic Map) از نقاط بحرانی تهیه میکنند تا تفاوت ضخامت در طول مسیر یک لوله یا ورق را شناسایی کنند. این روش در صنایع برودتی و پتروشیمی که دما و فشار بالا هستند، اهمیت ویژهای دارد زیرا تغییر متناوب حرارتی میتواند ساختار کریستالی فلز را تغییر داده و بر سرعت صوت اثر بگذارد.
کاربردهای صنعتی ضخامتسنج اولتراسونیک
ضخامتسنجهای اولتراسونیک در گستره وسیعی از صنایع بهکار میروند. در صنعت نفت و گاز برای ارزیابی خوردگی داخلی لولهها؛ در خودروسازی به منظور کنترل ضخامت جوشها و قطعات بدنه؛ در نیروگاهها جهت پایش دیواره بویلرها و مخازن؛ و در صنایع هوافضا برای بررسی یکنواختی کامپوزیتهای سازهای. در صنعت کشتیسازی، به کمک این ابزار امکان ارزیابی ضخامت پوسته فولادی بدون نیاز به خشکداک فراهم است. برخی مدلها قابلیت اندازهگیری از یکطرف را دارند، بدین معنی که فقط از سطح خارجی بازتاب دریافت میکنند و نیازی به دسترسی دوطرفه نیست. این خصوصیت در خطوط لوله مدفون یا قطعات غیرقابلجداسازی بسیار حیاتی است. سرعت بازرسی بالا، دقت بالا و قابلیت حمل آسان از دلایل محبوبیت این تجهیزات است. علاوه بر اندازهگیری ضخامت، بسیاری از ضخامتسنجهای مدرن توانایی تشخیص عیوب داخلی مانند ترک، حفره، یا دلامینیشن را نیز دارند و درواقع دو کارکرد در یک دستگاه ارائه میدهند.
نقش ضخامتسنجی در پایش خوردگی
پایش خوردگی یک بخش حیاتی از نگهداری پیشگیرانه تجهیزات صنعتی است و ضخامتسنج اولتراسونیک قلب این فرآیند محسوب میشود. با استفاده از این روش، مهندسان میتوانند میزان از بین رفتن فلز پایه در اثر خوردگی یکنواخت یا حفرهای را در بازههای زمانی مشخص اندازهگیری کنند. دادههای جمعآوری شده در نرمافزارهایی مانند CorroMap یا Plant Integrity Manager ثبت و تحلیل میشود تا نرخ خوردگی (Corrosion Rate) محاسبه گردد. در پروژههای خطوط لوله گاز ترش، افت ضخامت در نقاط خاص ممکن است نشاندهنده تهنشینی قطرات اسید سولفیدریک باشد که نیاز به حفاظت کاتدی یا تعویض موضعی دارد. دستگاههایی مانند EPOCH 6LT با قابلیت ذخیره داده تا ۱۰۰۰۰ نقطه Measurement و انتقال بیسیم Bluetooth به نرمافزار مدیریتی، امکان تحلیل روندی را فراهم کردهاند. استانداردهای API 570 و NACE SP0102 نیز اندازهگیری دورهای ضخامت را برای خطوط لوله تحت سرویس الزامی دانستهاند، زیرا تنها با پایش مداوم میتوان وقوع شکست فاجعهبار را پیشگیری کرد.
ویژگیهای طراحی و قابلیتهای دیجیتالی
تحول دیجیتالی در تجهیزات بازرسی باعث شد ضخامتسنجهای اولتراسونیک از حالت دستگاههای آنالوگ ساده به ابزارهای هوشمند قابل اتصال به شبکه تبدیل شوند. در مدل ضخامتسنج پرتابل المپیوس مدل OLYMPUS EPOCH 6LT، طراحی ارگونومیک با بدنه IP67 ضدآب و ضدگردوغبار، عملکرد پایدار را در محیطهای خشن تضمین میکند. صفحهنمایش VGA با روشنایی ۴۰۰ Nits قابلیت قرائت در نور مستقیم آفتاب را فراهم کرده و باتری لیتیومی قابلتعویض تا ۱۲ ساعت دوام دارد. علاوه بر درگاه USB و Wi‑Fi، نرمافزار داخلی دستگاه به کاربر اجازه میدهد قالب گزارشها را مطابق استاندارد شرکت خود تنظیم کند. این دستگاه مجهز به فیلتر دیجیتال نویز، منوی چندزبانه، و امکان درج یادداشت در دادههای ذخیرهشده است. پایداری طولانیمدت Calibration Record نیز موجب میشود در ممیزیهای کیفی، دادهها کاملاً قابلاستناد باشند. این قابلیتها همراه با دقت ±۱ µm باعث شده مهندسان صنایع حرارتی و نیروگاهی آن را بهعنوان مرجع قابلاعتماد در پایش ضخامت انتخاب کنند.
مقایسه با سایر روشهای غیرمخرب
در میان روشهای غیرمخرب NDT، ضخامتسنجی اولتراسونیک مزایای چشمگیری دارد. در مقایسه با روشهای مغناطیسی یا گردابی، این فناوری برای اکثر مواد قابل استفاده است و دقت بالاتری ارائه میدهد. روش مغناطیسی فقط برای بسترهای فلزی کارا است و روش Eddy Current در ضخامتهای بالاتر عملکرد محدودی دارد. در مقابل، امواج فراصوتی قادر به اندازهگیری از چند µm تا چند cm در طیف وسیعی از مواد هستند. همچنین برخلاف روش پرتو X ، این فناوری فاقد مخاطرات پرتوی است. البته ضخامتسنجی اولتراسونیک برای مواد بسیار زبر یا غیرهمگن چالشبرانگیز است و نیاز به انتخاب صحیح پراب و تنظیم دقیق Gain دارد. ترکیب این روش با تصویربرداری Phased Array در مدلهای جدید، امکان تهیه پروفایل دقیق داخلی را فراهم کرده و آن را به ابزاری چندمنظوره تبدیل نموده است. در بسیاری از کشورها، مقررات ایمنی صنعتی استفاده از ضخامتسنج اولتراسونیک را در بازرسی دورهای تجهیزات تحت فشار اجباری کردهاند.
جمعبندی و اهمیت آموزش تخصصی
در جمعبندی باید گفت ضخامتسنج اولتراسونیک نهتنها ابزاری برای اندازهگیری ضخامت بلکه وسیلهای برای حفظ ایمنی، کاهش هزینههای تعمیراتی و افزایش قابلیت اطمینان تجهیزات است. یادگیری اصول کار با پراب، تفسیر دادههای A‑Scan و درک استانداردهای عملیاتی نیازمند آموزش حرفهای است. شرکتهای پیشرو مانند مشهد دقیق همواره پیشنهاد میکنند مهندسان جدید پیش از بهرهبرداری صنعتی، دورههای آشنایی با مفاهیم NDT و روشهای کالیبراسیون را سپری کنند. دستگاههای مدرن نظیر OLYMPUS EPOCH 6LT با رابط کاربری ساده اما فناوری پیشرفته، پلی میان پیچیدگی مهندسی و سهولت کاربرد ایجاد کردهاند. آیندهی این حوزه با ورود هوش مصنوعی در تحلیل خودکار سیگنالها روشنتر خواهد بود، زیرا سیستمهای یادگیرنده میتوانند بهصورت بلادرنگ ناهنجاریهای صوتی را تشخیص داده و هشدار فعال ارائه دهند. در نهایت، آموزش مستمر و نگهداشت دقیق این تجهیزات تضمینکنندهی ایمنی پایدار در صنایع حساس نظیر نیروگاه، پتروشیمی و هوافضا خواهد بود.