ریشههای علمی اندازهگیری ضخامت
در مهندسی مواد و بازرسی صنعتی، اندازهگیری ضخامت به عنوان یک شاخص کیفی بنیادین در ارزیابی سلامت سازهها شناخته میشود. فلزات سنگین همچون فولادهای کربنی، آلیاژهای نیکل، تیتانیوم و مس نهتنها دارای چگالی بالا هستند، بلکه در برابر امواج صوتی مقاومت ویژهای از خود نشان میدهند. ضخامتسنج صنعتی برای فلزات سنگین با بهرهگیری از تکنولوژی اولتراسونیک، امواج با فرکانس مافوق صوت را وارد ماده کرده و با تحلیل زمان رفتوبرگشت موج، ضخامت مؤثر را تعیین میکند.
مبنای این فرآیند، معادله فیزیکی ساده ولی بسیار حیاتی است:
T=V×t2 T = \frac{V \times t}{2}
که در آن TT ضخامت، VV سرعت صوت در ماده و tt زمان رفتوبرگشت موج است. سرعت صوت در فولاد حدود ۵۹۲۰ متر بر ثانیه است، حال آنکه در آلیاژهای نیکل و برنز تفاوت قابل توجهی دارد. برای همین، هر تجهیز ضخامتسنج صنعتی باید قابلیت تنظیم دقیقِ Velocity را داشته باشد.
در صنایع سنگین مانند نفت و گاز، پالایشگاهها، تولید مخازن تحت فشار و صنایع کشتیسازی، هیچ معیاری بهاندازه ضخامت فلز نشانگر سلامت و اطمینان از ایمنی نیست. کاهش ناگهانی ضخامت معمولاً به دلیل خوردگی، فرسایش سایشی یا آسیب مکانیکی رخ میدهد. ازاینرو دستگاههای ضخامتسنج صنعتی نهتنها در مرحله تولید بلکه در فاز بهرهبرداری، بازرسی دورهای و تعمیرات اساسی (Overhaul) به کار گرفته میشوند.
مبانی فیزیک اولتراسونیک فلزات سنگین
روش اولتراسونیک (UT Method) در مقایسه با سایر روشها مانند رادیوگرافی یا Eddy Current، به دلیل غیرمخرب بودن، دقت بالا (تا ±۰٫۰۱ میلیمتر) و قابلیت استفاده در ضخامتهای زیاد فلزات سنگین، برتری دارد. در مواد متراکم مانند فولاد یا برنج، نرخ Attenuation نسبتاً پایین ولی حساس به دما و حالت ریزساختاری است.
پدیدههایی نظیر دانهبندی ناهمگون، کارسختی (Work Hardening) و جهتگیری بلوری (Texture Effect) میتوانند باعث پراکندگی موج شوند. همچنین، در مرزهای جوش، تفاوت میان چگالی فازهای آستنیت و فریت موجب انحراف پرتو میشود؛ بنابراین ضخامتسنجهای صنعتی پیشرفته باید از چند مد انتقال (Pulse‑Echo، Through‑Transmission و Echo‑to‑Echo) پشتیبانی کنند تا بتوانند بافت فلزات سنگین را شفافسازی کنند.
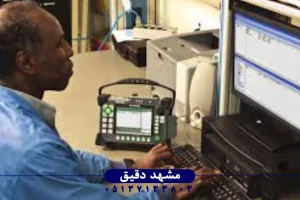
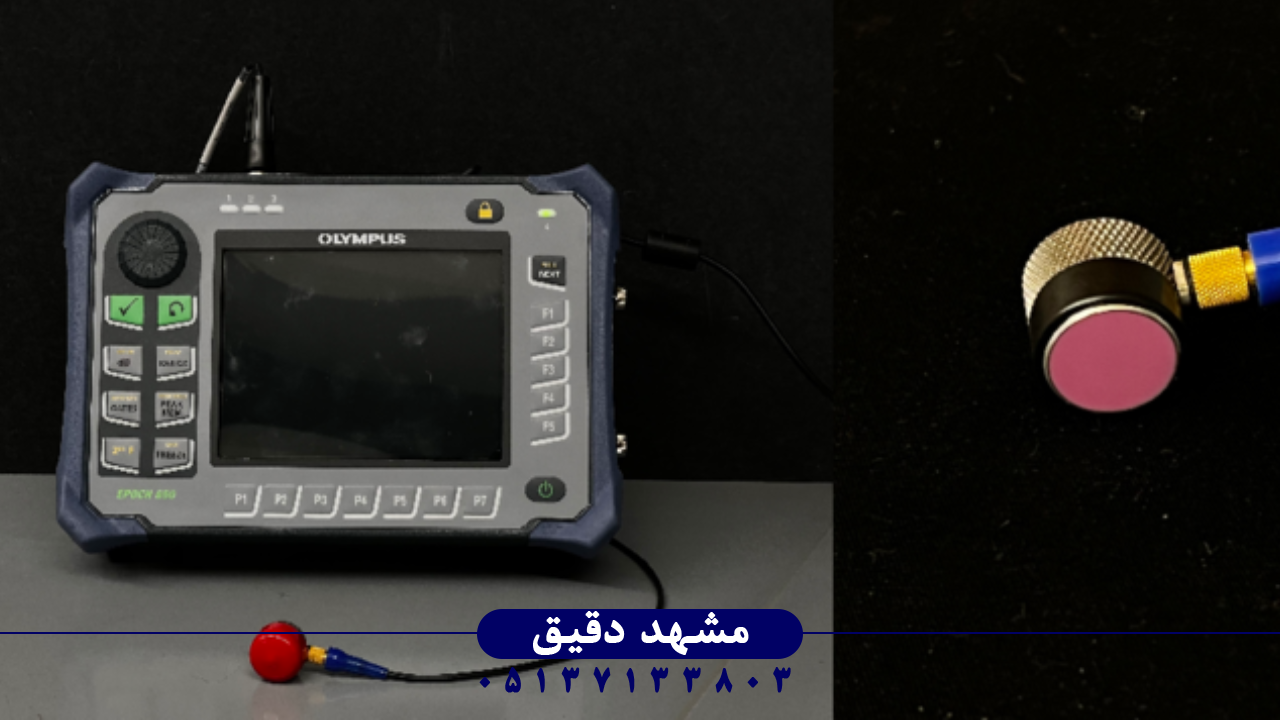
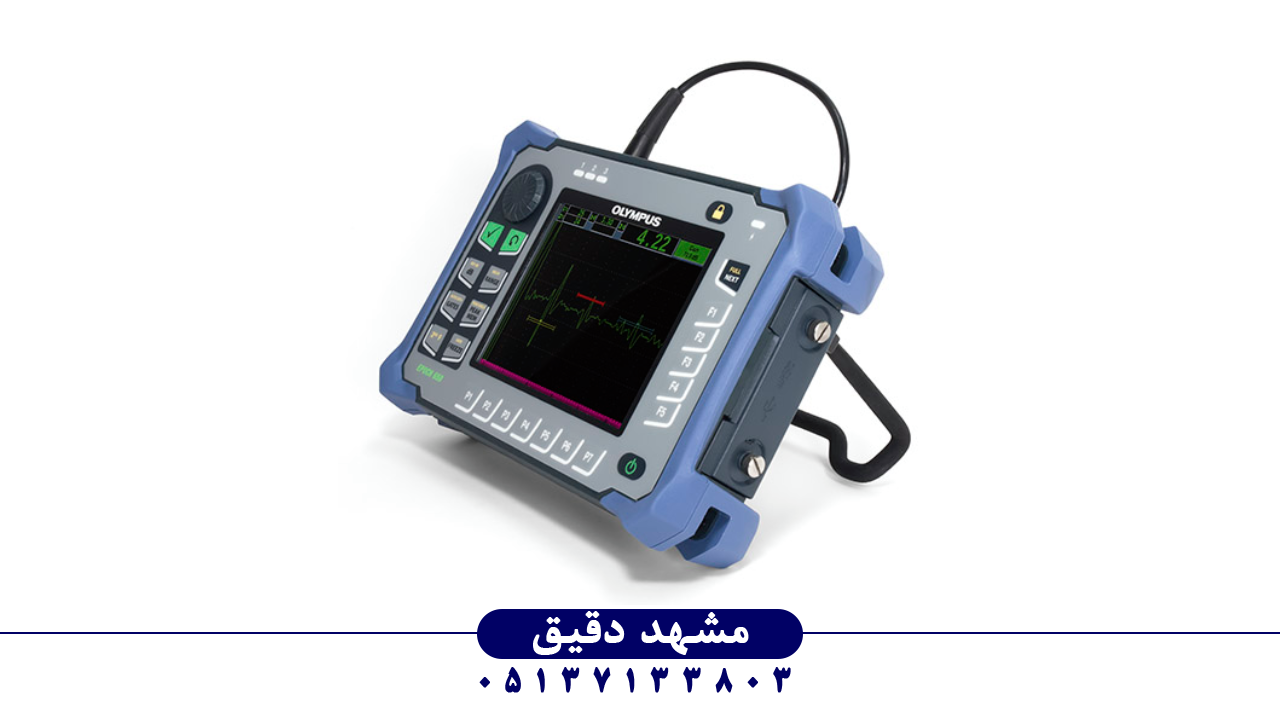
دستگاههایی نظیر ضخامتسنج پرتابل المپیوس مدل OLYMPUS EPOCH 650 با استفاده از فناوری A‑Scan و B‑Scan، شکل موج را به صورت لحظهای نمایش میدهند تا مهندس اپراتور بتواند بازتابهای سطحی و عمقی را تفکیک کند. این قابلیت بهویژه در ضخامتهای بالاتر از ۱۰۰ میلیمتر که در تجهیزات نیروگاهی یا فولادهای زرهی وجود دارد، نقش حیاتی ایفا میکند. ترکیب هوشمند DAC و TCG در این مدل امکان جبران اتلاف سیگنال در اعماق بیشتر را نیز فراهم میسازد.
 تفاوت با ضخامتسنجهای لایهنازک صنعتی
ضخامتسنجهای لایهنازک معمولاً برای پوششها و رنگها طراحی میشوند و حساسیت آنها در حد میکرون است؛ این در حالی است که ضخامتسنج صنعتی برای فلزات سنگین باید بتواند ضخامتهایی تا چند صد میلیمتر را با دقت بالا اندازهگیری کند. به همین دلیل، فرکانس کاری پرابها در این تجهیزات بین ۱ تا ۵ MHz انتخاب میشود؛ فرکانس کمتر به معنی نفوذ بیشتر و فرکانس بالاتر به معنی دقت سطحی بیشتر است.
در صنایع سنگین، سطح قطعات معمولاً دارای زبری قابل توجه، رطوبت یا دمای بالا است؛ بنابراین پرابهای Dual Element که در آن المان فرستنده و گیرنده جدا هستند، عملکرد بهتری دارند. این ساختار باعث کاهش تداخل سیگنالهای سطحی و افزایش نسبت سیگنال به نویز (SNR) میشود.
در مقابل، ضخامتسنجهای مخصوص رنگ و پوشش بر اساس میدان مغناطیسی (Hall Effect یا Eddy Current) کار میکنند و برای فلزات غیرآهنی مناسبترند. با این وجود، در پروژههای چندلایه مانند خطوط لوله با روکش PE یا PP، لازم است پوشش ابتدا حذف و سپس ضخامتسنجی فلز سنگین انجام شود. تفاوت اساسی در محدوده نفوذ و تحلیل سیگنال نهفته است که مهندس باید با آن آشنا باشد.
استانداردهای بینالمللی مرتبط با ضخامتسنجی
در حوزه بازرسی ضخامت، اسناد و استانداردهای متعددی وجود دارد که اجرای صحیح آزمون را تضمین میکند. از مهمترین آنها میتوان به ASTM E797 برای ضخامتسنجی اولتراسونیک، EN 14127 برای تعیین دقت سیستم، ISO 16809 مخصوص ضخامتسنجهای پرتابل، و ASME V Article 23 در الزامات تست غیرمخرب اشاره کرد.
بر اساس ISO 16809، اپراتور موظف است پیش از هر آزمایش، دستگاه و پراب را با بلوکهای مرجع دارای ضخامت معلوم (Step Block یا Calibration Block) کالیبره کند. همچنین باید سرعت صوت برای هر آلیاژ بر اساس جدول استاندارد تنظیم شود. در پروژههای پالایشگاهی، رعایت استاندارد API 570 (Inspection of Piping) ضروری است و تصمیمات تعمیر یا تعویض لوله بر پایه دادههای ضخامت گرفته میشود.
در صنایع هستهای، کنترل ضخامت دیواره راکتور با الزامات RCC‑M انجام میگیرد که دقت تا ±۰٫۰۵ میلیمتر را میطلبد. در نتیجه دستگاهی چون OLYMPUS EPOCH 650 که گواهی CE و EN 12668‑1 دارد، به دلیل پشتیبانی از تنظیمات استانداردی، در بازرسی رسمی مورد تأیید است. رعایت این اسناد مرجع باعث یکپارچگی داده و پذیرش نتایج در ممیزیهای بینالمللی میشود.
چالشهای ضخامتسنجی در فلزات متراکم
فلزات سنگین به دلیل ضریب میرایی بالا و ساختار کریستالوگرافی پیچیده، معمولاً سیگنالهای بازگشتی ضعیفتری نسبت به فلزات سبک دارند. برای مثال، در فولاد منگنزی یا آلیاژهای نیکل‑کروم، موج التراسونیک بهسرعت پراکنده میشود و نیاز به تقویت گِین یا کاهش فرکانس پراب وجود دارد.
دما نیز یکی از مؤلفههای بحرانی است؛ زیرا سرعت صوت با افزایش دما کاهش مییابد. در دمای ۲۰۰ درجه سانتیگراد، خطای بالقوه ممکن است به ۲٪ برسد. ازاینرو، دستگاههای صنعتی باید مجهز به سیستم جبران حرارتی (TCG ‑ Time Corrected Gain) باشند.
همچنین وجود آخالها، ترکهای ریز داخلی و تنشهای پسماند حاصل از فرآیند فورج یا جوشکاری، بر پاسخ التراسونیک اثرگذار است. کارشناسان توصیه میکنند که تست ضخامت در دو جهت عمود انجام شود تا ناهمسانگردی بافت شناسایی گردد. اینگونه موارد در مقررات ISO 15548‑3 به صراحت آمده است.
تکنولوژی پردازش داده در ضخامتسنجها
با پیشرفت الکترونیک دیجیتال، ضخامتسنجهای امروزی نهتنها امواج را اندازهگیری، بلکه به طور همزمان دادهها را تحلیل و ذخیره میکنند. در مدلهای صنعتی مدرن از DSP (Digital Signal Processor) برای کاهش نویز و تفکیک چند پیک بازتابی استفاده میشود. الگوریتمهای Auto‑Gain و Dynamic Threshold به دستگاه اجازه میدهند در مواجهه با فلزات سنگین با ضخامت بالا، همچنان سیگنال واضحی ارائه دهد.
نمایشگر رنگی TFT با قابلیت A/B‑Scan به مهندس اجازه میدهد نهتنها ضخامت بلکه ساختار درونی فلز را نیز مشاهده کند. قابلیت ذخیره دادهها در فایلهای CSV یا حافظه SD نیز برای گزارشگیریهای دورهای و ترندینگ اهمیت دارد.
در دستگاه OLYMPUS EPOCH 650، واسط کاربری Smart Scan و فیلتر دیجیتال Low‑Pass به کاهش بازتابهای کاذب از مرز سطح کمک میکند. این ویژگی در ضخامتسنجی سازههایی با انحنای زیاد مانند دیگهای بخار یا میللنگها بسیار مؤثر است. آینده ضخامتسنجی صنعتی در ادغام هوش مصنوعی برای تشخیص خودکار آنومالیهای سیگنال نهفته است.
کاربرد ضخامتسنج در صنایع فولادسازی
در خطوط تولید ورقهای فولادی گرم (Hot Rolled Sheet)، ضخامت فلز مستقیماً بر خواص مکانیکی و اقتصادی اثر دارد. ضخامتسنجهای صنعتی برای فلزات سنگین در این کارخانهها در بخش کنترل نهایی (Final Inspection Line) به کار گرفته میشوند تا اطمینان حاصل شود تلرانس ضخامت در محدوده ±۲٪ است.
در فولادهای ضخیم مقاوم به سایش (HARDOX ، CREUSABRO و XAR) معمولاً اندازهگیری باید در چند نقطه صورت گیرد تا تغییرات ناشی از نورد یا عملیات حرارتی تشخیص داده شود. همچنین در فلزات سنگین زنگنزن، انباشت کاربیدها در مرز دانه ممکن است سبب تغییر سرعت موج شود؛ لذا لازم است برای هر ذوب از بلوک مرجع اختصاسی استفاده گردد.
افزون بر کنترل کیفیت اولیه، ضخامتسنجی دورهای در صنایع نورد نیز نقش مهمی در پیشگیری از ترک خوردگی ناشی از خستگی دارد. دادههای بدست آمده در کنار آنالیز متالوگرافی، تصویر کاملی از سلامت تجهیز ارائه میدهد.
بازرسی خطوط لوله و مخازن صنعتی
در بازرسی خطوط انتقال گاز، نفت و فرآوردههای پتروشیمی، ضخامتسنجی یکی از مؤلفههای کلیدی ارزیابی Piping Integrity است. کاهش ضخامت جداره معمولاً ناشی از خوردگی موضعی، فرسایش گازی و اثر CO₂ است. با بهرهگیری از ضخامتسنج صنعتی اولتراسونیک، بازرسان قادرند بدون نیاز به توقف خط، در محل از طریق نقاط Hot Tap ضخامت واقعی را اندازهگیری کنند.
دستگاههای پرتابل با استاندارد IP67 در محیطهای مرطوب عملکرد ایدهآلی دارند. در واحدهای ذخیرهسازی بزرگ، نقشه توزیع ضخامت توسط B‑Scan تهیه میشود تا محدوده خطر شناسایی گردد. دادهها در نرمافزار Thickness Mapping به صورت سهبعدی ترسیم و مقایسه با سالهای قبل انجام میشود.
در این حوزه معمولاً از پرابهای ۵ MHz با زاویه صفر برای لایههای ضخیم استفاده میشود و در صورت وجود آلودگی سطحی، آمادهسازی سطح با برس و حلال الزامی است. این فرآیند طبق بند ۵٫۴ استاندارد ASME V Article 5 انجام میگیرد.
ملاحظات ایمنی و محیطی عملکرد دستگاه
کار با امواج اولتراسونیک به طور کلی بیخطر است، اما از منظر صنعتی باید ملاحظاتی را رعایت کرد. نخست، اطمینان از سلامت الکتریکی کابلها و کانکتورهاست، زیرا در محیطهای مرطوب احتمال جرقه وجود دارد. دوم، استفاده از کوپلنتهای غیرسمّی بر پایه گلیسیرین یا سیلیکون پیشنهاد میشود تا با مواد خورنده تماس شیمیایی نداشته باشند.
در محیطهایی با دمای بالا مانند خطوط بخار، استفاده از پرابهای مقاوم حرارتی تا ۳۰۰ °C الزامی است. همچنین، اپراتور باید از دستکشهای عایق حرارت و عینک PPE استفاده کند. در پروژههای دریایی، شستشوی پراب پس از هر اندازهگیری برای جلوگیری از خوردگی نمکی طبق DNVGL‑CG‑0051 توصیه میشود.
برخی مدلهای ضخامتسنج صنعتی جدید دارای سنسور Tilt هستند که اگر دستگاه از زاویه مجاز منحرف شود، هشدار میدهد. این قابلیت در بازرسی در ارتفاع و روی لولهها کمک میکند تا خطای زاویهای به حداقل برسد. رعایت این مسائل ضامن طول عمر تجهیز و ایمنی کاربر است.
تحلیل هزینه و بازده صنعتی تجهیز
خرید یک ضخامتسنج صنعتی برای فلزات سنگین در نگاه نخست هزینهبر به نظر میرسد، اما تحلیل Life‑Cycle نشان میدهد که بازگشت سرمایه (ROI) بسیار سریع است. زیرا جلوگیری از توقف خطوط به علت خوردگی یا ترک، میلیونها تومان صرفهجویی ایجاد میکند.
مدلهایی مانند OLYMPUS EPOCH 650 با قابلیت کالیبراسیون خودکار، عمر پراب بالا و دادهبرداری دیجیتال، هزینه تعمیر و سرویس را کاهش میدهند. همچنین قابلیت اتصال به نرمافزارهای Q‑Link و Report Generator موجب تسریع تهیه گزارش برای واحد QA/QC میشود.
در پروژههای EPC، داشتن گزارش ضخامت مستند، الزامی قراردادی است و عدم ارائه آن باعث تعویق در تحویل پروژه میشود. بنابراین داشتن تجهیز دقیق نهتنها فنی بلکه اقتصادی نیز ضرورت دارد. در این بخش معمول است شرکتها از دستگاههای ثانویه جهت مقایسه نتایج استفاده کنند، مانند ضخامتسنج پرتابل Proceq Equotip 550 بهعنوان مرجع دوم در تایید دادهها.
افق آینده اندازهگیری ضخامت فلزات
با ورود فناوریهای AI و Machine Learning، تحلیل خودکار سیگنالهای اولتراسونیک ممکن شده است. سیستمهای جدید قادرند الگوی بازتاب را با پایگاه داده مواد تطبیق داده و به صورت آنی ضخامت بهینه و وضعیت متالورژیکی فلز را گزارش کنند.
همچنین ادغام ضخامتسنج با IoT در کارخانههای Smart Plant امکان پایش مستمر ضخامت خطوط حیاتی را فراهم ساخته است. دادهها بهصورت بیسیم به سرور مرکزی منتقل و از طریق API در SCADA نمایش داده میشوند.
استاندارد IEC 62541 (برای OPC‑UA) این انتقال داده را امن و یکپارچه میکند. در آینده نزدیک انتظار میرود پرابهای بدون تماس (Laser Ultrasonics) جایگزین مدلهای سنتی شوند. چنین فناوریهایی انقلابی در بازرسی سازههای سنگین ایجاد خواهد کرد.
جمعبندی مهندسی و توصیه کاربردی
نتیجه آنکه ضخامتسنج صنعتی برای فلزات سنگین ابزاری راهبردی در صنایع انرژی، فولاد، معدن و کشتیسازی است. بدون این تجهیزات، هیچ تضمینی برای ارزیابی سلامت قطعات تحت فشار وجود ندارد.
دقت بالای دستگاههایی نظیر OLYMPUS EPOCH 650 در کنار قابلیت تحلیل Waveform عمقی، مهندسان را قادر ساخته تا کوچکترین تغییرات ساختاری را شناسایی کنند.
در بخشهای انتهایی پروژه، استفاده از تجهیز دوم مانند ضخامتسنج صنعتی GE Krautkramer CL5 Plus (بهعنوان محصول مقایسهای دوم) برای اعتبارسنجی نتایج پیشنهاد میشود.
شرکت مشهد دقیق با تکیه بر دانش متخصصان NDT و ارائه پشتیبانی فنی، تضمین میکند تجهیزات عرضهشده با الزامات ASME و ISO همخوانی کامل داشته باشند. در دنیای امروز که ایمنی و هزینه در تعادل ظریف قرار دارند، انتخاب هوشمند ضخامتسنج صنعتی نه یک گزینه، بلکه ضرورت مهندسی است.