اهمیت دقت در تنظیم ضخامتسنج
در صنایع سنگین و دقیق، از نیروگاهها گرفته تا خطوط تولید تجهیزات پزشکی و هوافضا، اندازهگیری ضخامت یکی از حیاتیترین آزمونهای کنترل کیفیت است. ابزار تخصصی برای این هدف، ضخامتسنج اولتراسونیک است که بر اساس اندازهگیری زمان رفت و برگشت موج فراصوتی در درون ماده کار میکند. اما صرف داشتن دستگاه کافی نیست؛ بلکه تنظیم و کالیبراسیون صحیح آن تعیینکنندهی دقت نهایی دادههاست. اگر کالیبراسیون با بیدقتی صورت گیرد، حتی مدرنترین ضخامتسنجها نتایج گمراهکنندهای تولید میکنند و این امر ممکن است به ارزیابی اشتباه استحکام سازه یا زمان پایان عمر تجهیز منجر شود.
کالیبراسیون شامل تعیین رابطهی دقیق بین سیگنال دریافتی و ضخامت واقعی ماده است و باید در بازههای زمانی مشخص انجام شود. عوامل متعددی از جمله تغییر دمای محیط، فرسودگی پراب، افت ولتاژ تغذیه، یا تغییرات صوتی در ساختار ماده میتواند در این رابطه تغییر ایجاد کند. در واقع، بدون کالیبراسیون مستمر، دادههای ضخامتسنج فاقد اعتبار مهندسی خواهند بود. بسیاری از استانداردهای صنعتی مانند ASTM E797 و ISO 16809 تصریح کردهاند که پیش از هر نوبت استفاده در حوزه بازرسی رسمی، باید تست صحت عملکرد (Verification Test) انجام گیرد.
در واقع فلسفهی کالیبراسیون، تضمین تکرارپذیری و قابلیت مقایسهی قرائتهاست. در محیطهای صنعتی که کنترل خوردگی و سایش حیاتی است، خطایی در حد چند میکرون میتواند تصمیمگیری در مورد ادامه یا توقف فرآیند را تغییر دهد.
اصول علمی اندازهگیری اولتراسونیک دقیق
پایهی کار ضخامتسنج اولتراسونیک بر فناوری Time of Flight استوار است؛ دستگاه یک پالس فراصوتی را توسط مبدل پیزوالکتریک به سطح قطعه میفرستد، موج از مرز پشتی منعکس میشود و دوباره به حسگر بازمیگردد. سرعت انتشار صوت در ماده نیز با توجه به چگالی و مدول یانگ مشخص است. رابطهی ریاضی آن بهصورت Thickness = (Velocity × Time)/2 بیان میشود. در کالیبراسیون صحیح باید هر دو متغیر «زمان عبور» و «سرعت صوت» با دقت تعیین شوند.
برای مواد مختلف مانند فولاد، آلومینیوم، PVC یا شیشه، سرعت صوت متفاوت است؛ مثلاً برای فولاد حدود ۵۹۰۰ m/s و برای آلومینیوم حدود ۶۳۰۰ m/s است. در صورت عدم تطبیق سرعت تنظیمشده در دستگاه با جنس واقعی قطعه، خطای محاسبه افزایش مییابد. ازآنجاکه امواج فراصوتی به تغییرات میکروسکوپی ساختار کریستالی نیز حساس هستند، لازم است همواره از بلوکهای مرجع کالیبراسیون ساختهشده از همان آلیاژ استفاده شود.
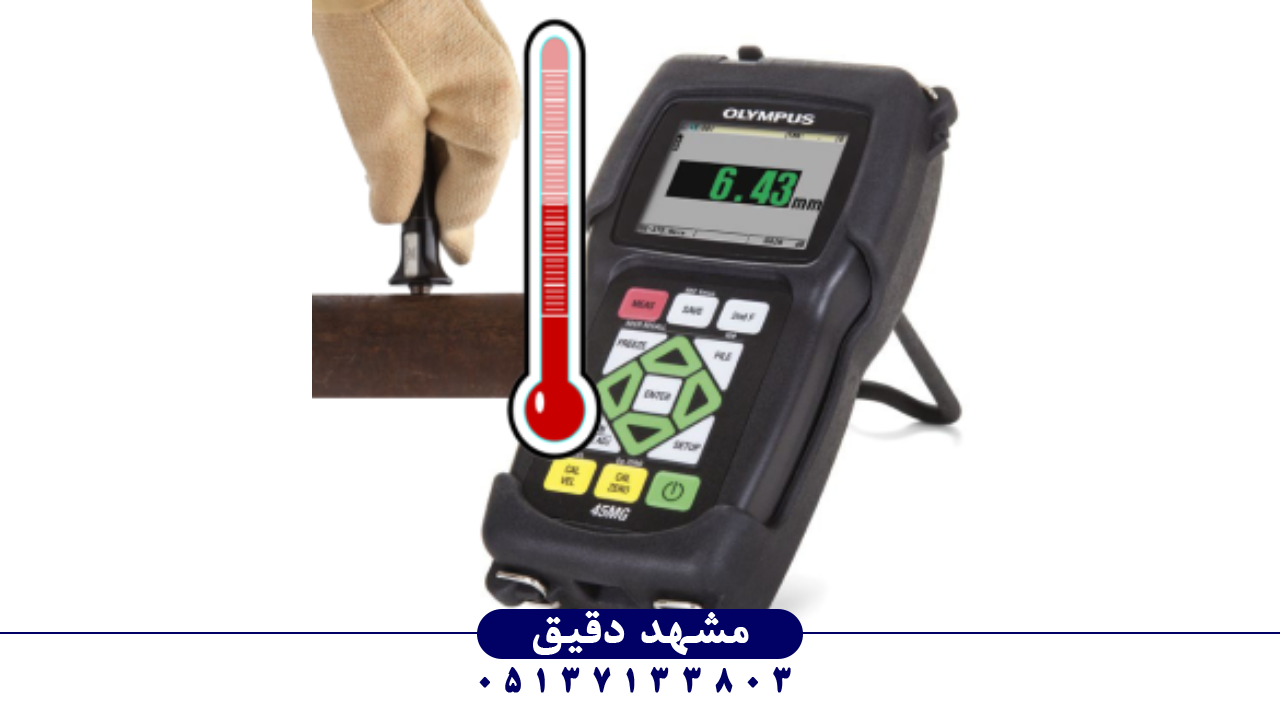
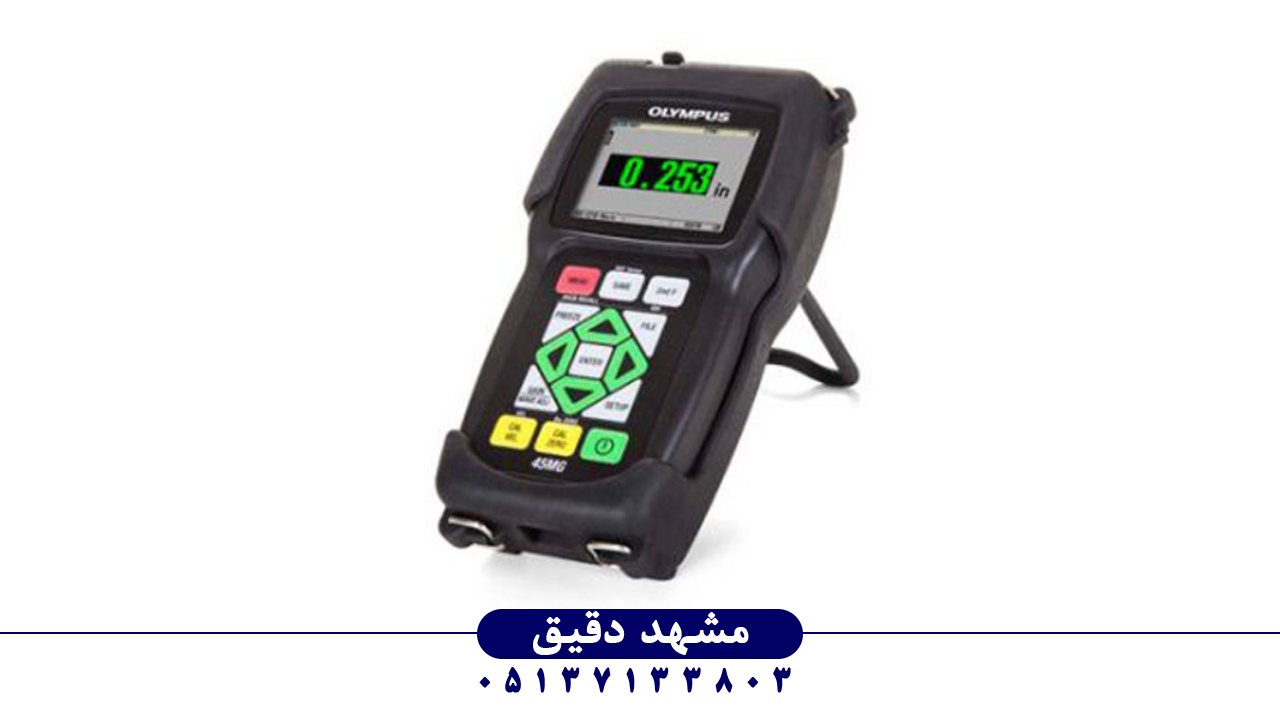
یکی از ویژگیهای کلیدی تجهیزاتی مانند ضخامتسنج المپیوس مدل OLYMPUS 45MG، توانایی تنظیم دستی سرعت صوت برای هر ماده و ذخیره در حافظه است. این دستگاه با دقت ±۱ µm و قابلیت A‑Scan نمایش بازتابها را فراهم کرده و به کاربر اجازه میدهد هر لحظه صحت پالس دریافتی را کنترل کند.
 گامهای مقدماتی پیش از کالیبراسیون
کالیبراسیون ضخامتسنج، نیازمند رعایت مجموعهای از الزامات محیطی و عملیاتی است. نخست باید از تمیزی سطح قطعه اطمینان حاصل شود، چرا که لایههای زنگ، رنگ یا آلودگی مانع انتقال امواج میشوند. سپس ژل کوپلنت یا واسطهی صوتی مناسب انتخاب و روی سطح قرار داده میشود تا شکاف هوا از بین برود، چون هوا بازتاب کامل امواج ایجاد کرده و قرائت صفر ارائه میدهد.
دما، رطوبت و میزان ارتعاش محیط نیز بر سرعت صوت تأثیر دارد، بنابراین توصیه میشود کالیبراسیون در دمای ۲۳ ± ۲ درجه سانتیگراد و محیط آرام انجام شود. در قدم بعدی باید بلوک استاندارد یا فایل مرجع مورد استفاده تعیین گردد. این بلوکها طبق استانداردهای ASTM E494 یا ISO 2400 تولید میشوند و ضخامتهای مشخصی دارند (بهعنوان مثال ۵، ۱۰ و ۱۵ میلیمتر برای فولاد). سرعت صوت هر بلوک توسط آزمایشگاه معتبر دارای گواهی ISO 17025 اندازهگیری شده و بر روی آن حک میشود.
پیش از شروع، دستگاه باید صفر شود (Zero Calibration) تا تاخیر صوتی داخل پراب و لایه کوپلنت حذف گردد. همچنین پراب باید از لحاظ سلامت کریستال و سیمکشی بررسی شود. در برخی مدلها سیستم Auto‑Zero بهصورت خودکار تأخیر داخلی را جبران میکند. تمام این مراحل باید قبل از تماس پراب با قطعه انجام گیرد.
روشهای تکنقطهای و دونقطهای کالیبراسیون
در ضخامتسنجی صنعتی دو رویکرد اصلی برای کالیبراسیون کاربرد دارد: روش تکنقطهای و روش دونقطهای. در روش اول، تنها یک ضخامت مرجع استفاده میشود و سرعت صوت در دستگاه طوری تنظیم میشود که مقدار قرائت با ضخامت واقعی بلوک برابر گردد. این روش ساده و سریع است ولی دقت آن محدود است، بهویژه زمانی که ماده دارای تغییرات گرادیانی یا ناهمگنی ساختاری باشد.
در مقابل، روش دونقطهای از دو بلوک با ضخامتهای متفاوت استفاده میکند. دستگاه ابتدا بر اساس ضخامت اول تقریب اولیه از سرعت صوت را محاسبه کرده و سپس با نقطه دوم تطبیق انجام میدهد تا منحنی خطی بین بازههای مختلف تنظیم گردد. این روش دقت بسیار بیشتری دارد و در استانداردهای EN 14127 و ASTM E1324 به عنوان روش مرجع معرفی شده است.
در تجهیزات پیشرفته، کاربر میتواند بیش از دو نقطه تنظیم کند (Multi‑Point Calibration) و به این ترتیب امکان تصحیح انحرافات خطی یا غیرخطی حاصل از تغییر دما یا ارتعاش فراهم میشود. سیستمهای دیجیتال مانند OLYMPUS 45MG قابلیت ذخیرهی دهها پروفایل مواد مختلف را فراهم کردهاند تا زمان تعویض قطعه نیازی به تنظیم مجدد نباشد.
نقش دما و سرعت صوت در دقت
تأثیر دما بر سرعت انتشار صوت عامل مهمی است که اغلب نادیده گرفته میشود. با افزایش دما، فاصلهی متوسط بین اتمها بیشتر میشود و در نتیجه، سرعت صوت کاهش مییابد. برای فولاد، این تغییر حدود −۱٪ به ازای هر ۵۰ درجه سانتیگراد است. در محیطهای پالایشگاهی که دمای تجهیزات ممکن است تا ۲۰۰ °C برسد، تصحیح دمایی الزامی است.
برخی ضخامتسنجها مجهز به سنسور دمایی داخلی هستند تا سرعت صوت را بهصورت خودکار جبران کنند. در مدلهایی که این قابلیت وجود ندارد، باید از جدولهای تصحیح حرارتی استفاده شود. همچنین در هنگام کالیبراسیون در محیطهای داغ، نباید اجازه داد پراب بیش از چند ثانیه روی سطح بماند زیرا گرما موجب تغییر موقتی رفتار کریستال پیزوالکتریک میشود.
در پروژههای حساس مانند نیروگاهها، معمولاً از پرابهای مخصوص دما بالا (High Temp Probes) با ژل سیلیکونی مقاوم استفاده میشود. استاندارد ASTM E2904 به جزئیات تصحیحات حرارتی در آزمایشهای آلتراسونیک پرداخته و توصیه میکند تمام قرائتها در گزارش نهایی به دمای مرجع ۲۰ °C ارجاع داده شوند. کالیبراسیون دقیق بدون درنظرگرفتن اثر دما عملاً فاقد اعتبار علمی و مهندسی است.
کنترل کوپلنت و آمادهسازی سطح
نقش کوپلنت در انتقال صحیح امواج اولتراسونیک حیاتی است، زیرا وجود هرگونه خلأ در سطح تماس، باعث بازتاب کامل موج میشود و نتیجهی غیرواقعی ایجاد میگردد. در صنایع، بسته به نوع ماده و دما، از کوپلنتهای مختلف مانند گلیسیرین، سیلیکون، آب صابون یا ژل ویژهی صنعتی استفاده میشود. در فرآیند کالیبراسیون، توصیه میشود نوع و ضخامت لایه کوپلنت ثابت بماند تا تأثیر آن در زمان عبور یکنواخت باشد.
برای آمادهسازی سطح، لازم است هرگونه زبری یا آلودگی سایشی برطرف گردد. در سطوح رنگشده یا زنگزده، بهتر است از سنبادهی نرم یا برس برنجی استفاده شود تا فلز پایه آشکار گردد. هرچه تماس سطحی بهتر باشد، دامنهی سیگنال ارسالی افزایش یافته و نسبت سیگنال به نویز (SNR) بهبود مییابد.
همچنین زاویهی قرارگیری پراب نیز اهمیت دارد؛ پراب باید کاملاً عمود بر سطح قرار گیرد تا بازتاب بهصورت مستقیم بازگردد. در مدلهایی نظیر OLYMPUS 45MG نمایشگر دستگاه، دامنه را در زمان واقعی نشان میدهد و چنانچه زاویهی تماس اشتباه باشد، کاربر با افت دامنه مواجه شده و میتواند آن را تصحیح کند. تمامی این جزئیات به ظاهر کوچک، اساس صحت دادههای کالیبرهشده هستند.
استانداردهای بینالمللی مربوط به کالیبراسیون
کالیبراسیون ضخامتسنجهای اولتراسونیک تابع استانداردهای متعددی است که در سطوح بینالمللی به تصویب رسیدهاند. مهمترین آنها عبارتاند از:
- ASTM E797: روش آزمون ضخامت مواد فلزی با امواج اولتراسونیک.
- ISO 16809: اصول عمومی و الزامات دستگاههای اولتراسونیک.
- EN 14127: آزمونهای چسبندگی و صحتسنجی دونقطهای.
- ASTM E317: استاندارد کلی عملکرد تجهیزات آلتراسونیک.
- ISO 2400: مشخصات بلوکهای مرجع استاندارد V1 و V2.
این استانداردها نهتنها روش تنظیم و دقت مجاز را تعیین میکنند بلکه نحوهی تهیهی گواهی کالیبراسیون و نحوهی گزارشدهی نتایج را نیز مشخص میسازند. شرکتهای معتبر آزمایشگاهی باید بر اساس ISO 17025 اعتبارسنجی شوند تا گزارشهایشان از نظر قانونی پذیرفته شود.
در صنایع حساس نظیر هوانوردی یا انرژی هستهای، حتی ضخامتسنجهای قابلحمل نیز باید گواهی تطابق سالانه با این استانداردها داشته باشند تا در ممیزیها رد نشوند. تجهیزات سری OLYMPUS با دارا بودن گواهی CE و Calibration Traceability به مراجع ملی، از معتبرترین نمونهها در حوزه NDT به شمار میروند.
خطاهای رایج در فرآیند کالیبراسیون
یکی از چالشهای کلیدی در فرآیند کالیبراسیون ضخامتسنج، بروز خطاهای انسانی و محیطی است که در صورت بیتوجهی، نتایج را غیرقابل اعتماد میسازد. از مهمترین خطاها میتوان به موارد زیر اشاره کرد: تنظیم نادرست سرعت صوت برای ماده، استفاده از بلوک مرجع با آلیاژ متفاوت از قطعه کار، آلودگی سطح، کوپلنت ناسازگار، زاویهی اشتباه پراب و یا فشار بیش از حد اپراتور در حین اندازهگیری. همچنین نوسانات دمایی سریع، موجب انبساط لحظهای ماده و تغییر ضخامت واقعی آن میشود.
در برخی موارد، نویز الکترونیکی ناشی از منبع تغذیه یا کابل نامناسب سیگنال را مخدوش میکند. لذا بررسی سلامت کابل و اتصالات پیش از شروع کالیبراسیون ضروری است. در دستگاههای جدید، سیستم تشخیص خودکار خطا (Self‑Check) وجود دارد که قبل از هر استفاده وضعیت سختافزار را ارزیابی میکند. در نهایت، مستندسازی دقیق هر تغییر در پارامترها ضروری است تا در زمان ممیزی فنی یا آزمون مجدد بتوان سیر تغییرات را ردیابی نمود.
مستندسازی و گزارش نتایج کالیبراسیون
نتیجهی کالیبراسیون فقط زمانی ارزش دارد که بهدرستی ثبت و مستندسازی شود. بر اساس الزامات ISO 10012 و ISO 17025، هر گزارش باید شامل اطلاعاتی نظیر مدل دستگاه، شماره سریال، تاریخ کالیبراسیون، نام اپراتور، نوع پراب، شرایط محیطی و نتایج مقایسه با بلوکهای مرجع باشد. گزارشهای دیجیتال امروزی با فرمت PDF تولید میشوند و در پایگاه دادهی کنترل کیفیت نگهداری میگردند.
در دستگاههایی مانند OLYMPUS 45MG امکان ذخیرهی خودکار دادههای کالیبراسیون و انتقال آن به نرمافزارهای مدیریتی مانند Gauge Manager وجود دارد. این قابلیت علاوه بر افزایش دقت، مستندسازی را تسهیل کرده و در ممیزیهای خارجی بهعنوان سند اعتبارپذیرفتهشده ارائه میشود. در بسیاری از صنایع، نتایج کالیبراسیون بخشی از سوابق نگهداری تجهیز محسوب میشود و باید تا پنج سال نگهداری گردد. گزارش دقیق به تصمیمگیرندگان کمک میکند بازهی بعدی کالیبراسیون را علمیتر تعیین نمایند.
بهینهسازی فرآیند از طریق کالیبراسیون مستمر
کالیبراسیون ضخامتسنج نباید یک رویداد دورهای صرف باشد بلکه فرآیندی پویا و دائمی است. برای خطوط تولید پرریسک، هرگونه تغییر در شرایط محیطی، دمای کاری یا شیوهی بازرسی باید بازنگری کالیبراسیون را الزامآور کند. نگهداری برنامهریزیشده یا Preventive Calibration Program به کارخانهها کمک میکند تا خطاهای احتمالی پیش از وقوع شناسایی شوند.
در پروژههای صنعتی، معمولاً برنامهای سهسطحی تعریف میشود: روزانه (Verification Test سریع پیش از شروع کار)، ماهانه (کالیبراسیون داخلی با بلوک استاندارد)، و سالانه (کالیبراسیون رسمی در آزمایشگاه معتبر). چنین سیستم سهلایهای تضمین میکند که دقت اندازهگیری در طول چرخهی عمر تجهیز حفظ شود. در مدلهایی نظیر ضخامتسنج [OLYMPUS MG2 Plus] (فرضی برای لینک دوم)، کاربر میتواند اعلانهای خودکار برای موعد بعدی تنظیم کند تا هیچ نوبت کالیبراسیون از قلم نیفتد. این سطح از اتوماسیون، نقش انسانی را از خطا کم کرده و هزینهی توقف ناگهانی تولید را کاهش میدهد.
جمعبندی نهایی و توصیههای فنی کارشناسان
تمام مباحث مطرحشده نشان میدهد که کالیبراسیون ضخامتسنج فرایندی چندبعدی است که نیاز به دانش دقیق آکوستیک، استانداردهای صنعتی و تجربهی عملی دارد. بدون تنظیم صحیح، حتی دستگاههای پرقدرت نیز قادر به ارائهی دادههای قابل اعتماد نیستند. ازاینرو، توصیه میشود کاربران جدید قبل از کار در خطوط تولید یا بازرسی، آموزش رسمی NDT Level II در بخش Thickness Measurement را طی کنند. همچنین نگهداری مستمر پرابها، رعایت نکات محیطی و استفاده از کوپلنتهای استاندارد جزئی از فرهنگ کنترل کیفیت در هر واحد صنعتی محسوب میشود.
شرکت مشهد دقیق با تکیه بر تجربه و دانش فنی خود، مجموعهای از ضخامتسنجهای پرتابل از جمله مدل OLYMPUS 45MG را عرضه میکند که امکان تنظیم چندمنظوره، دقت بالا و ثبت دیجیتال دادهها را فراهم نمودهاند. در دنیای امروز که رقابت صنعتی بر دقت و اثربخشی متکی است، کالیبراسیون صحیح نه یک انتخاب، بلکه ضرورتی انکارناپذیر برای تضمین ایمنی، کیفیت و اعتماد مهندسی است.