اهمیت دقت در متر لیزری
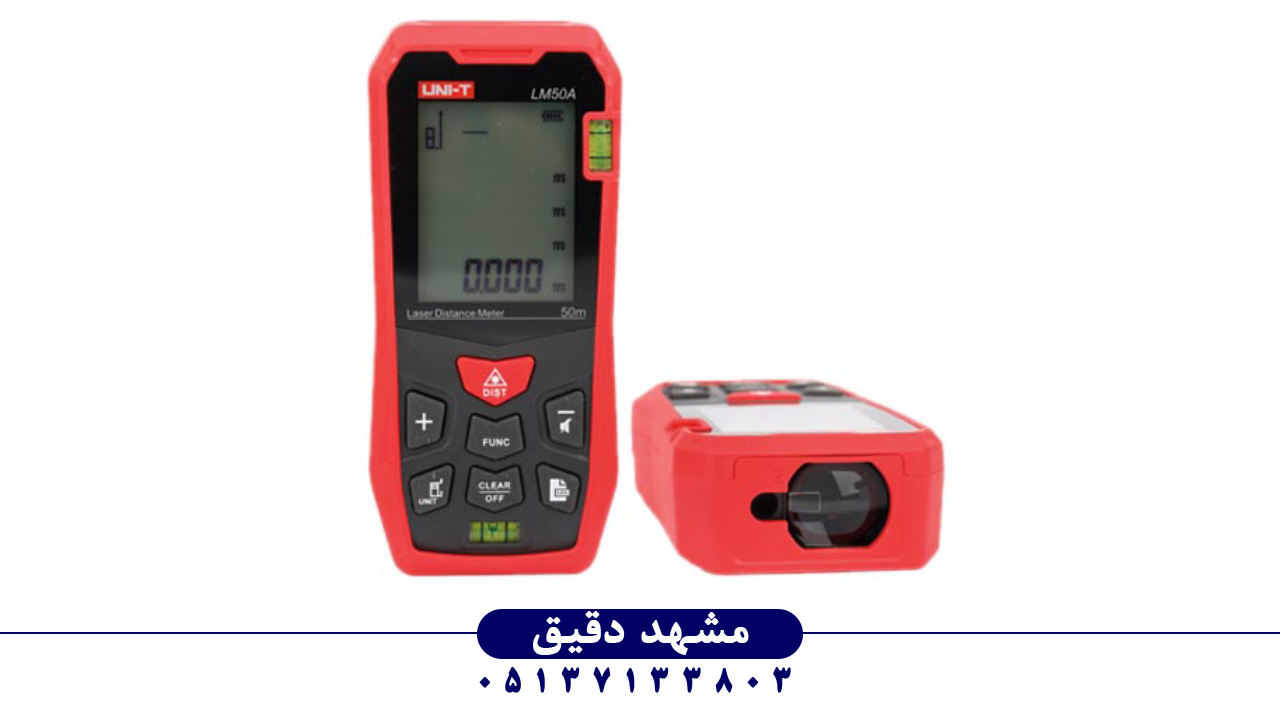
در مهندسی اندازهگیری و کنترل ابعادی، مفهوم دقت (Accuracy) نه یک ویژگی اختیاری، بلکه سنگ بنای اعتمادپذیری کل سامانه به شمار میرود. متر لیزری، که بر پایه انتشار موج نوری همفاز و اندازهگیری زمان رفتوبرگشت سیگنال (Time of Flight) کار میکند، تنها زمانی میتواند عدد نمایش دادهشده را «مقدار واقعی فاصله» بنامد که فرایند کالیبراسیون آن با استانداردهای مرجع بهدرستی انجام گرفته باشد. بسیاری از پروژههای ژئودتیکی، نقشهبرداری ساختمانی و بازرسی صنعتی، به مقادیر در حد میلیمتر حساساند و یک انحراف کوچک میتواند منجر به خطای تجمعی در دهها متر اندازهگیری شود. کالیبراسیون متر لیزری دقیقاً برای حذف چنین آزمونوخطاهای پنهانی تعریف شده است. در حقیقت، هدف از کالیبراسیون تنها تنظیم یک دستگاه نیست، بلکه بازگرداندن رابطه واقعی بین «واحد فیزیکی فاصله» و «خوانش الکترونیکی» است. فرایند کالیبراسیون به طور عمومی شامل سه گام اصلی است: ۱. مقایسه عدد خواندهشده با طول مرجع استاندارد، ۲. تصحیح الگوریتم داخلی دستگاه، و ۳. مستندسازی عدم قطعیت اندازهگیری. در تجهیزات مدرن برند یونیتی (UNI‑T)، از جمله متر لیزری یونیتی مدل UNI‑T LM50A، سیستم کالیبراسیون داخلی با مرجع نرمافزاری پیوسته طراحی شده تا تغییرات دما، فشار و رطوبت محیط را در ضرایب تصحیح لحاظ کند. بیتوجهی به این فرایند میتواند تأثیر چشمگیری بر بهرهوری و اعتمادپذیری نتایج بگذارد.
 اصول پایه فیزیکی کالیبراسیون
برای درک ضرورت کالیبراسیون متر لیزری، باید ابتدا به اصول فیزیکی اندازهگیری فاصله از طریق نور بازگردیم. اساس عملکرد این دستگاهها معمولاً بر یکی از دو روش «Time of Flight (TOF)» یا «Phase Shift Measurement» استوار است. در مدلهای مبتنی بر TOF، فرستنده پالس نوری، زمان لازم برای رسیدن نور به سطح هدف و بازگشت آن را اندازهگیری میکند. در مقابل، سیستمهای فازمحور با مقایسه جابجایی فاز بین پرتو ارسالشده و پرتو برگشتی، فاصله را محاسبه میکنند. در هر دو حالت، محیط انتشار (Air Medium) تأثیر مستقیمی بر سرعت نور مؤثر دارد؛ عواملی چون دما، فشار و درصد رطوبت هوا میتوانند سرعت انتشار را چند قسمت در میلیون تغییر دهند و سبب خطای طولی در حد میلیمتر در دهها متر شوند. ازاینرو، استاندارد ISO 16331‑1 الزام میکند که هر متر لیزری در دمای مبنا (معمولاً ۲۰ درجه سانتیگراد) کالیبره شود و ضریب تصحیح محیطی در نرمافزار آن لحاظ گردد. در کالیبراسیون آزمایشگاهی، مسیر مرجع با طول دقیق (Traceable Length Bar) استفاده میشود و اختلاف قرائت دستگاه نسبت به مرجع تعیین و به شکل Correction Factor ذخیره میشود. این ضرایب باید در بازههای زمانی مشخص (معمولاً هر ۱۲ ماه) بهروزرسانی شوند تا انحرافات در اثر پیری قطعات نوری جبران گردد.
تجهیزات مورد نیاز فرایند کالیبراسیون
برای اجرای صحیح کالیبراسیون متر لیزری، استفاده از تجهیزات مرجع و محیط استاندارد الزامی است. لابراتوارهای معتبر از صفحات مرجع با طول دقیق (Gauge Blocks یا Long Bench Standards)، خطکشهای لیزری تداخلسنج (Laser Interferometer)، سطوح بازتابی روزنهدار با ضریب بازتاب مشخص، و سیستم کنترل محیطی با دقت ±۰٫۱ °C استفاده میکنند. همچنین از یک دستگاه دیتالاگر برای پایش لحظهای دما و رطوبت بهره گرفته میشود، چرا که درجه حرارت مستقیماً در ضریب شکست هوا اثر میگذارد. علاوه بر ابزار مرجع، نرمافزار تحلیل آماری نیز بخش حیاتی کالیبراسیون است تا عدم قطعیت مرکب (Combined Uncertainty) بر اساس روش Type A و Type B محاسبه گردد. ایجاد مستندات طبق استاندارد ISO/IEC 17025 نیز تضمینکننده قابلیت ردیابی (Traceability) نتایج است.
الزامات محیطی و روش انجام کار
در گام عملی کالیبراسیون، دمای محیط باید در محدوده ۲۰ ± ۰٫۵ درجه سانتیگراد تثبیت شود و ارتعاشات مکانیکی به حداقل برسد. ابتدا دستگاه در حالت پایدار حرارتی قرار گرفته و لیزر بر سطح هدف استاندارد تنظیم میشود. چندین قرائت متوالی با فاصلههای مشخص (مثلاً ۱۰، ۲۰، ۳۰، ۴۰ متر) ثبت میگردد. سپس میانگین قرائتها با مقادیر مرجع مقایسه و انحراف میانگین (Mean Deviation) محاسبه میشود. در صورت عبور خطا از محدوده مجاز اعلامشده توسط کارخانه، فرایند Adjustment Software فعال شده و ضرایب Calibration در حافظه EEPROM بهروزرسانی میگردند.
استانداردهای بینالمللی مرتبط با کالیبراسیون
کالیبراسیون مترهای لیزری بر اساس دستورالعملهای متعددی انجام میشود؛ از جمله ISO 16331‑1 الزامی برای بیطرفی در دقت ذکر شده، DIN 18723 برای کنترل برد کاری، و استاندارد NIST Handbook 44 که روش آزمون طول را تشریح میکند. علاوه بر این، دستورالعمل VDI/VDE/DGQ 2610 در آلمان برای اندازهگیریهای توپولوژیکی، و OIML R 129 برای وسایل فاصلهسنجی لیزری بهکار میرود. برند UNI‑T در تولید سری LM مطابق با الزامات ISO + IEC کالیبراسیون خودکار را در سطح کارخانه انجام میدهد؛ با این حال، بازکالیبراسیون دورهای توسط کاربر یا آزمایشگاه مجاز، اعتبار دادهها را تضمین مینماید.
مفهوم خطای سیستماتیک و تصادفی
در مسیر اندازهگیری لیزری دو دسته خطا ظاهر میشود: سیستماتیک (Systematic Error) و تصادفی. خطا سیستماتیک مربوط به تغییرات پایدار در کالیبراسیون دستگاه، مانند جابهجایی لنز، انحراف در مدار زمانسنج یا کالیبر نشدن مرجع داخلی است. این خطاها با کالیبراسیون قابل رفع یا اصلاح میباشند. اما خطای تصادفی ناشی از شرایط لحظهای مثل حرکات دست، نویز نوری یا تلاش بیش از حد در نشانهروی است. تحلیل آماری این خطاها با محاسبه انحراف معیار σ و ارزش Expanded Uncertainty به مقدار ۹۵٪ اعتماد انجام میشود. در مترهای پیشرفته یونیتی، پردازنده DSP بهصورت خودکار این نویزها را فیلتر میکند و پایداری قرائت را افزایش میدهد.
نقش نرمافزار و الگوریتم تصحیح
در مدرنترین سری متر لیزری یونیتی، نظیر LM50A، الگوریتمی به نام Auto‑Calibration Logic گنجانده شده که در هر راهاندازی ابتدایی، دستگاه را با مرجع الکترونیکی داخلی همفاز میکند. این نرمافزار، انحراف طول در اثر افزایش دما را با ضریب α ≈ ۲٫۱×۱۰⁻⁶ برای قطعات پلاستیکی و فلزی اصلاح مینماید. فرکانس کلاک اندازهگیری همچنین در دورههای کالیبراسیون بازبهروزرسانی میشود. به همین دلیل است که پیشنهاد میشود حتی در محیطهای غیرآزمایشگاهی، فرایند Self Check قبل از شروع کار اجرا گردد.
کالیبراسیون میدانی و روش تطبیقی
اگر دستگاه در محیط میدانی کار میکند، امکان کالیبراسیون کامل آزمایشگاهی ممکن نیست؛ در این حالت از روش Field Calibration استفاده میشود. این روش به کمک نقطه مرجع در محوطه کارگاه انجام میشود و در آن یک فاصله معلوم (مثلاً ۱۰ متر) بهطور مکرر اندازهگیری میشود. میانگین خوانش ها با مقدار واقعی مقایسه شده و ضریب اصلاح بهطور تقریبی اعمال میگردد. این فرایند در سری LM یونیتی با استفاده از منوی CAL در تنظیمات انجام میشود. در صورت اختلاف بیشتر از ۰٫۵ درصد در برد کاری، دستگاه باید به مرکز سرویس برگردانده شود.
اعتبارسنجی نتایج پس از کالیبراسیون
پس از اتمام کالیبراسیون، مرحله Verification برای تأیید کالیبراسیون ضروری است. در این مرحله چند نقطه آزمون جدید انتخاب میشود که در محاسبات اصلاح استفاده نشدهاند. چنانچه انحراف میانگین در تمامی نقاط کمتر از حد مجاز (مثلاً ±۱٫۵ میلیمتر در ۴۰ متر) باشد، دستگاه معتبر شناخته میشود. سپس گواهی کالیبراسیون (Calibration Certificate) با شماره منحصر به فرد صادر میگردد که شامل مشخصات فنی، انحراف ها، و عدم قطعیت نهایی است. این گواهی به صورت PDF در حافظه حساب کاربر ذخیره میشود تا در بازرسیهای دورهای قابل ارائه باشد.
تناوب زمانی بازکالیبراسیون دورهای
طبق توصیه سازندگان، هر متر لیزری باید سالانه یک بار بازکالیبره شود و در کاربردهای حساس نظامی یا فضایی، در هر ۶ ماه یک بار. همچنین در صورت افتادن از ارتفاع، برخورد شدید، یا تماس با رطوبت بیش از حد، بازکالیبراسیون فوری الزامی است. در مدلهایی مانند متر لیزری یونیتی مدل UNI‑T LM50A سیستم Self Calibration دارای شمارنده کارکرد است که پس از هر ۵۰۰۰ اندازهگیری یادآور کالیبراسیون نمایش میدهد. ثبت زمانهای کالیبراسیون در دفتر سوابق ابزارهای اندازهگیری (Instrument Log) به لحاظ ممیزی نیز ضروری است.
نتیجهگیری و توصیههای تخصصی
کالیبراسیون متر لیزری فرایندی چندبُعدی است که شامل دانش اپتیک، الکترونیک، آمار و استانداردسازی میشود. بهینهسازی دورهای کالیبراسیون منجر به افزایش عمر کاری، اعتماد در خوانش و کاهش هزینههای بازکاری میگردد. مهندسین کیفیت و متروژی باید دستورالعملهای استاندارد را با دقت اجرا کرده و از نمونه های دارای تأییدیه استاندارد بینالمللی استفاده نمایند. در پایان میتوان گفت که کالیبراسیون منظم، نه تنها تعهدی به استاندارد، بلکه سرمایهگذاری در اعتمادپذیری و دوام سازه بهشمار میآید.