مبانی فیزیکی تست التراسونیک جوش
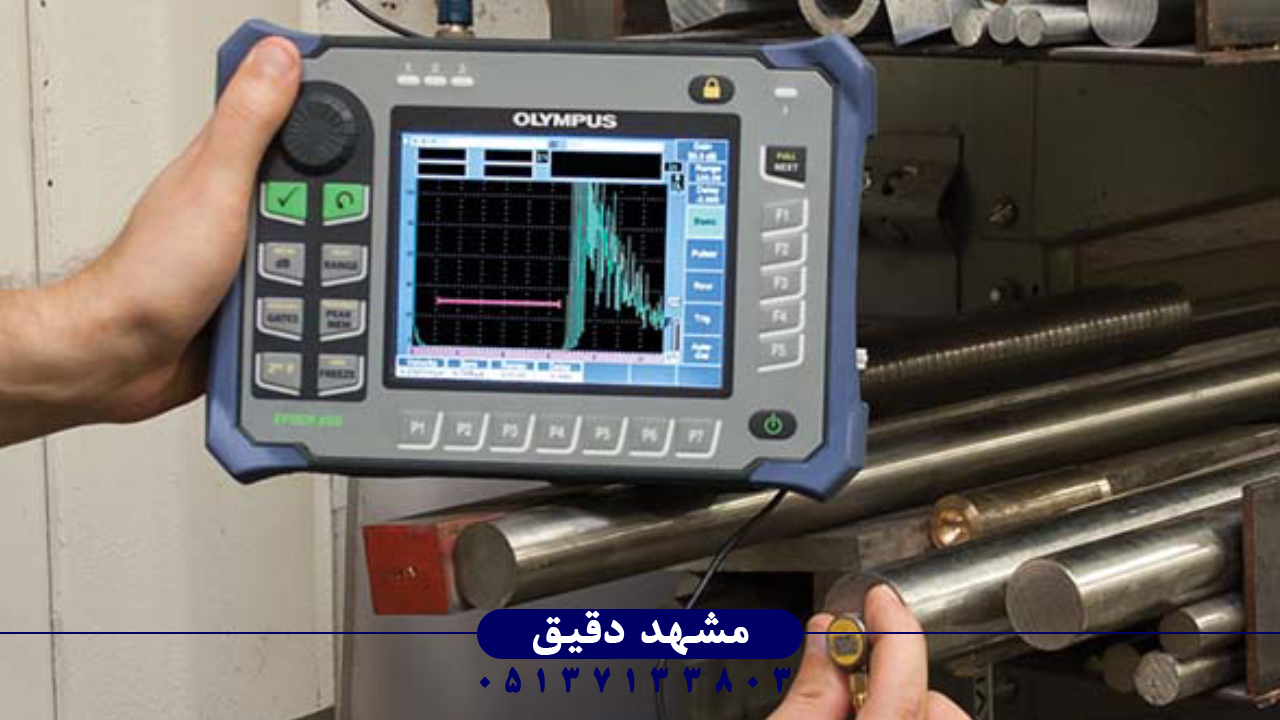
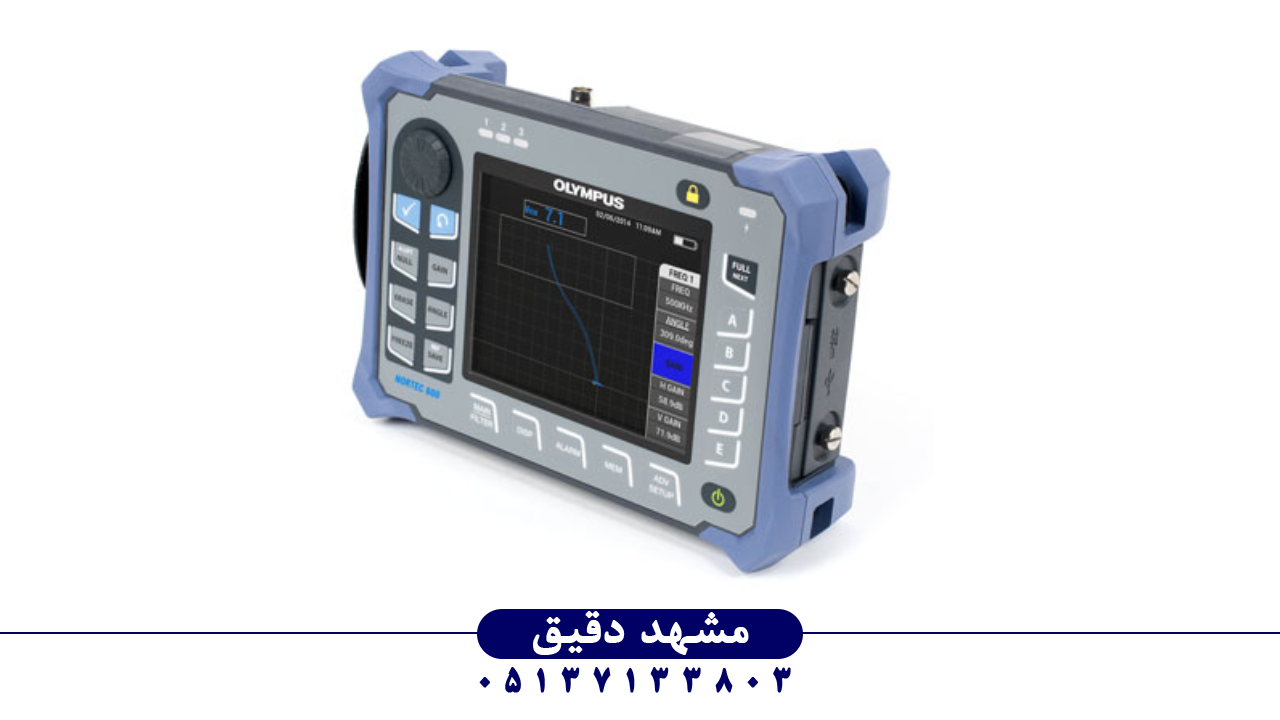
تست التراسونیک جوش (Ultrasonic Welding Testing) بهعنوان یکی از دقیقترین و پرکاربردترین روشهای آزمون غیرمخرب (NDT) در مهندسی کنترل کیفیت شناخته میشود. این روش مبتنی بر ارسال امواج صوتی با فرکانس بالا (بین ۱ تا ۱۰ مگاهرتز) به درون ماده و بررسی بازتاب این امواج از نواحی درزدار، منافذ یا ناپیوستگیهاست. اصل علمی این تکنیک بر پایهی فیزیک انتشار موج و پدیدهی انعکاس، شکست و تضعیف امواج اولتراسونیک در مرزهای داخلی ماده است. جوشها بهعنوان نواحی حساس در سازههای فلزی، بیشترین تمرکز را در این آزمایش به خود اختصاص میدهند زیرا هرگونه عدم پیوستگی در آنها میتواند به شکست فاجعهبار ساختار منجر شود. در آزمون UT، از مبدلهای پیزوالکتریک استفاده میشود که انرژی الکتریکی را به ارتعاشات مکانیکی تبدیل میکنند و سپس این ارتعاشات به ماده وارد میشود تا بازتاب امواج تحلیل گردد. تفاوت شدید ضریب آکوستیکی بین فلز پایه و ناحیهی نقص، سبب بازگشت امواج قابلملاحظهای میشود که توسط عیبیاب دریافت و تفسیر خواهند شد. در صنایع سنگین مانند نیروگاه، پتروشیمی، هوافضا و نفت و گاز، تست التراسونیک بهعنوان معیار اصلی برای ارزیابی سلامت جوشها در نظر گرفته میشود. امروزه مهندسان با بهرهگیری از فناوریهای دیجیتال، دقت این آزمون را تا محدودهی میکرونی افزایش دادهاند و تحلیل دادهها را به کمک نرمافزارهای پیشرفته انجام میدهند. در مرحلهی ابتدایی بررسی تجهیزات، پیشرفتهترین نمونهها مانند دستگاه التراسونیک صنعتی المپیوس مدل OLYMPUS Nortec 600 نقش بسیار مؤثری در تضمین صحت نتایج دارند زیرا توانایی تنظیم دقیق پارامترهای امواج، کالیبراسیون هوشمند و ذخیرهی دادههای آنی را فراهم میکنند.
 استانداردهای صنعتی در آزمون UT
اجرای آزمون التراسونیک جوش بدون تکیه بر استانداردهای بینالمللی معتبر تقریباً غیرممکن است؛ زیرا کیفیت و قابلیت تکرار نتایج باید با معیارهای واحد صنعتی سنجیده شود. در سطح جهانی، استانداردهایی مانند ASME Section V، ISO 17640 و EN 583 مسیر اصلی طراحی، اجرا و تفسیر آزمون UT را تعیین میکنند. این استانداردها پارامترهایی نظیر فرکانس موج، زاویه پراب، ضخامت ماده، نوع کوپلنت، دامنه بازتاب و حساسیت دستگاه را مشخص کرده و الزامات مربوط به گزارشنویسی نتایج و معیار پذیرش نقصها را نیز تعریف میکنند. در صنایع بالادستی نفت و گاز، معمولاً تست UT جوشهای خطوط انتقال تحت دستورالعمل استاندارد API 1104 انجام میشود تا اطمینان حاصل شود که هیچگونه ترک یا تخلخل بحرانی در منطقه Heat-Affected Zone وجود ندارد. رعایت دقیق این استانداردها نهتنها به حفظ ایمنی سازهها کمک میکند، بلکه موجب کاهش دوبارهکاریها و هزینههای تولید نیز میگردد. برخورد مهندسی با آزمون التراسونیک، نیازمند آشنایی تخصصی با جزئیات فنی تفسیر سیگنالها، نحوهی کالیبراسیون تجهیزات و شناخت رفتار امواج در محیطهای مختلف است. از این رو، واحد کنترل کیفیت باید نیروهای آموزشدیده با گواهی صلاحیت NDT Level II یا Level III استخدام کند تا ارزیابیها با دقت علمی کامل انجام شوند.
اصول انتشار موج و انعکاس صوتی
در مبانی فیزیکی امواج التراسونیک، انتشار موج به دو نوع اصلی تقسیم میشود: طولی (Longitudinal) و برشی (Shear). موج طولی در جهت نشر ارتعاشات مولکولی حرکت میکند، در حالیکه موج برشی عمود بر آن است. این تمایز فیزیکی شناخت ماهیت انعکاسها و تضعیفها را برای مهندسین آسانتر میکند. هنگامیکه موج صوتی با مرزهای داخلی قطعه برخورد میکند، قسمتی از انرژی بازتاب و قسمتی عبور میکند. انرژی بازتابی از نواحی دارای ناپیوستگیهای ساختاری مانند ترکها یا حفرات، بهشکل سیگنال قابلثبت توسط گیرنده دستگاه ظاهر میشود. تحلیل این سیگنالها نیازمند شناسایی زمان پرواز (Time-of-Flight) و دامنهی بازتاب (Echo Amplitude) است که امکان محاسبهی عمق و اندازهی نقص را فراهم میسازد. در این میان، جنس ماده و شکل هندسی قطعه تأثیر قابلتوجهی بر سیر امواج دارند؛ مثلاً در مواد آستنیتی، پدیدهی پراکندگی باعث افت دامنه میشود. لذا مهندسین با مطالعهی مشخصات صوتی ماده، اقدام به انتخاب پراب با زاویه و فرکانس مناسب میکنند. استفاده از کوپلنتهای ویژه (مانند گلیسرین یا ژل سیلیکونی) ضروری است تا انتقال انرژی موج از پراب به سطح فلز بدون افت محسوس صورت گیرد. گاهی امواج پس از عبور از ناحیهی جوش، چندین بار بازتاب مییابند و تحلیل الگوی چندانعکاسی، اطلاعات ارزشمندی دربارهی وضعیت داخلی جوش فراهم میکند.
انواع نقصها و عدم پیوستگیها
یکی از اهداف کلیدی تست التراسونیک جوش، شناسایی انواع ناپیوستگیهای داخلی و عیوب بالقوه در منطقهی اتصال است. نقصها را میتوان به چند دستهی اصلی تقسیم کرد: ترکهای طولی، ترکهای عرضی، تخلخلها، سربارههای محبوس، عدم ذوب (Lack of Fusion)، و نفوذ ناقص (Incomplete Penetration). هرکدام از این عیوب سیگنال بازتابی خاصی دارند که از نظر شکل، دامنه، و زمان پرواز با یکدیگر متفاوت است. مثلاً ترکهای تیز و باریک سیگنالهای دامنهبالا و پیکتیز تولید میکنند، در حالی که تخلخلها معمولاً بازتابهای پراکنده و با دامنهکم دارند. مهندسان جوش با تفسیر این تفاوتها قادرند نهتنها وجود نقص را، بلکه نوع و شدت آن را تشخیص دهند. تحلیل دقیق این سیگنالها مستلزم تجربهی بالا و آشنایی کامل با منحنیهای مرجع دستگاه است. در تجهیزات دیجیتال مدرن، قابلیتهای نرمافزاری به کاربر اجازه میدهد تا فیلترهای دامنه، محدودکنندههای گیت و Zoom سیگنال را تنظیم کرده و وضوح تحلیل را افزایش دهد. از منظر ایمنی، هر نقص کوچک در جوشهای تحت فشار میتواند منجر به نشت، شکست یا انفجار شود، بنابراین تشخیص زودهنگام اهمیت حیاتی دارد. در خطوط لوله فولادی و سازههای پل و مخزن فشار، تست التراسونیک عامل حفظ دوام سازه در بلندمدت محسوب میشود.
تحلیل داده و پردازش سیگنالها
تحلیل داده در تست التراسونیک جوش، مرحلهای هوشمندانه و عمیق است که مرز بین شناسایی ساده و تشخیص مهندسی را مشخص میسازد. دادههای خام بهصورت سیگنالهای صوتی در قالب منحنی A-Scan یا تصویر دوبعدی B-Scan ذخیره میشوند و نیازمند پردازش عددی با الگوریتمهای خاص هستند. فیلترینگ، جداسازی نویز، تشخیص دامنه، و تفکیک سیگنالهای همپوشان از جمله چالشهای این مرحلهاند. مهندسان از روشهای محاسباتی مانند Fast Fourier Transform (FFT) و Hilbert Envelope Detection برای استخراج ویژگیهای فرکانسی و زمانی استفاده میکنند. نرمافزارهای مبتنی بر پردازش هوش مصنوعی توانستهاند الگوهای نقص را از میلیونها نمونه یاد بگیرند و دقت تشخیص را افزایش دهند. با ذخیرهی دادهها در حافظهی تجهیزات مدرن، امکان بازبینی و تطبیق نتایج در دورههای زمانی مختلف وجود دارد و این مسئله سهم مهمی در مدیریت تعمیرات پیشگیرانه دارد. در صنایع حساس مانند هوافضا، نتایج آزمون UT با سایر دادههای X-Ray و Dye Penetrant ترکیب شده تا مدل نهایی سلامت جوش استخراج گردد. چنین همگرایی دادهای باعث حذف خطاهای انسانی در تفسیر سیگنالها و استانداردسازی کامل فرایند کنترل کیفیت میشود.
نقش تجهیزات OLYMPUS در دقت آزمایش
شرکت ژاپنی OLYMPUS بهعنوان یکی از رهبران جهانی در طراحی تجهیزات التراسونیک، نقش بیبدیلی در توسعهی فناوری NDT ایفا کرده است. دستگاههای این برند، بهویژه مدل Nortec 600 و EPOCH series، به دلیل دقت فوقالعاده، سرعت پردازش بالا و قابلیت کالیبراسیون هوشمند، انتخاب اول واحدهای کنترل کیفیت در صنایع سنگین محسوب میشوند. مهندسان با استفاده از این دستگاهها قادرند بازتابهای امواج را با تفکیک زمانی نانومتری ثبت کنند. طراحی رابط کاربری گرافیکی، امکان ترکیب دادههای چندکاناله و نمایش سهبعدی نقصها را فراهم میسازد. نکته مهم، قابلیت استفاده از پرابهای متنوع زاویهای و مستقیم است که به تست در زوایای مختلف جوش کمک میکند. از نظر دوام، بدنهی مقاوم در برابر ضربه و EMI، دستگاههای OLYMPUS را برای محیطهای صنعتی دشوار بسیار مناسب کرده است. افزونبر این، حافظه داینامیک داخلی سبب ذخیرهی هزاران منحنی آزمایش و گزارش خودکار نتایج میشود. در نتیجه، دقت اندازهگیری عیوب حتی در ضخامتهای بالا تضمین خواهد شد و مهندسان قادر خواهند بود با اعتماد کامل، تصمیمات اصلاحی و کنترل کیفی را اتخاذ کنند.
اصول تنظیم پارامترهای اندازهگیری دقیق
دقت تست التراسونیک جوش بهشدت وابسته به تنظیم مناسب پارامترهای اصلی دستگاه است. پارامترهایی همچون Gain، Range، Delay، Gate Position، و Pulse Repetition Frequency نقش تعیینکنندهای در تشخیص صحیح دارند. هر تغییر کوچک در این متغیرها میتواند اثر محسوسی در دامنه و شکل بازتابها داشته باشد. مهندسان فنی باید دستگاه را بر اساس نوع ماده، ضخامت قطعه و هدف آزمون کالیبره کنند. در جوشهای ضخیم فولادی، معمولاً فرکانس پایینتر حدود ۲.۵ مگاهرتز انتخاب میشود تا نفوذ امواج بیشتر گردد، در حالی که برای مواد نازک یا آلیاژهای سبک، فرکانس بالای ۵ مگاهرتز نتیجهی دقیقتری میدهد. علاوه بر پارامترهای سیستمی، زاویهی پراب و کوپلنت نیز باید بهصورت تجربی تعیین شوند تا خطای شکست زاویهای کاهش یابد. در مدلهای پیشرفته مانند OLYMPUS، نرمافزار داخلی الگوریتم AutoGain دارد که بهصورت خودکار شدت سیگنال را در سطح مطلوب تنظیم میکند. متخصصان NDT مشهد دقیق توصیه میکنند همیشه قبل از آغاز آزمون، از بلوکهای کالیبراسیون استاندارد (Calibration Block V1 یا V2) برای تنظیم دقیق استفاده شود؛ زیرا این مرحله اساس اعتبار نتایج محسوب میشود.
روشهای تفسیر نتایج و نمودارها
تفسیر نتایج در آزمون التراسونیک جوش، مرحلهای تخصصی است که نیازمند دانش سیگنال و شناخت رفتار امواج درون ماده میباشد. تصویر خروجی دستگاه معمولاً بهصورت نمودار دامنه در مقابل زمان ارائه میشود (A-Scan). در این نمودار، ارتفاع پیکهای بازتابی نمایانگر شدت انعکاس از مرزهای داخلی است. مهندسین با استفاده از منحنیهای مرجع (Reference Curves) تعیین میکنند که آیا پیک مشاهدهشده ناشی از نقص است یا مرز هندسی قطعه. در روش DAC (Distance Amplitude Correction)، دامنه سیگنالها بر حسب عمق تنظیم و مقیاسبندی میشود تا مقایسهپذیری ایجاد گردد. امروزه در دستگاههای پیشرفته، از نمودارهای C-Scan و D-Scan برای نمایش تصویری دوبعدی و سهبعدی جوش استفاده میشود. این تصاویر قادرند چیدمان فضایی عیوب را نشان دهند و به تصمیمگیری مهندسان در مورد اصلاح یا تعویض قطعه کمک کنند. در ساخت توربینهای گازی و مخازن فشار بالا، خروجی تست UT معمولاً در کنار عکسهای Radiography بررسی میشود تا هیچ نقص پنهانی باقی نماند. دقت در تفسیر سیگنال، عامل اصلی تفاوت بین یک آزمایش موفق و یک نتیجهی ناقص است.
کاربرد تست UT در سازههای فلزی
در سازههای فلزی، جوشها بخشهای حیاتی هستند که بار مکانیکی، حرارتی و ارتعاشی زیادی را تحمل میکنند. به همین دلیل تست التراسونیک در این سازهها بهصورت دورهای و نظاممند انجام میشود. از پلهای فلزی تا مخازن تحت فشار، سیستمهای انتقال گاز، بدنهی کشتیها و سازههای هوایی، همه نیازمند پایش ساختاری با آزمون UT هستند. یکی از مزیتهای بزرگ این روش نسبت به سایر آزمونهای غیرمخرب، قابلیت بررسی در عمق مواد بدون نیاز به تخریب سطح است. مهندسان میتوانند با استفاده از پراب زاویهدار نواحی پشتجوش را نیز بررسی کنند. این قابلیت باعث شده تست UT در پروژههای عمرانی و صنعتی به عنوان ابزار اصلی تضمین سلامت جوش شناخته شود. علاوه بر تشخیص عیوب، امکان محاسبهی سرعت خوردگی، ضخامت باقیمانده و بررسی کیفیت ترمیم نیز وجود دارد. در صنایع فولادسازی مشهد، تیمهای فنی با دستگاههای OLYMPUS دادههای آزمون را به سیستمهای مدیریت نگهداری متصل کردهاند تا تحلیل پیشگیرانه مبتنی بر زمان انجام شود؛ این رویکرد موجب کاهش توقف تولید و افزایش قابلیت اطمینان خطوط میشود.
مقایسه آزمون UT با روشهای دیگر
تست التراسونیک جوش نسبت به سایر آزمونهای غیرمخرب مانند پرتونگاری (RT)، مایع نافذ (PT) و ذرات مغناطیسی (MT)، مزایا و محدودیتهای خاص خود دارد. مهمترین مزیت، توانایی عیبیابی در عمق زیاد و عدم نیاز به مواد خطرناک مانند پرتو ایکس است. از منظر هزینه، اجرای آزمون UT نسبتاً مقرونبهصرفهتر و سریعتر بوده و بهصورت پرتابل قابل اجراست. محدودیت اصلی آن، نیاز به سطح دسترسی مناسب و وجود کوپلنت برای انتقال امواج است. بعلاوه، در مواد با ساختار درشتدانه یا آستنیتی، تضعیف امواج ممکن است دقت نمونهگیری را کاهش دهد. در مقابل، روش RT تصاویر بصری از کل مقطع ارائه میدهد ولی خطرات پرتوی و هزینهی بالا دارد. ترکیب هر دو روش در سازههای حیاتی مانند خطوط انتقال نفت بهترین نتایج ممکن را ایجاد میکند. در نهایت، تصمیم انتخاب روش باید براساس استاندارد پروژه، نوع ماده و نیاز ایمنی اتخاذ گردد. مهندسین مشهد دقیق همچنین توصیه میکنند در کنار UT، بررسیهای دورهای با روش Eddy Current نیز انجام شود تا کنترل جامعتر ساختار فلزی تحقق یابد.
چالشهای محیطی و ایمنی تجهیزات
در حین اجرای تست التراسونیک جوش، عوامل محیطی میتوانند تاثیر زیادی بر صحت نتایج داشته باشند. دما، رطوبت، آلودگی سطح، و لرزش محیط، همگی بر رفتار امواج و کوپلنت اثرگذارند. در دماهای بالا، لزجت کوپلنت کاهش یافته و اتصال صوتی ضعیف میشود، در حالیکه در سطوح زنگزده یا روغنی، بازتاب کاذب ایجاد میگردد. رعایت اصول ایمنی کاری نیز حیاتی است؛ هرچند آزمون UT خطر پرتویی ندارد، اما کار با تجهیزات سنگین و قرارگیری در مناطق مرتفع نیازمند رعایت استانداردهای ایمنی فیزیکی است. از سوی دیگر، کالیبراسیون صحیح دستگاه قبل و بعد از هر شیفت کاری ضروری است تا خطای سیستماتیک پیشگیری شود. شرکتهای پیشرو مانند مشهد دقیق با اجرای سیستم مدیریت تجهیزات و ثبت دیجیتالی وضعیت دستگاهها، محیطی استاندارد برای انجام آزمون فراهم ساختهاند. در این مرحله از مقاله، اشاره به محصول پیشرفتهتر یعنی عیبیاب التراسونیک صنعتی المپیوس مدل OLYMPUS EPOCH 1000 ضروری است؛ زیرا این مدل از جمله تجهیزاتی است که با طراحی صنعتی ضدآب و ضدضربه، تحمل دمای بالای محیط و دقت فوقالعاده در تحلیل سیگنال را تضمین میکند. استفاده از آن در شرایط دشوار صنعتی، اطمینان مهندسی را افزایش داده و پایداری نتیجهگیریها را حفظ مینماید.
آینده تکنولوژی التراسونیک در صنعت
آیندهی تست التراسونیک جوش بهشدت وابسته به ادغام فناوریهای دیجیتال، هوش مصنوعی و تصویربرداری پیشرفته است. امروزه نسل جدیدی از دستگاههای UT مبتنی بر Phased Array Ultrasonic Testing (PAUT) و Time-of-Flight Diffraction (TOFD) طراحی شده که تصاویر سهبعدی از عیوب داخلی جوش را ایجاد میکنند. سیستمهای هوشمند قادرند بهصورت خودکار نوع نقص، اندازه و موقعیت آن را تشخیص دهند و گزارش مهندسی تولید کنند. شرکتهای بزرگ سازنده تجهیزات مانند OLYMPUS و GE در حال توسعهی ماژولهای ارتباطی IoT برای اتصال مستقیم دستگاهها به سرور کنترل کیفیت کارخانه هستند. این اتصال موجب میشود دادهها بهصورت لحظهای تحلیل و در پایگاه دادهی مهندسی ذخیره شود. در ایران نیز شرکتهایی مانند مشهد دقیق با بهرهگیری از دانش فنی روز و تخصص مهندسان سطح III، روند دیجیتالسازی پایش جوشها را آغاز کردهاند. در آیندهی نزدیک، آزمونهای UT بهصورت Real-Time Monitoring و با الگوریتمهای پیشگویانه انجام خواهد شد که پیش از وقوع نقص، هشدار لازم را صادر میکنند. این تحول موجب افزایش ضریب ایمنی ساختارهای حیاتی، کاهش هزینههای تعمیر و توسعهی پایدار در صنایع فلزی کشور میشود.