اصول فیزیکی امواج اولتراسونیک فلزات
عیبیاب التراسونیک پرتابل یکی از حیاتیترین ابزارهای غیرمخرب در حوزهی بازرسی فلزات است که مبتنی بر انتشار و بازتاب امواج فراصوتی (Ultrasonic Waves) عمل میکند. این فناوری از تعامل موج صوتی با مرزهای داخلی ماده برای کشف ناپیوستگیها، ترکها و حفرههای زیرسطحی بهره میگیرد. در واقع، با تولید پالسهای مکانیکی در محدودهی فرکانسی بین ۵۰۰ کیلوهرتز تا ۲۰ مگاهرتز و رساندن آنها به قطعهی فلزی از طریق کوپلنتهای مخصوص، بازتاب امواج از نواحی متراکم یا ناپیوسته تحلیل میشود تا نوع و موقعیت نقص مشخص گردد. فرآیند تست فلزات با روش اولتراسونیک بر پایهی اصل انعکاس انرژی صوتی از مرزهای مختلف چگالی است. هرچه تغییر امپدانس آکوستیک بین دو ناحیه بیشتر باشد، بازتاب قویتر خواهد بود و سیگنال برگشتی برای تشخیص قابلاعتمادتر است. بر خلاف روشهای سطحی مانند مایعات نافذ، با آزمون التراسونیک میتوان ترکهای داخلی یا جدایشهای بینکریستالی را در عمق چندین سانتیمتری شناسایی نمود. در صنایع سنگین نظیر پتروشیمی، هوانوردی، فولادسازی و نیروگاهی، این فناوری تضمینکنندهی کیفیت متالورژیکی و سلامت ساختاری تجهیزات است. امواج فراصوتی همچنین در آشکارسازی عیوب حجیم در شفتها، محورها و ورقهای ضخیم، کارآمدتر از هر روش دیگری هستند. مهندس بازرسی با تفسیر دقیق سیگنالهای برگشتی (A-Scan) قادر است عمق، نوع و اندازهی عیب را تعیین کند. مدرنترین دستگاههای پرتابل امروزی، از پردازندههای دیجیتال برای تحلیل در لحظهی دادهها استفاده میکنند و دقتی در حد میکرومتر ارائه میدهند.
تجهیزات بازرسی صنعتیساختار داخلی و اجزای سیستم
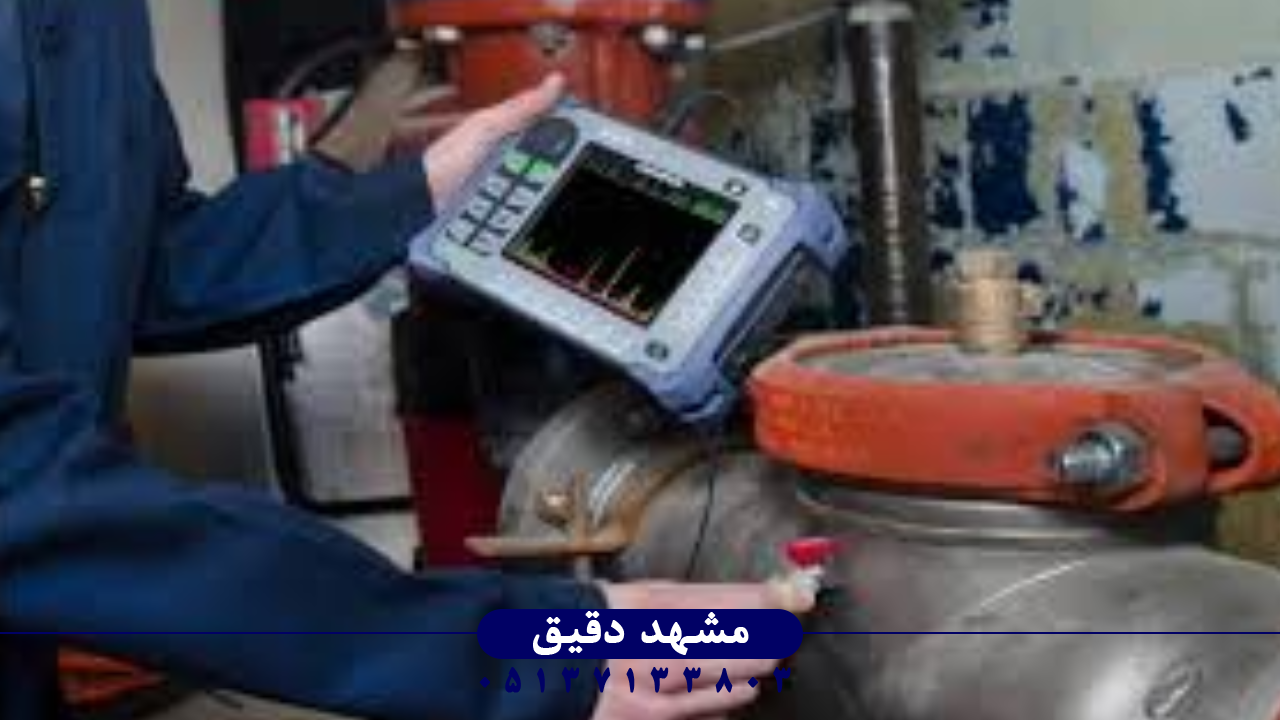
هر عیبیاب التراسونیک پرتابل از چند زیرسیستم کلیدی تشکیل شده است: مولد پالس (Pulser Unit)، گیرندهی تقویتی (Receiver Amplifier)، مبدل یا پراب (Probe/Transducer)، پردازندهی مرکزی، و نمایشگر تحلیل موج. مولد پالس، پالسهای کوتاه و شدید الکتریکی را تولید کرده و به پراب میفرستد. پراب معمولاً از کریستال پیزوالکتریک ساخته میشود که قادر است انرژی الکتریکی را به نوسان مکانیکی با فرکانس بالا تبدیل کند. این نوسان به صورت موج صوتی وارد قطعه میشود. بازتاب این امواج از عیوب داخلی به پراب برگشته و مجدداً به سیگنال الکتریکی تبدیل میشود. سپس این سیگنال در واحد تقویتکنندهی داخلی تقویت شده و پس از آن روی نمایشگر به شکل A-Scan یا B-Scan نمایش داده میشود. سیستمهای امروزی علاوه بر تحلیل دیجیتال، دارای خروجی USB یا WLAN برای انتقال فوری دادهها هستند. طراحی ارگونومیک این دستگاهها، که گاهی کمتر از ۲ کیلوگرم وزن دارند، قابلیت استفادهی میدانی را برای مهندسان فراهم میکند. پردازندههای ۱۶ یا ۳۲ بیتی جدید، سرعت نمونهبرداری بسیار بالا (در حد دهها مگاهرتز) را تضمین مینمایند. همین دقت بالا سبب شده است برندهایی مانند Olympus ژنراتورهای موج با کنترل دقیق دامنه و پهنای پالس را در محصولات پرتابل خود تعبیه کنند تا کاربر بتواند نسبت سیگنال به نویز را در صورت وجود سطوح زبر تنظیم کند.
روشهای کوپلینگ و انتقال انرژی
در فرآیند تست فلزات با امواج التراسونیک حیاتیترین مرحله، اطمینان از انتقال کامل انرژی صوتی از پراب به قطعه است. چون هوا واسط مناسبی برای انتشار صوت در محدودهی مگاهرتز نیست، میان پراب و سطح جسم از «کوپلنت» یا ژل انتقالدهنده استفاده میشود. کوپلنت ممکن است از نوع روغنی، گلیسیرینی یا ژل سیلیکونی با ضریب تطبیق امپدانس بالا باشد. در برخی تستهای حساس، کوپلنتهای ویژهای با افزودنیهای نانو جهت کاهش افت انتقال استفاده میشود. زاویهی تماس پراب و فشار اعمالی اهمیت زیادی دارد و مهندس بازرسی باید اطمینان یابد که هیچ حبابی میان سطح و پراب باقی نمانده است. گرچه ظاهر این مراحل ساده بهنظر میرسد، اما خطای کوچکی در عمود نبودن موج ورودی باعث تغییر مسیر پرتو و خطا در تعیین عمق عیب میشود. دستگاههای مدرن امکان تنظیم دیجیتال زاویهی تابش را از روی منوی کنترل فراهم کردهاند تا پرتاب امواج در زوایای مختلف طبق نوع هندسهی قطعه صورت پذیرد. در قطعاتی مانند جوشها یا شفتهای مخروطی، از پرابهای زاویهای استفاده میشود تا شکست مناسب در مرز حدی ایجاد گردد.
انواع پراب و کاربردهای تخصصی
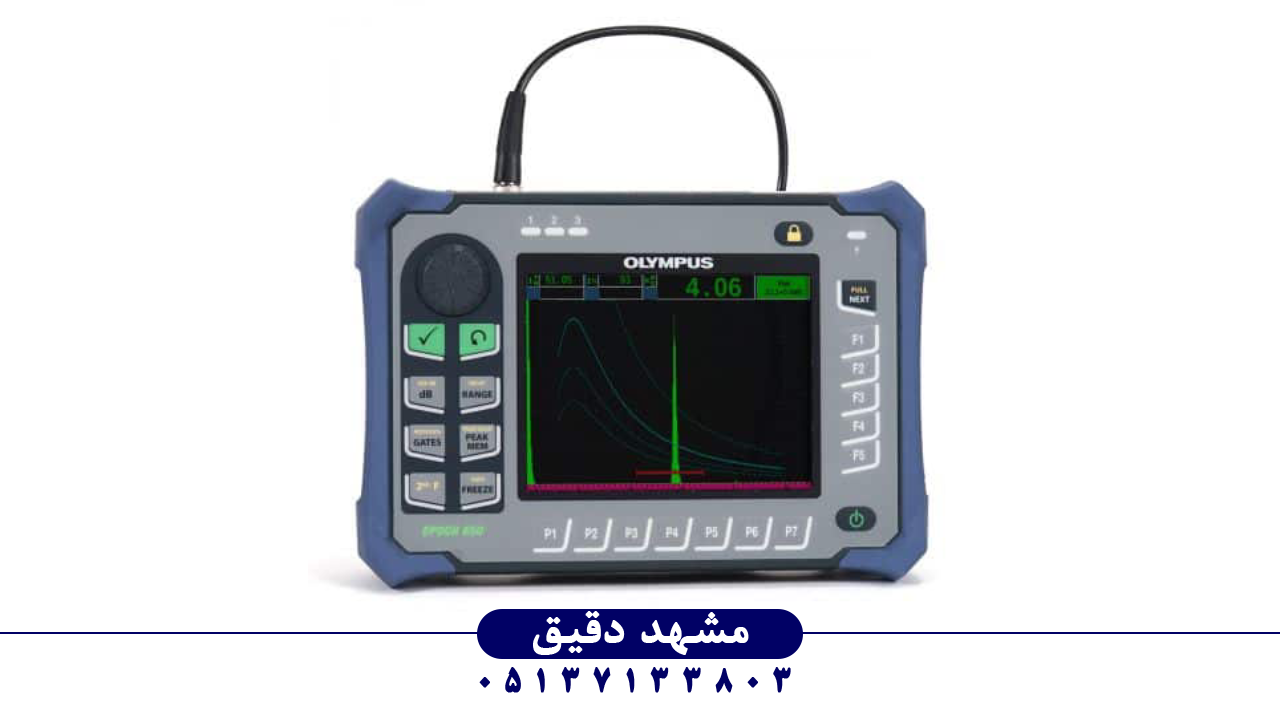
پراب یا مبدل عنصر کلیدی در عملکرد عیبیاب التراسونیک پرتابل است. انواع پراب شامل پرابهای مستقیم (Straight Beam Transducer)، زاویهای (Angle Beam)، و فازی (Phased Array Probe) هستند. پراب مستقیم در قطعات ساده و تخت کاربرد دارد و امواج را عمود بر سطح میتاباند. درحالیکه پرابهای زاویهای برای جوشها و نواحی با هندسهی پیچیده طراحی شدهاند. در فناوری Phased Array با استفاده از چندین عنصر پیزوالکتریک، الگوی موج الکترونیکی قابل تنظیم است؛ این قابلیت اجازه میدهد که بدون تغییر موقعیت فیزیکی پراب، زاویه و فوکوس پرتو تغییر کند. چنین قابلیتی باعث میشود بتوان ساختار سهبعدی عیوب را در یک اسکن به تصویر کشید. در مدلهای پیشرفته مانند ردیاب عیب التراسونیک پرتابل المپیوس مدل OLYMPUS EPOCH 650 مجموعهای از پرابهای قابل تعویض با امپدانس متفاوت ارائه میشود تا متناسب با ضخامت و نوع آلیاژ فلز انتخاب گردد. این محصول قادر است امواج را در بازهی فرکانسی بین ۰٫۲ تا ۲۲ مگاهرتز ارسال کند و از پروتکل DAC و DGS برای ارزیابی سطح عیب بهره گیرد. سیستم داخلی آن طبق استانداردهای EN 12668 و ISO 18563 طراحی شده و توانایی تشخیص ترکهای درشت و حفرات ریز تا عمق چند صد میلیمتر را دارد.
 الگوریتمهای پردازش و تحلیل سیگنال
پردازش سیگنال در بازرسی اولتراسونیک قلب تحلیلی سیستم محسوب میشود. دادهها پس از تقویت و نمونهبرداری توسط ADC وارد الگوریتمهای فیلتر دیجیتال میشوند. عیبیابهای حرفهای قادرند از فیلترهای Band-pass، Averaging و Digital Smoothing برای حذف نویز محیط استفاده کنند. با فناوری «گیت دیجیتال زمان» (Time-Gating)، مشخص میشود که هر انعکاس مربوط به چه عمقی است. با آنالیز شدت پیک در بازتابها، نرمافزار عمق تقریبی عیب را محاسبه میکند. سیستمهای جدید از الگوریتم «Dynamic Range Expansion» استفاده میکنند تا بازتابهای ضعیفتر نیز قابل مشاهده باشند. مهندسان داده سپس منحنی A-Scan را با حد مرجع DAC مقایسه میکنند؛ انحراف بیش از ۶ دسیبل از منحنی بهعنوان عیب طبقهبندی میشود. مدلهای پرتابل مدرن با نمایش B-Scan و C-Scan مقطع دوبعدی و نقشهی حرارتی از عیوب فراهم میکنند.
استانداردهای جهانی تست غیرمخرب
عملکرد عیبیاب التراسونیک پرتابل برای تست فلزات باید مطابق با متدهای استاندارد بینالمللی باشد. مهمترین مراجع فنی شامل ASTM E164، ISO 16828، EN 12668 و ASME Section V هستند. این اسناد الزامات کالیبراسیون دستگاه، روش انتخاب پراب، تعیین حساسیت سیستم و روش مستندسازی آزمون را تشریح میکنند. به عنوان مثال ASTM E317 روش کنترل کیفی روزانه توسط بلوک مرجع (Reference Block) را الزامی میداند. اجرای صحیح این استانداردها ضامن تکرارپذیری و صحت نتایج است. شرکتهایی نظیر Olympus، Sonatest و GE Inspection برای اطمینان از انطباق محصولاتشان با استاندارد EN 61326، سیستمهای داخلی فیلتر الکترومغناطیسی (EMC) را در طراحی لحاظ کردهاند.
آزمون ضخامتسنجی و عیبیابی همزمان
بسیاری از دستگاههای عیبیاب مدرن قابلیت Thickness Measurement را نیز در کنار عیبیابی دارند. در این حالت، زمان رفتوبرگشت موج منعکسشده بین سطح بالا و پایین قطعه اندازهگیری میشود و از حاصل ضرب آن در سرعت صوت در ماده، ضخامت دقیق محاسبه میگردد. وجود هرگونه ترک در مسیر انتشار، موجب تغییر زمان عبور شده و دستگاه آن را بهصورت ناهنجاری گزارش میدهد. ترکیب این دو قابلیت موجب صرفهجویی قابل توجه زمان در پایش خطوط لوله، مخازن تحت فشار و صفحات ساختمانی شده است.
استفاده در صنایع فولاد و انرژی
در صنایع فولادسازی، نیروگاهها، خطوط انتقال نفت و گاز، و صنایع هوایی، روش Ultrasonic Testing (UT) یکی از ارکان بازرسی کیفی است. این روش به دلیل غیرمخرب بودن، سرعت بالا و قابلیت تشخیص عیوب پنهان بر سایر تکنیکها ارجحیت دارد. برای مثال در لولههای فشار قوی، هر گونه حفره یا ترک داخلی میتواند به نشت یا انفجار منجر شود؛ لذا UT در هر فاز تولید و بهرهبرداری الزامآور است. در بخش انرژی هستهای نیز برای پایش سلامت اجزای راکتور از سیستمهای UT استفاده میشود تا خستگی حرارتی یا خوردگی زیرسطحی قبل از بروز حادثه شناسایی گردد.
آموزش و مهارت مهندس بازرسی
هرچند دستگاههای پرتابل امروزی از رابطهای کاربرپسند بهره میبرند، اما تفسیر دادههای اولتراسونیک نیازمند آموزش تخصصی است. مهندسان باید قادر باشند تفاوت میان انعکاس ناشی از لایهبندی و عیب واقعی را تشخیص دهند. همچنین شناخت صحیح از سرعت صوت در آلیاژهای مختلف از ملزومات است؛ زیرا تفاوت چگالی میان فولاد زنگنزن و کربنی میتواند ۵٪ خطا در عمق ایجاد کند. آموزش رسمی سطح ۱، ۲ و ۳ طبق SNT-TC-1A یا ISO 9712 کلاسبندی میشود. در مراکز معتبر مانند مشهد دقیق، دورههای آموزشی با تمرکز بر کار عملی با دستگاههای پرتابل برگزار میشود تا اپراتور به تسلط کامل بر تنظیم پارامترها، فیلترها و گیتها برسد.
کالیبراسیون و نگهداری دورهای دستگاه
کالیبراسیون منظم بخش حیاتی تضمین دقت دستگاه است. تنظیم دامنهی تقویت، زمان پایه (Base Line) و مقیاس عمق باید با بلوکهای استاندارد مرجع صورت گیرد. کاهش حساسیت بهدلیل فرسودگی پراب یا آلودگی کانکتور از خطاهای معمول است. دستگاه باید در دمای پایدار (۲۰ تا ۲۵ درجه سانتیگراد) نگهداری شود و در فواصل زمانی مشخص، صحت تنظیمات آن با استفاده از استاندارد CSK یا IIW Block کنترل گردد. استفادهی طولانیمدت در محیطهای مرطوب بدون مراقبت مناسب، موجب اکسید شدن اتصالات داخلی و افت سیگنال میشود. تولیدکنندگان معتبر مانند Olympus دستورالعمل PM و سرویس دورهای را به همراه دستگاه ارائه میدهند تا عمر مفید ابزار حداکثر گردد.
فناوریهای نوین و عیبیابی ترکیبی
در یکسوم پایانی قرن بیستویکم، دقت تست التراسونیک فلزات بهواسطهی ترکیب با فناوری پردازش تصویر و هوش مصنوعی به مرحلهای تازه رسیده است. اکنون سامانههایی طراحی شدهاند که دادههای UT را با الگوریتم تشخیص الگو (Pattern Recognition) تحلیل کرده و نوع عیب را بهطور خودکار طبقهبندی میکنند. این روشها در صنایع پتروشیمی و خطوط لولهی نفت کشور به کار میروند. در همین راستا، دستگاههای پرتابل جدید با قابلیت ادغام دادههای UT و Eddy Current در یک واحد طراحی شدهاند؛ این یعنی با یک بار اندازهگیری میتوان هم ترک و هم تغییرات سختی را سنجید. در ردهی تجهیزات ممتاز، دستگاههای دارای حافظهی داخلی چند گیگابایتی برای ثبت طولانیمدت دادهها عرضه شدهاند. برند Olympus یکی از پیشگامان این رویکرد است و مدل EPOCH 650 نمونهی شاخص آن محسوب میشود که ضمن پشتیبانی از نرخ نمونهبرداری بالا، امکان انتقال داده به رایانه و نرمافزار مخصوص تجزیه و تحلیل را فراهم میسازد.
آیندهی پایش و تست غیرمخرب فلزات
تحولات اخیر در الکترونیک و نانومتریال، مسیر توسعهی عیبیابهای پرتابل التراسونیک را به سمت هوشمندسازی کامل هدایت میکند. نسل بعدی دستگاهها با اتصال مستقیم به شبکههای IoT و قابلیت ذخیره داده در فضای ابری عرضه خواهند شد. این سامانهها نهتنها وضعیت فلز را ثبت میکنند، بلکه بر اساس دادههای آماری میتوانند زمان وقوع عیب را پیشبینی نمایند (Predictive Maintenance). همچنین، ترکیب UT با فناوریهای لیزری و راداری در حال آزمون میدانی است؛ بهطور خاص در پروژههای دریایی، این همافزایی امکان شناسایی خوردگی پنهان در زیرپوششها را فراهم کرده است. در پایان باید گفت که آیندهی صنعت بازرسی فلزات در گروی توسعهی هوش مصنوعی و بهکارگیری دادههای بزرگ در تحلیل فراصوتی است، جایی که عیبیاب التراسونیک پرتابل نقشی غیرقابل جایگزین خواهد داشت.