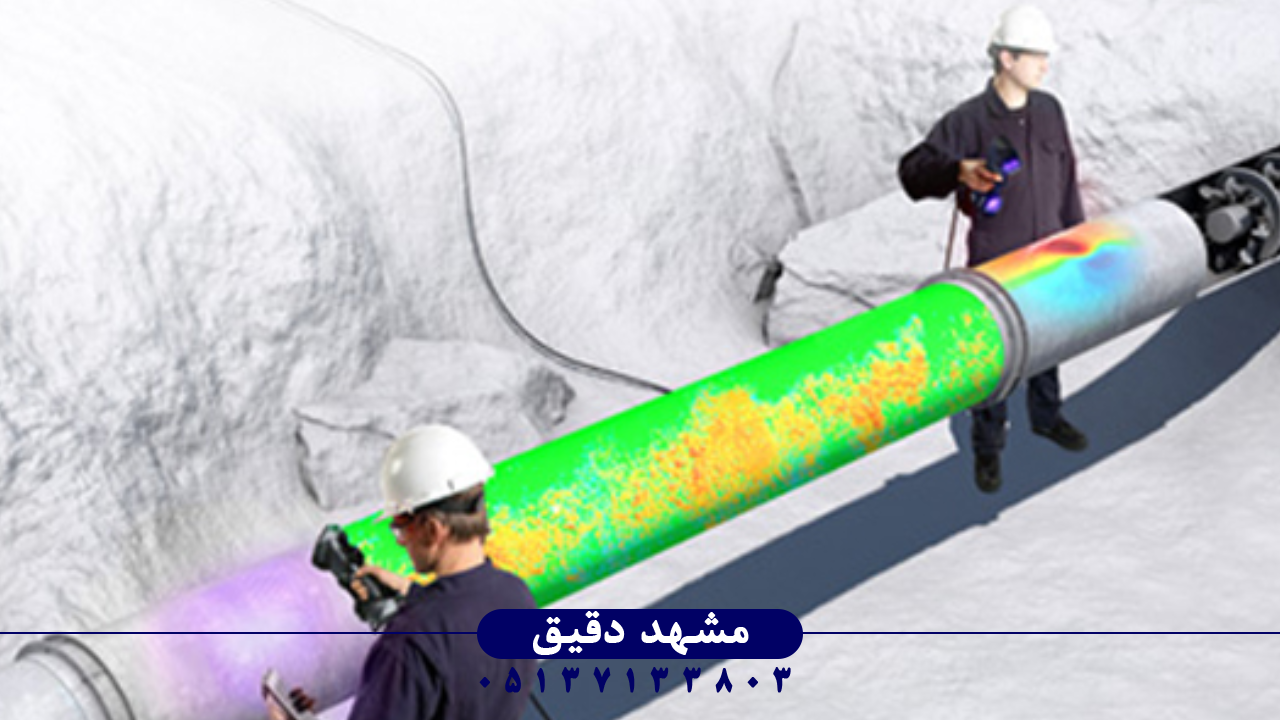
آنالیز خطای لوله با تکنیک Eddy Current (جریان گردابی)
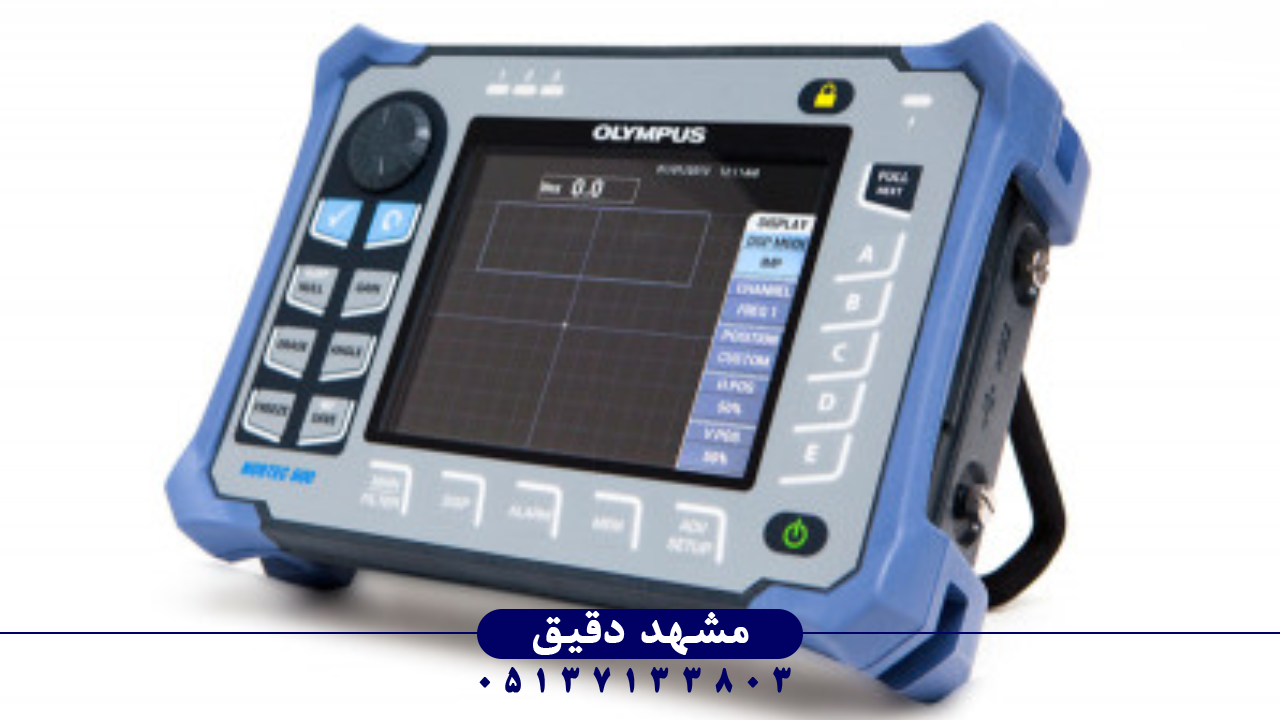
در صنایع حساس انرژی، پتروشیمی، و نیروگاهی، سلامت ساختارهای لولهای نقشی حیاتی در ایمنی عملیاتی و حفظ یکپارچگی فرآیند ایفا میکند. خرابیهای ناگهانی در خطوط انتقال سیالات تحت فشار یا لولههای مبدلهای حرارتی میتواند منجر به توقفات برنامهریزیشده و غیربرنامهریزیشده پرهزینه، خسارات زیستمحیطی جبرانناپذیر و به خطر افتادن جان پرسنل گردد. در این میان، تکنیکهای بازرسی غیرمخرب (NDT) به عنوان ستون فقرات نگهداری و تعمیرات پیشبینانه (Predictive Maintenance) مطرح هستند. در بین روشهای مختلف NDT، جریان گردابی (Eddy Current Testing یا ECT) به دلیل ویژگیهای منحصر به فردش، بهویژه قابلیت بازرسی سریع، عدم نیاز به تماس مستقیم با سطح، و حساسیت فوقالعاده بالا به عیوب سطحی و زیرسطحی، جایگاه ویژهای دارد. اصول اساسی ECT بر پایه القای الکترومغناطیسی استوار است؛ یک کویل تحریککننده (Excitation Coil) با عبور جریان متناوب (AC) یک میدان مغناطیسی متغیر تولید میکند که با نفوذ به دیواره لوله، جریانهای گردابی ثانویهای را در ماده پایه القا مینماید. این جریانهای گردابی خود میدان مغناطیسی خاص خود را ایجاد کرده و در نهایت بر امپدانس کویل اصلی تأثیر میگذارند. هرگونه تغییر در ساختار مواد، مانند حضور ترک، خوردگی، یا کاهش ضخامت دیواره، موجب اختلال در الگوی جریانهای گردابی و تغییر مشخص در امپدانس اندازهگیری شده میشود. این تغییرات به صورت سیگنالهای الکتریکی قابل ثبت و تحلیل هستند. سرعت بالای بازرسی که در این روش امکانپذیر است، آن را برای بازرسیهای دورهای انبوه لولهها، به ویژه در مبدلهای حرارتی بزرگ که شامل هزاران لوله هستند، ایدهآل میسازد. توانایی ECT در تشخیص عیوب کوچک و موضعی، قبل از آنکه به شکست بحرانی منجر شوند، ارزش اقتصادی و ایمنی این تکنیک را دوچندان میکند. با توجه به پیچیدگیهای عملیاتی و نیاز به تجهیزات دقیق برای تفسیر دادهها در محیطهای پرنویز صنعتی، انتخاب دستگاه مناسب برای تحلیل دقیق خطای لوله اهمیت بسزایی دارد. برای مثال، استفاده از تجهیزات پیشرفتهای مانند عیبیاب جریان گردابی المپیوس مدل OLYMPUS Nortec 600 که دارای قابلیتهای پیشرفته پردازش سیگنال و تحلیل چند فرکانسی است، میتواند دقت تشخیص را در سناریوهای پیچیده بازرسی، به طور چشمگیری افزایش دهد و مهندسین را در رسیدن به نتایج قابل اعتماد یاری نماید. این دستگاهها با ارائه خروجیهای تصویری واضح، تفسیر نتایج را از حالت ذهنی به رویکردی کمی و قابل مستندسازی تبدیل میکنند.
تحلیل دقیق پروبهای Bobbin و ساختار آن
مؤلفه اصلی در موفقیت تکنیک جریان گردابی، طراحی و عملکرد صحیح پروب بازرسی (Probe) است. پروبهای نوع Bobbin، که رایجترین پیکربندی برای بازرسی لولههای داخلی هستند، از یک یا چند کویل تشکیل شدهاند که بر روی یک محور مرکزی سوار شدهاند و درون لوله حرکت میکنند. در بازرسیهای سنتی، از کویلهای تفاضلی (Differential Coils) استفاده میشود که شامل دو کویل یکسان (یکی کویل تحریک و دیگری کویل گیرنده یا دو کویل گیرنده در پیکربندی تفاضلی) هستند که با فاصله مشخصی از یکدیگر قرار گرفتهاند. هدف اصلی استفاده از پیکربندی تفاضلی، حذف سیگنالهای پسزمینه (Background Noise) ناشی از تغییرات آهسته در فاصله پروب تا دیواره لوله (Lift-off) یا تغییرات ناگهانی در ضخامت مواد پایه (مثلاً در اتصالات یا سوراخهای پیچ)، و در عوض، تقویت سیگنالهای ناشی از تغییرات ناگهانی و موضعی مانند ترکها یا حفرهها است. ریاضیات پشت این عمل بر پایه تفاضل ولتاژ القا شده در دو کویل استوار است. هنگامی که یک عیب دقیقاً زیر یکی از کویلها قرار میگیرد، عدم تعادل (Imbalance) شدیدی در ولتاژهای دریافتی ایجاد میشود که به صورت سیگنال قوی عیب ثبت میگردد. فاکتور کلیدی دیگری که در طراحی و تفسیر سیگنال پروب نقش دارد، مفهوم ضریب پرشدگی (Fill Factor) است. Fill Factor به نسبت مساحت مؤثر سیمپیچ کویل به مساحت مقطع عرضی لولهای که میدان مغناطیسی در آن نفوذ میکند، اشاره دارد. در شرایط ایدهآل، برای حداکثر حساسیت، پروب باید تقریباً تمام انرژی میدان مغناطیسی را به ماده لوله تزریق کند. با این حال، در لولههایی با قطر زیاد، دستیابی به Fill Factor بالا دشوار است، که منجر به کاهش نفوذ میدان به دیوارههای ضخیمتر میشود. برای لولههای بزرگ و ضخیم، اغلب از پروبهای میدان دور (RFET) استفاده میشود، اما برای لولههای با قطر کوچک تا متوسط، پروبهای Bobbin به دلیل تواناییشان در دستیابی به حساسیت بالا به تغییرات عمقی، ترجیح داده میشوند. تنظیم دقیق فاصله هوایی (Air Gap) و اطمینان از تماس مماس و یکنواخت پروب با سطح داخلی لوله برای حفظ یک Baseline یا خط مبنای پایدار، یک چالش مهندسی روزمره در حین اجرای عملیات بازرسی است. هرگونه انحراف از کالیبراسیون اولیه در حین حرکت پروب، نیازمند الگوریتمهای فیلترینگ پیچیده برای جداسازی تغییرات ناشی از تغییر شکل هندسه لوله از تغییرات ناشی از حضور عیوب واقعی است.
شناسایی مکانیسمهای اصلی شکست لولهها
درک دقیق مکانیسمهایی که منجر به تخریب فیزیکی لولهها میشوند، برای تفسیر صحیح سیگنالهای جریان گردابی حیاتی است. هر مکانیسم تخریب، اثر الکترومغناطیسی متفاوتی بر میدان القایی پروب میگذارد و این تفاوتها باید در تحلیلهای فنی تفکیک شوند. سه دسته اصلی تخریب که ECT معمولاً برای شناسایی آنها به کار میرود عبارتند از: خوردگی حفرهای (Pitting Corrosion)، ترکهای ناشی از تنشهای محیطی (Stress Corrosion Cracking یا SCC)، و کاهش کلی ضخامت دیواره (Wall Thinning). خوردگی حفرهای به صورت از دست رفتن موضعی و عمیق فلز ظاهر میشود. از منظر ECT، حفرهها معمولاً سیگنالهایی با دامنه بالا و فاز نسبتاً ثابت تولید میکنند، زیرا جریان گردابی مستقیماً تحت تأثیر تغییر ناگهانی در فلز باقیمانده قرار میگیرد. عمق حفره مستقیماً با دامنه سیگنال متناسب است، اما شکل و عرض دهانه حفره نیز بر شکل موج تأثیر میگذارد. ترکهای SCC و ترکهای خستگی (Fatigue Cracks) چالشی بزرگتر محسوب میشوند؛ ترکها، که اغلب به صورت خطی و با زاویهای مشخص نسبت به محور طولی لوله گسترش مییابند، مسیر جریانهای گردابی را مسدود کرده و میدان مغناطیسی را به شدت تغییر میدهند. سیگنالهای ناشی از ترکها معمولاً در نمودار امپدانس (Impedance Plane) دارای زاویه فاز متفاوتی نسبت به سیگنالهای خوردگی هستند و در بازرسیهای چند فرکانسی، معمولاً در فرکانسهای بالاتر سیگنال قویتری تولید میکنند، زیرا این عیوب عمق کمی دارند اما جهتگیری مشخصی دارند که به طور مؤثری مسیر میدان را قطع میکند. کاهش ضخامت (Wall Thinning) ناشی از خوردگی عمومی یا سایش، معمولاً منجر به تغییرات آهسته در سیگنال میشود که میتواند توسط کویلهای تفاضلی تا حد زیادی فیلتر شود، اما کویلهای طولی (Axial Coils) یا پروبهای میدان دور (RFET) برای تشخیص آن مفیدتر هستند. تحلیل دقیق این اثرات، با استفاده از تکنیکهای تجزیه و تحلیل فاز و دامنه، به مهندس امکان میدهد تا نه تنها محل عیب را بیابد، بلکه ماهیت مکانیکی و شیمیایی آن را نیز بر اساس پاسخ سیگنال تخمین بزند. این امر در تصمیمگیری برای تعمیرات و اولویتبندی بازرسیها نقشی محوری ایفا میکند.
ضرورت تحلیل چند فرکانسی برای جداسازی عیوب
یکی از پیشرفتهای چشمگیر در تکنیک جریان گردابی، معرفی قابلیت بازرسی چند فرکانسی (Multi-Frequency Eddy Current) است. در بازرسیهای سنتی تک فرکانسی، میدان مغناطیسی با یک فرکانس ثابت اعمال میشود. عمق نفوذ میدان (Skin Depth)، که تعیین میکند چه میزان از دیواره لوله مورد بازرسی قرار گیرد، تابعی مستقیم از فرکانس است و با فرمول محاسبه میشود که در آن فرکانس زاویهای، نفوذپذیری مغناطیسی و رسانایی الکتریکی است. این وابستگی به ما اجازه میدهد تا با تغییر فرکانس، عمق نفوذ را کنترل کنیم. اما مشکل اصلی در محیطهای صنعتی، به ویژه در اتصالات لوله به تیوب شیت (Tube Sheet) یا جایی که لولهها به دیوارههای پشتیبان متصل میشوند، تداخل سیگنالهاست. تغییرات هندسی ناگهانی در اطراف تیوب شیت میتواند سیگنالهایی شبیه به عیوب ایجاد کند (جریانهای گردابی القا شده توسط تغییرات ناگهانی در ضخامت اطراف سوراخ تیوب شیت). استفاده از فرکانسهای پایین امکان نفوذ بیشتر به عمق را فراهم میسازد که برای تشخیص کاهش ضخامت در دیوارههای ضخیم مفید است. در مقابل، فرکانسهای بالا حساسیت بیشتری به عیوب سطحی (مانند ترکهای نازک و دهانه باز) نشان میدهند. تکنولوژی چند فرکانسی به طور همزمان چندین فرکانس را به پروب اعمال میکند و سیگنالهای دریافتی را به صورت مجزا پردازش مینماید. این امر اجازه میدهد تا مهندسین با استفاده از تکنیکهایی نظیر صافسازی سیگنال (Lift-off Suppression) و تفکیک عیب از نویز، به نتایج بسیار تمیزتری دست یابند. به عنوان مثال، سیگنالهای ناشی از ترکها (که بیشتر در فرکانسهای بالا بروز میکنند) را میتوان از سیگنالهای ناشی از تغییرات جزئی در هندسه لوله یا فلزات مزاحم که ممکن است پاسخ متفاوتی در فرکانسهای پایین داشته باشند، تفکیک کرد. این رویکرد مدرن، به خصوص در مواجهه با لولههای دارای پوشش یا لولههایی که در مناطق داغ قرار دارند، کارایی ECT را به مراتب افزایش داده و تحلیل دادهها را کمیتر و قابل اطمینانتر میسازد.
به کارگیری جریان گردابی میدان دور برای فلزات فرومغناطیس
تکنیک استاندارد جریان گردابی (ECT) به دلیل اصل اساسیاش که نیازمند القای میدان مغناطیسی قوی و یکنواخت در ماده رسانا است، در بازرسی لولههای فرومغناطیس (مانند فولاد کربنی یا فولادهای مارتنزیتی) با محدودیتهای جدی مواجه است. این مواد دارای نفوذپذیری مغناطیسی بسیار بالایی هستند که باعث میشود میدان تحریککننده به شدت در نزدیکی سطح متمرکز شده و عمق نفوذ آن به شدت کاهش یابد (پدیده اثر پوستی یا Skin Effect تشدید میشود). در نتیجه، در فولادهای فرومغناطیس، ECT قادر به تشخیص عیوبی که در عمق کمی از سطح دیواره قرار دارند، نخواهد بود. برای غلبه بر این مانع بنیادین، تکنیک Remote Field Eddy Current Testing (RFET) توسعه یافته است. RFET بر اساس اصول متفاوتی کار میکند. در این روش، فرستنده (Exciter Coil) به اندازهای از گیرنده (Receiver Coil) فاصله میگیرد که میدان مغناطیسی منتقل شده، دیگر مستقیماً از طریق مسیر کوپلینگ نزدیک (Near-Field Coupling) منتقل نشود، بلکه از طریق ماده لوله به گیرنده برسد. در این حالت دور از منبع (Far-Field)، برهمکنش بین میدان مغناطیسی فرستنده و مغناطش ذاتی ماده (به دلیل خاصیت فرومغناطیسی) باعث میشود که سیگنال دریافتی حساس به تغییرات ضخامت در کل دیواره لوله شود، نه فقط سطح. این تکنیک دو خروجی اصلی فراهم میکند: یک سیگنال دامنه که عمدتاً به ضخامت باقیمانده (Wall Thickness) وابسته است و یک سیگنال فاز که برای تعیین موقعیت عیب مفید است. این قابلیت تشخیص ضخامت در سراسر دیواره، RFET را به روش انتخابی برای بازرسی لولههای دیگهای بخار و مبدلهای حرارتی ساخته شده از فولاد کربنی در صنایع نفت و گاز و نیروگاهها تبدیل کرده است. اجرای موفقیتآمیز RFET نیازمند کالیبراسیون دقیق بر اساس نسبت فاصله بین کویل فرستنده و گیرنده به شعاع لوله است، تا اطمینان حاصل شود که سیستم در ناحیه Far-Field به درستی عمل میکند و نویز ناشی از تغییرات هندسه انتهایی یا اتصال به تیوب شیت به حداقل میرسد.
تفسیر دقیق نمودار امپدانس و الگوهای فاز
تجزیه و تحلیل دادههای خام جریان گردابی مستلزم درک عمیق از حوزه امپدانس (Impedance Plane) است که در آن سیگنالها بر حسب مولفههای مقاومت (R) و راکتانس (X) نمایش داده میشوند. دستگاههای مدرن ECT، سیگنال دریافتی را به صورت یک بردار در صفحه مختصات دو بعدی ترسیم میکنند که این الگو به عنوان نماد لیساژو (Lissajous Pattern) یا در حالت مدرنتر، به صورت نقاط متصل در صفحه R-X نمایش داده میشود. در حالت ایدهآل، هنگامی که پروب در یک لوله سالم حرکت میکند، سیگنال یک خط مستقیم (Baseline) را تشکیل میدهد که نشاندهنده میدان القایی در فلز سالم است. هنگامی که یک عیب (مانند ترک یا حفره) با پروب برخورد میکند، امپدانس کویل تغییر کرده و بردار سیگنال از این خط مبنا منحرف میشود. این انحراف دارای دو مؤلفه اصلی است: تغییر دامنه (Amplitude) و تغییر فاز (Phase Shift). دامنه سیگنال، اطلاعاتی در مورد شدت اختلال در میدان مغناطیسی ارائه میدهد و معمولاً با میزان از دست رفتن فلز (عمق یا حجم تخریب) متناسب است. کویلهای تفاضلی معمولاً سیگنالهایی با دامنه بالا در جهت محور X (مقاومت) در هنگام عبور از یک ترک تولید میکنند. تغییر فاز (زاویه بین بردار سیگنال و محور مرجع) اطلاعات حیاتی در مورد ماهیت عیب ارائه میدهد. به عنوان مثال، سیگنالهای ناشی از کاهش ضخامت یا خوردگیهای عمومی تمایل دارند زاویه فاز کمتری نسبت به سیگنالهای ناشی از ترکهای نازک داشته باشند. در بسیاری از مواد، سیگنالهای ناشی از ترکهای باریک (که جریان گردابی در اطراف آنها به شدت محدود میشود) زاویه فاز بزرگتری به دست میآورند. توانایی تفکیک این زوایا، اساس تشخیص نوع عیب است. مهندسین آموزشدیده میتوانند با بررسی طول مسیر بردار سیگنال در صفحه امپدانس، تخمینی دقیق از عمق عیب ارائه دهند، زیرا عمق نفوذ میدان و در نتیجه میزان اختلال در جریان گردابی، رابطه غیرخطی و قابل مدلیسازی با زوایه فاز دارد. تفسیر دقیق این نمودارها نیازمند دانش تخصصی در مورد اثر فرکانس بر زاویه فاز و همچنین تأثیر نفوذپذیری مغناطیسی مواد است.
اهمیت کالیبراسیون با استانداردهای مرجع مصنوعی
دقت و قابلیت اطمینان نتایج بازرسی جریان گردابی مستقیماً به کیفیت فرآیند کالیبراسیون اولیه وابسته است. از آنجا که ECT یک روش نسبی است (سیگنالها تغییرات را نسبت به یک وضعیت مرجع اندازهگیری میکنند)، تعریف دقیق وضعیت مرجع برای تفسیر کمی سیگنالها ضروری است. این کار از طریق استفاده از قطعات استاندارد کالیبراسیون (Calibration Standards) یا لولههای مرجع (Reference Tubes) انجام میگیرد که از لحاظ متریال (ترکیب شیمیایی و رسانایی) و هندسه (قطر خارجی، ضخامت دیواره) مشابه لولههای مورد بازرسی هستند. این استانداردهای مرجع باید دارای مجموعهای از عیوب مصنوعی (Artificial Flaws) باشند که به طور دقیق مشخص شدهاند. این عیوب مصنوعی شامل برشهای شیاری (Notches) با عرض و عمق مشخص، سوراخهای مصنوعی (Holes) برای شبیهسازی خوردگی حفرهای، و یا بخشهایی با کاهش ضخامت کنترلشده (OD/ID Reduction) است. مهندس باید پروب را از روی این عیوب عبور دهد و سیستم را طوری تنظیم کند که دامنه و فاز سیگنال ثبت شده برای هر عیب شناختهشده (مثلاً یک ترک به عمق ۵ درصد ضخامت لوله) به یک نقطه مشخص در صفحه امپدانس نگاشت شود. این فرآیند کالیبراسیون نه تنها برای تنظیم حساسیت ضروری است، بلکه امکان تعیین آستانههای پذیرش (Acceptance Criteria) را فراهم میآورد. برای مثال، اگر استاندارد نشان دهد که یک شیار با عمق ۱۰ درصد ضخامت، سیگنالی با زاویه فاز ۳۰ درجه تولید میکند، هر سیگنالی با فاز بالاتر از ۳۵ درجه باید به عنوان یک عیب احتمالی (Defect Probability) با عمق بیش از ۱۰ درصد طبقهبندی شود. کالیبراسیون صحیح باید برای هر ترکیب فرکانس/پروب و هر نوع لوله تکرار شود. عدم رعایت این مرحله منجر به “گزارشهای کاذب مثبت” (False Positives) یا مهمتر از آن، “مثبتهای کاذب منفی” (False Negatives) میشود که میتواند منجر به نادیده گرفتن عیوب واقعی و در نهایت شکست فاجعهبار لوله گردد.
کاربرد تخصصی در بازرسی لولههای مبدلهای حرارتی
مبدلهای حرارتی هسته اصلی عملیات در نیروگاهها (به ویژه نیروگاههای سیکل ترکیبی و هستهای) و پالایشگاهها هستند و شامل هزاران لوله انتقال سیال هستند. بازرسی این لولهها به دلیل ماهیت محیط عملیاتی و اهمیت حیاتی آنها، یکی از حیاتیترین کاربردهای تکنیک جریان گردابی است. لولههای مبدلها معمولاً در معرض شوکهای حرارتی متناوب، محیطهای خورنده (مانند آب دریا، بخار داغ، یا سیالات پر از کلراید) و فشارهای بالا قرار دارند. این شرایط منجر به ایجاد ترکیبی از عیوب میشود: خوردگی داخلی در سمت سیال فرآیند و خوردگی خارجی در سمت پوسته (Shell Side). پروبهای مخصوص بازرسی مبدلهای حرارتی (معمولاً از نوع Bobbin یا مارپیچی برای لولههای بزرگتر) به سرعت از این لولهها عبور داده میشوند. حساسیت بالای ECT به ترکهای شعاعی و حفرهها در محدوده نزدیک به تیوب شیت (Tube Sheet Crevice) بسیار مهم است. در این نواحی، تمرکز تنش مکانیکی و شیمیایی بالاتر است و احتمال شروع SCC و Pitting Corrosion بیشتر است. استفاده از پروبهای چند فرکانسی در این محیطها حیاتی است زیرا اجازه میدهد که خوردگی در دیواره ضخیم (با فرکانس پایین) از ترکهای سطحی در نزدیکی اتصالات (با فرکانس بالا) تفکیک شوند. علاوه بر این، پروبهای مخصوصی مانند MRPC (Multiple- சேனل Probes) میتوانند چندین نقطه از سطح لوله را به طور همزمان اسکن کرده و پوشش بازرسی را افزایش دهند. مدیریت دادههای حاصل از این بازرسیهای گسترده نیازمند سیستمهای جمعآوری داده پیشرفته است تا اطمینان حاصل شود که هیچ لولهای از قلم نیفتاده و کلیه نواحی مشکوک با جزئیات کافی مستندسازی شدهاند.
مروری بر استانداردهای فنی بینالمللی بازرسی
پذیرش نتایج بازرسی غیرمخرب در سطح جهانی منوط به پیروی از استانداردهای سختگیرانه فنی است که توسط سازمانهای بینالمللی تدوین شدهاند. در حوزه بازرسی لولهها با جریان گردابی، چند استاندارد کلیدی وجود دارد که چارچوب عملیاتی و پذیرش نتایج را تعریف میکنند. مهمترین آنها شامل ASTM E426 است که مشخصات کلی و روشهای اجرای تست جریان گردابی متناوب برای مواد رسانای غیرفرومغناطیسی (مانند مس، آلومینیوم و فولادهای ضدزنگ آستنیتی) را پوشش میدهد. این استاندارد جزئیات دقیقی در مورد پیکربندی پروب، تنظیمات فرکانس، و نحوه نمایش دادهها ارائه میدهد. استاندارد ASME Section V, Article 9، که بخشی از کد معروف دیگهای بخار و مخازن تحت فشار است، الزامات خاصی را برای بازرسی لولههای مورد استفاده در ساخت تجهیزات تحت فشار تعیین میکند. این استاندارد به طور خاص بر روی کالیبراسیون با استانداردهای مرجع و حداقل عمق قابل تشخیص تمرکز دارد. همچنین، توصیههای سازمانهایی نظیر API (American Petroleum Institute)، به ویژه در استانداردهایی که به بازرسی مبدلهای حرارتی در صنایع نفت و گاز میپردازند، دستورالعملهای خاصی برای ارزیابی میزان تخریب و تصمیمگیری برای تعمیر (Plug and Repair) یا تعویض لوله ارائه میدهند. این استانداردها تعیین میکنند که چگونه نتایج حاصل از انحرافات اندازهگیری شده در سیگنالهای فاز و دامنه باید با حداقل ضخامت دیواره مجاز (Minimum Allowable Wall Thickness) مقایسه شوند تا ایمنی سازه تضمین شود. رعایت دقیق این دستورالعملها نه تنها الزامات قانونی و قراردادی را برآورده میکند، بلکه امکان تبادل دادهها و پذیرش نتایج بازرسی در پروژههای بینالمللی را نیز میسر میسازد.
مدیریت دادهها و اهمیت گزارشدهی خودکار
با پیشرفت فناوری، حجم دادههای جمعآوری شده در یک بازرسی گسترده لولهها به صورت نمایی افزایش یافته است. یک مبدل حرارتی بزرگ ممکن است شامل ۱۰,۰۰۰ لوله باشد که هر لوله در دو جهت (Up/Down) بازرسی میشود و هر اسکن شامل هزاران نقطه داده است. در این مقیاس، اتکا به ثبت دستی نتایج و ترسیم دستی نمودارهای امپدانس عملاً غیرممکن و مستعد خطا است. این امر اهمیت سیستمهای مدیریت داده (Data Management Systems) و نرمافزارهای پیشرفته تحلیل داده را برجسته میسازد. دستگاههای مدرن ECT، مانند تجهیزات پیشرفتهای که در صنعت استفاده میشوند، دارای قابلیتهای ذخیرهسازی داده در خود بوده و از نرمافزارهای اختصاصی برای پردازش پس از اسکن (Post-Processing) بهره میبرند. این نرمافزارها امکاناتی نظیر Overlay کردن سیگنالها، فیلترینگ خودکار نویز، و مهمتر از همه، تحلیل الگوریتمی برای طبقهبندی خودکار عیوب را فراهم میآورند. گزارشدهی خودکار (Automated Reporting) با استخراج خودکار دادههای حیاتی (موقعیت عیب بر حسب فاصله از تیوب شیت، درصد ضخامت باقیمانده تخمینی، و نوع عیب شناسایی شده) و درج آنها در قالبهای از پیش تعریف شده استاندارد، سرعت و دقت مستندسازی را به شدت افزایش میدهد. یک گزارش فنی مؤثر باید شامل نمودارهای صفحه امپدانس، ردیابی سیگنال در امتداد طول لوله (Waterfall Plot)، و یک خلاصه مدیریتی از وضعیت کل مجموعه لولهها باشد. توانایی این نرمافزارها در مقایسه دادههای جدید با سوابق بازرسیهای قبلی (Historical Data Comparison)، ابزاری قدرتمند برای ارزیابی نرخ خوردگی (Corrosion Rate) و پیشبینی زمان خرابیهای آتی (Remaining Life Assessment) فراهم میآورد.
چالشهای فنی و راهکارهای غلبه بر محدودیتها
با وجود مزایای فراوان، تکنیک جریان گردابی با محدودیتهای ذاتی مواجه است که مهندسین باید در اجرای عملیات آنها را مدیریت کنند. بزرگترین محدودیت ECT در فلزات، همانطور که پیشتر ذکر شد، در مواد فرومغناطیس است که نیازمند استفاده از RFET میباشد. محدودیت دوم، تأثیر متغیر کوپلینگ (Coupling) است. اگر فاصله پروب تا دیواره لوله (Lift-off) به طور قابل توجهی در طول بازرسی تغییر کند (مثلاً به دلیل پیچش لوله یا وجود رسوبات داخلی)، این تغییرات در فاصله، سیگنالهای بزرگی در امپدانس ایجاد میکنند که ممکن است با سیگنالهای عیب واقعی اشتباه گرفته شوند. برای مقابله با این مشکل، استفاده از پروبهای تفاضلی با تفکیکپذیری بالا و نرمافزارهای فیلتر کننده پیشرفته که بر اساس تغییرات فاز عمل میکنند، ضروری است. یک چالش مهم دیگر، توانایی تفکیک عیوب نزدیک به هم یا عیوبی است که در زوایای مختلف قرار دارند (مانند ترکهای همزمان شعاعی و مماسی). در اینجا، فرکانسهای پایینتر ممکن است عیوب را به صورت یک سیگنال واحد و بزرگ نمایش دهند، در حالی که فرکانسهای بالاتر ممکن است به دلیل عمق نفوذ کم، عیب عمیقتر را از دست بدهند. راهکار استفاده از تکنیکهای ترکیبی و چند فرکانسی است که امکان تفکیک مؤثرتر بین عیوب با عمقهای متفاوت را فراهم میکند. برای مثال، استفاده از دستگاههایی با قابلیتهای پیشرفته پردازش مانند عیبیاب جریان گردابی المپیوس مدل OLYMPUS Nortec 600 که به طور خاص برای فیلتر کردن نویز هندسی و تقویت سیگنالهای ناشی از تغییرات موضعی طراحی شدهاند، میتواند به طور چشمگیری بر این محدودیتها فائق آید و اطمینان مهندسین را به نتایج بازرسی افزایش دهد. همچنین، در لولههای با قطر بسیار بزرگ، پوشش پروبهای استاندارد ممکن است به دلیل انحنای زیاد لوله، نتواند پوشش ۱۰۰ درصدی را فراهم کند که نیازمند طراحی پروبهای با هندسه خاص یا استفاده از تکنیکهای مکمل مانند بازرسی با امواج هدایتشده (Guided Wave Testing) است.
 جمعبندی نهایی و چشمانداز توسعه آینده
تکنیک جریان گردابی، به عنوان یک روش بازرسی غیرمخرب با سرعت و دقت بالا، همچنان ستون فقرات نگهداری ایمنی در بخشهای حیاتی صنعتی باقی خواهد ماند. توانایی آن در تشخیص ناهنجاریهای میکروسکوپی در مواد رسانا، از ترکهای خستگی اولیه گرفته تا خوردگیهای عمیق، نقشی غیرقابل جایگزین ایفا میکند. موفقیت در اجرای بازرسیهای ECT به طور فزایندهای به مهارت اپراتور در انتخاب فرکانس مناسب، پیکربندی صحیح پروب، و کالیبراسیون دقیق بر اساس استانداردهای مواد مرتبط وابسته است. در طول دهههای گذشته، پیشرفت از تحلیل تک فرکانسی به سمت تجزیه و تحلیل پیچیده چند فرکانسی و استفاده از تکنیکهای مبتنی بر میدان دور (RFET) برای فولادهای فرومغناطیس، نشاندهنده بلوغ این فناوری است. چشمانداز آینده این تکنیک به سمت ادغام عمیقتر با هوش مصنوعی (AI) و یادگیری ماشین (Machine Learning) سوق داده شده است. الگوریتمهای ML میتوانند الگوهای سیگنال پیچیده را که ممکن است از دید تحلیلگر انسانی پنهان بمانند، شناسایی کرده و به طور خودکار عیوب را بر اساس هزاران نمونه آموزشدیده طبقهبندی کنند، که این امر دقت و سرعت بازرسی را به سطوح بیسابقهای خواهد رساند. همچنین، توسعه پروبهای کوچکتر، مقاومتر و با قابلیتهای سنجش همزمان چندین پارامتر (مانند قابلیت سنجش مغناطیسی و فراصوت در کنار ECT) در حال شکلگیری است. این همگرایی فناوریها، اطمینان بیشتری را به مهندسین و مدیران فنی خواهد داد که زیرساختهای حیاتی آنها با بالاترین سطح استاندارد ایمنی و قابلیت اطمینان تحت نظارت مستمر قرار دارند و چرخه عمر تجهیزات به طور بهینه مدیریت میشود.