اهمیت آمادهسازی صحیح سطح
در فرآیند اندازهگیری ضخامت مواد، نخستین عامل مؤثر بر دقت آزمایش، کیفیت آمادهسازی سطح تماس پراب با جسم است. بسیاری از مهندسان تست غیرمخرب (NDT) بر این باورند که تنظیم دستگاه اولتراسونیک مهمترین اقدام است، اما در واقع صحت نتایج مستقیماً به شرایط سطح وابسته است. سطح آلوده، زنگآلود یا دارای پوشش رنگ میتواند مسیر انتشار موج را مختل کرده و ضریب تضعیف (Attenuation Factor) را تغییر دهد. آمادهسازی سطح یعنی اصلاح فیزیکی و شیمیایی ناحیه تماس تا امواج صوتی بدون بازتاب ناخواسته وارد ماده شوند.
در استانداردهای بینالمللی نظیر ASTM E797 و ISO 16809 بهصراحت تأکید شده است که آمادهسازی صحیح سطح، پیششرط اعتبار هر قرائت ضخامت به شمار میرود. در واقع اگر سطح بهخوبی صیقل داده نشود، حتی کالیبراسیون دقیق دستگاه نیز قادر به اصلاح خطاهای ساختاری نخواهد بود. در کاربردهایی مانند صنایع نفت و گاز، بدنه کشتیها و مخازن تحت فشار، زنگزدگی سطحی و پوستههای اکسید آهن از مهمترین موانع برای اندازهگیری قابل اعتماد هستند.
ابزارهایی نظیر برس سیمی، سنگ دستی، سنباده یا ابزارهای چرخشی برای تمیزکاری به کار میروند و گاهی سطح با حلالهای غیرقطبی مانند ایزوپروپیل الکل شستوشو داده میشود. مهندس بازرسی باید همواره بین میزان آمادهسازی و حفظ ضخامت لایه واقعی تمایز قائل شود تا برداشت ماده بیش از حد موجب خطای منفی نشود.
پارامترهای مؤثر در کیفیت تماس
امواج التراسونیک در هنگام ورود از پراب به قطعه، در مرز مشترک بین دو محیط (پیزوالکتریک و فلز) بخشی از انرژی را به دلیل تفاوت امپدانس صوتی از دست میدهند. هدف از آمادهسازی سطح کاهش همین ناهماهنگی است تا بازتاب در مرز مشترک حداقل گردد. زبری سطح، چسبندگی کوپلنت، تعداد ریزخللها و حتی دمای سطح از عوامل تعیینکنندهی کیفیت تماس پراب هستند.
به عنوان مثال سطح فولاد سندبلاست شده دارای تخلخلهای میکرونی است که میتواند باعث حبس هوا و کاهش قابل ملاحظهی سیگنال بازگشتی شود. از سوی دیگر، سطح بیش از حد صاف نیز گاهی موجب لغزش لایه کوپلنت و پایداری پایین قرائت میگردد؛ بنابراین در آمادهسازی باید به تعادل بین صافی و زبری توجه شود. بهترین حالت، دستیابی به زبری متوسط در حدود ۳٫۲ میکرومتر (Ra) است که با سنبادهی شماره ۲۲۰ یا سنگ نرم قابل دستیابی است.
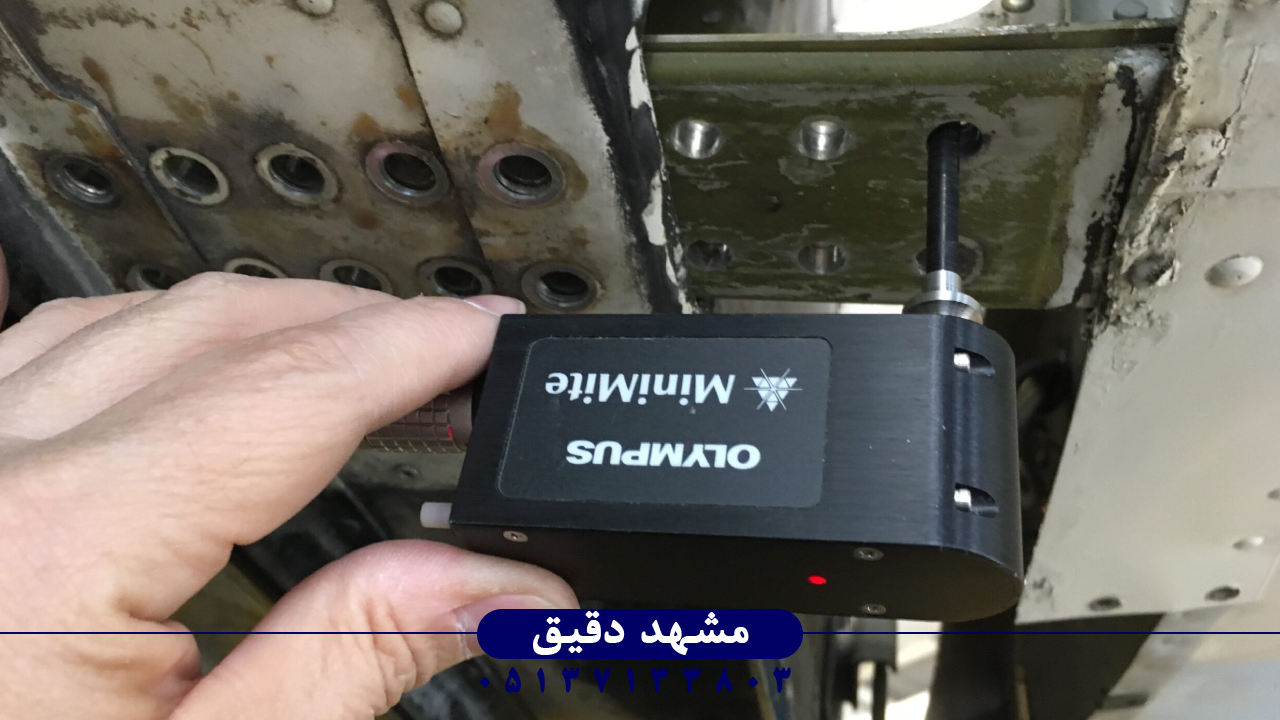
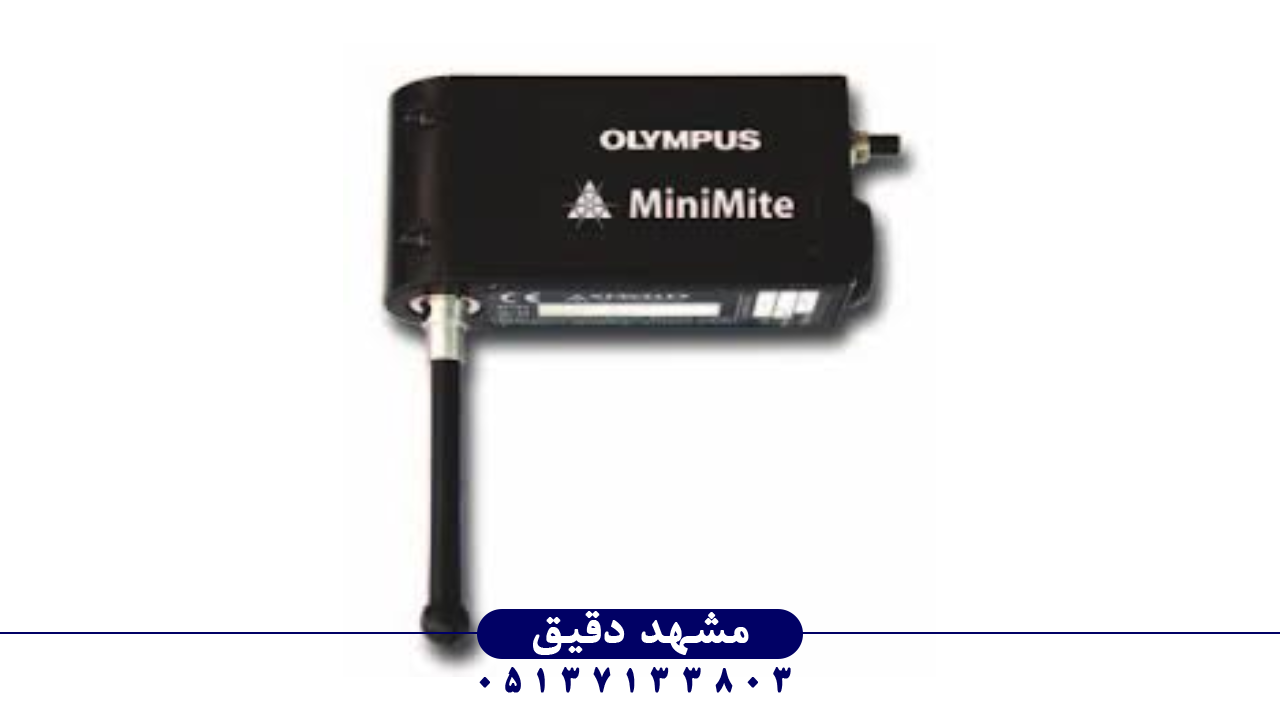
دستگاههای پیشرفته همچون ضخامتسنج التراسونیک المپیوس مدل OLYMPUS MINIMITE با حساسیت بالا طراحی شدهاند تا حتی در سطوحی با ناهمواری محدود، قرائت دقیق ارائه دهند. این دستگاه با پرابهای دوقلوی (Dual Element Probe) خود، انتقال امواج را بهینه کرده و نیاز به اعمال فشار زیاد بر سطح را کاهش میدهد. چنین ویژگیهایی در آزمون قطعات دارای انحنا یا پوشش رنگی نیز دقت را حفظ میکند.
 استانداردهای بینالمللی آمادهسازی سطح
در حوزه تست ضخامتسنجی التراسونیک، مراجع فنی متعددی دستورالعملهای خاصی برای آمادهسازی و بازرسی سطح تدوین کردهاند. مهمترین آنها عبارتاند از ASTM E114 و E317 برای روشهای عمومی آزمون اولتراسونیک، ISO 12996 برای ارزیابی مقدار زبری مجاز و EN 14127 برای روشهای جلوگیری از خطا در تماس پراب. بر اساس این اسناد، سطح باید عاری از هرگونه ماده خارجی (نظیر روغن، گریس، لایههای رنگ و زنگ اکسیدی) باشد و همزمان ساختار میکروسکوپی آن به گونهای حفظ شود که بازتاب موضعی ایجاد نکند.
مطابق با ISO 8501‑1، سطح فلزات بر اساس میزان زنگزدگی و پاکیزگی به چهار کلاس A تا D تقسیم میشود. در حالت A، فلز تازه و بدون آلودگی سطحی است، اما در حالت D پوستههای زنگ ضخیم وجود دارد. مهندس بازرسی موظف است در ابتدا با ارزیابی چشمی یا میکروسکوپی کلاس سطح را تعیین و سپس ابزار مناسب برای آمادهسازی را انتخاب کند. بهطور معمول ترکیبی از روشهای مکانیکی (Grinding و Brushing) و شیمیایی (Solvent Cleaning) بیشترین اثربخشی را دارد. عدم تطابق با این استانداردها میتواند منجر به باطل شدن نتایج آزمون شود، زیرا اعتبار هر اندازهگیری تنها در صورت رعایت روش مرجع معتبر است.
نقش کوپلنت در انتقال دقیق امواج
در فرآیند اندازهگیری ضخامت توسط امواج اولتراسونیک، وجود یک واسطه بین پراب و سطح به نام «کوپلنت» الزامی است. کوپلنتها (Couplants) موادی نیمهمایع با ویسکوزیته کنترلشدهاند که وظیفهی آنها پر کردن خلأهای میکروسکوپی سطح و جلوگیری از انعکاس ناخواسته موج در مرز هوا‑فلز است. در استاندارد ASTM E797، انتخاب کوپلنت به عنوان یکی از عوامل درجه A در دقت اندازهگیری معرفی شده است.
معمولترین کوپلنتها شامل گلیسیرین، ژل صنعتی، روغن سیلیکون، آب صابون، خمیرهای پلیمری و در شرایط دمای بالا، مواد مقاوم نظیر سیلیکون ویژه یا گریس fluorinated هستند. هرچه ویسکوزیته کوپلنت بیشتر باشد، سطح تماس بهتری فراهم میشود ولی سرعت پاسخ پایینتر خواهد بود. بنابراین در آمادهسازی، مهندس باید توازن بین راحتی کاربرد و پاسخ زمانی را رعایت کند.
در پروژههایی که سطح زبر است یا درون لولههای باریک اندازهگیری صورت میگیرد، استفاده از کوپلنتهای ژلی ترجیح دارد. همچنین باید به دمای سطح توجه شود، زیرا بعضی از کوپلنتها در دمای بالا تجزیه یا بخار میشوند. برای نمونه، گلیسیرین تنها تا دمای حدود ۸۰ °C پایدار است، در حالی که گریس سیلیکونی میتواند تا ۲۵۰ °C کار کند. آمادهسازی سطح بدون انتخاب صحیح کوپلنت، همانند اجرای آزمون بدون پراب مناسب است.
تأثیر پوششها و رنگهای سطحی
بسیاری از سطوح صنعتی پوششهایی مانند رنگ، اپوکسی یا روکش ضدخوردگی دارند. این لایهها اگر بهصورت یکنواخت نباشند، موجب انحراف سیگنال و افزایش زمان عبور موج میشوند. در آمادهسازی سطح، باید تشخیص داده شود که آیا اندازهگیری قرار است شامل ضخامت پوشش باشد یا تنها ضخامت فلز پایه سنجیده شود.
اگر هدف سنجش کل ضخامت (پوشش + پایه) باشد، لازم است دستگاه روی سرعت صوت مؤثر کل سیستم تنظیم گردد. اما اگر فقط فلز پایه مورد نظر است، باید پوشش قبل از اندازهگیری برداشته شود یا از روشهای تفاضلی دو فرکانسی استفاده گردد. تکنولوژی Echo‑to‑Echo که در تجهیزات حرفهای مانند OLYMPUS MINIMITE وجود دارد، قادر است بازتاب اول از سطح رنگ را نادیده گرفته و فاصلهی بین دو انعکاس فلز پایه را اندازهگیری کند.
در استاندارد ISO 2808 برای اندازهگیری ضخامت رنگ و استاندارد ASTM D7091 در تعیین ضخامت لایههای پوششی، توصیه شده است که هر دو روش به صورت مکمل استفاده شود. در هر حالت، آمادهسازی سطح باید شامل تمیزکردن لایه بیرونی و استفاده از کوپلنت سازگار با جنس پوشش باشد. این موضوع در صنایع رنگآمیزی خطوط لوله و مخازن بسیار حیاتی است، زیرا اختلاف جزئی بین پوشش و فلز منجر به قرائتهای متغیر میشود.
ابزارهای مکانیکی تمیزکاری و صیقل
آمادهسازی سطح بدون ابزار مناسب امکانپذیر نیست. ابزارهای مکانیکی تمیزکاری بسته به جنس ماده و نوع آلودگی طبقهبندی میشوند. برای مثال، در فولادهای زنگزده استفاده از برس سیمی فولادی رایج است، در حالی که برای آلومینیوم باید از برس برنجی یا نایلونی استفاده شود تا سطح نرم آسیب نبیند.
همچنین سنگ فرزهای زاویهای با دیسک فیبری ریز (Flap Disc) برای حذف پوستههای ضخیم پیشنهاد میشوند. در عملیات حساستر که ضخامت لایه رنگ باید حفظ شود، سنبادههای با گرین ۶۰۰ تا ۱۰۰۰ کارایی مطلوبی دارند. استاندارد ISO 8503‑2 ضخامت قابل برداشتن توسط هر روش سایشی را تعیین کرده است تا اپراتور بیش از حد از فلز پایه نکاهد.
در محیطهای با ریسک آتش، استفاده از برسهای غیرجرقهزن از جنس برنز الزامی است. پس از پایان صیقل، سطح باید با هوای خشک تمیز شود تا هیچ ذرهی معلق یا فلز آزاد روی آن باقی نماند. در صنایع نظامی و هوافضا حتی جهت خط پولیش باید عمود بر جهت انتشار موج انتخاب گردد تا انکسار ناخواسته رخ ندهد. تمام این جزئیات اگرچه در ظاهر جزئیاند، اما در مجموع کیفیت آمادهسازی سطح را تعیین میکنند.
پیشآزمون کیفیت تماس پراب
پیش از شروع اندازهگیری نهایی ضخامت، انجام آزمون مقدماتی برای ارزیابی کیفیت تماس پراب با سطح ضروری است. این آزمون میتواند با بررسی دامنه سیگنال بازگشتی در حالت A‑Scan یا تست روی بلوک مرجع انجام شود. اگر شدت سیگنال کمتر از آستانه مشخصی باشد، نشاندهندهی آمادهسازی ناکافی است.
در آزمایشگاهها معمولاً از بلوک مرجع فولادی صیقلشده (Step Block) استفاده میشود. تکنسین پس از اعمال کوپلنت روی محل آمادهشده، پراب را قرار داده و از تکرارپذیری قرائتها اطمینان حاصل میکند. معیار قابل قبول طبق ASTM E1324 این است که در پنج قرائت متوالی، تفاوت بیش از ±۱٪ مشاهده نشود.
در تجهیزات دیجیتال پیشرفته، سیستم خودکار Gain Adjust به صورت هوشمند دامنهی سیگنال را تنظیم و بهترین تماس را پیشنهاد میکند. این گام نهایی قبل از اجرای اندازهگیری اصلی است و در واقع صحت مرحله آمادهسازی را تأیید میکند. اگر نتیجه پیشآزمون مطلوب نباشد، باید دوباره سطح تمیز و کوپلنت بازبینی شود.
تجزیهوتحلیل خطاهای ناشی از سطح
هرگونه بیتوجهی به آمادهسازی سطح میتواند خطاهای متعددی در نتایج ضخامتسنجی ایجاد کند. مهمترین خطاها عبارتاند از:
۱. خطای زاویهای؛ زمانی که پراب به دلیل ناهمواری سطح بهصورت عمودی قرار نگیرد، مسیر موج طولانیتر شده و ضخامت بیشتر از مقدار واقعی قرائت میشود.
۲. خطای کوپلنتی؛ اگر حبابهای ریز در لایه کوپلنت محبوس گردد، امواج چندمسیره تولید میشوند و سیگنال دوگانه دیده خواهد شد.
۳. خطای حرارتی؛ در سطوحی که دمای آنها با دمای کالیبراسیون تفاوت دارد، سرعت صوت تغییر کرده و قرائت خطا مییابد.
۴. خطای سایشی؛ در اثر صیقل بیش از حد یا سنگزنی ناهمگون، ممکن است ضخامت واقعی فلز کم شده و مقدار قرائت کوچکتر از مقدار حقیقی گردد.
برای رفع این خطاها، استاندارد ISO 15548 پیشنهاد داده است که اپراتورها دورههای آموزشی کنترل خطا و تحلیل سیگنال را بگذرانند. مستندسازی نوع خطا و اقدام اصلاحی بخشی از فرآیند اجباری تضمین کیفیت (QA Procedure) است.
بهینهسازی آمادهسازی در مواد مختلف
مواد متفاوت رفتار آکوستیکی خاص خود را دارند. برای فولادهای کربنی آمادهسازی سطح تا صافی Ra حدود ۳ تا ۵ µm مطلوب است، چون امواج با طول ۸ MHz بهخوبی منتقل میشوند. در آلومینیوم که چگالی کمتر دارد، زبری باید کمتر از ۲ µm باشد. در پلاستیکها یا پلیمرهای تقویتشده (FRP) زبری زیاد میتواند سبب پراکندگی امواج شود، بنابراین صیقل دقیق ضروری است.
همچنین در قطعات ریختهگری، وجود حفرات سطحی کوچک کاملاً طبیعی است؛ در این موارد بهتر است پیش از آمادهسازی، قطعه تحت تمیزکاری شیمیایی قرار گیرد تا خوردههای فلزی جدا شوند. انتخاب نوع کوپلنت نیز باید متناسب با ماده باشد؛ به طور مثال در شیشه یا سرامیک از کوپلنتهای با ضریب شکست نزدیک به آن استفاده میشود.
در نتیجه، آمادهسازی سطح یک دستورالعمل ثابت نیست بلکه فرآیندی متغیر بر اساس جنس، دما و فرکانس مورد استفاده است. مهندس حرفهای باید برای هر پروژه جدول تنظیمات اختصاصی تهیه کند تا تکرارپذیری نتایج تضمین گردد.
نقش آموزش و تجربه اپراتور
هیچ میزان از اتوماسیون نمیتواند جایگزین مهارت انسانی در آمادهسازی سطح شود. اپراتور ماهر نهتنها زبری مناسب را تشخیص میدهد بلکه قادر است با مشاهدهی شکل سیگنال، کیفیت تماس را تفسیر کند. بسیاری از دورههای آموزشی NDT در سطوح Level I تا III بخشی مجزا برای مبحث آمادهسازی سطح اختصاص دادهاند. در آزمونهای معتبر PCN و ASNT نیز مهارت در آمادهسازی صحیح یکی از معیارهای ارزیابی است.
تجربه نشان داده است که تفاوت بین دادههای دو اپراتور غالباً ناشی از تفاوت در کیفیت آمادهسازی است. به همین دلیل شرکتها معمولاً دستورالعملهای داخلی (Work Instruction) با جزئیات ابزار مجاز، روش تمیزکاری، نوع کوپلنت و بازهی مجاز دما دارند.
برگزاری کارگاههای آموزشی و تحلیل خطاهای واقعی بهترین روش برای ارتقای توان پرسنل است. همچنین مرور گزارشهای بازرسی قبلی میتواند نقاط ضعف در روش آمادهسازی را مشخص کند. در نهایت، آمادهسازی سطح هنر ترکیب تجربه با علم فیزیک امواج است.
جمعبندی الزامات در پروژههای صنعتی
در پروژههای عظیم پالایشگاهی یا پتروشیمی که هر میلیمتر ضخامت اهمیت ایمنی دارد، آمادهسازی سطح بهعنوان مرحلهای حیاتی در دستورالعمل QA/QC تعریف میشود. شرکتهای بازرسی معتبر مانند TÜV و BV پیش از هر آزمون اولتراسونیک، گزارش آمادهسازی سطح را بررسی و تأیید میکنند.
در اسناد فنی بازرسی تجهیزات تحت فشار (مطابق ASME V Article 5)، صراحتاً آمده است که «نتایج آزمون تنها در صورت تأیید وضعیت سطح و کوپلنت معتبر است». برای حفظ دقت در چنین پروژههایی، استفاده از دستگاههای حرفهای مانند OLYMPUS MINIMITE که دارای قابلیت تنظیم خودکار گِین و فیلتر فرکانسی است، توصیه میشود.
در یکسوم انتهایی فرآیند بازرسی، معمول است که نتایج نهایی با یک دستگاه دوم مانند ضخامتسنج الکتروکنتاک ND‑9000 Plus (محصول فرضی) کنترل متقاطع شود تا تکرارپذیری تأیید گردد. چنین رویکردی موجب حذف خطاهای انسانی و افزایش اطمینان در گزارش نهایی میشود. بدین ترتیب، مهارت در آمادهسازی سطح تضمینکننده دقت در کل زنجیرهی اندازهگیری ضخامت است و مستقیماً ایمنی و اعتبار مهندسی را تحت تأثیر قرار میدهد.
نتیجهگیری نهایی و توصیه فنی مهندسین
آمادهسازی سطح در اندازهگیری ضخامت نه یک مرحله جانبی، بلکه بنیان دقت آزمون التراسونیک است. ترکیب شناخت فیزیک امواج، انتخاب کوپلنت مناسب، رعایت استانداردها و تجربهی اپراتور، چهار ستون اصلی تضمین کیفیت محسوب میشوند. هر سازمان صنعتی باید دستورالعمل مکتوب آمادهسازی داشته باشد و نتایج آن را پیش از انجام بازرسی اصلی تأیید کند.
شرکت مشهد دقیق با ارائهی تجهیزات تخصصی نظیر ضخامتسنج التراسونیک OLYMPUS MINIMITE و سایر مدلهای پرتابل، نقش مهمی در ارتقاء سطح دقت بازرسی کشور ایفا کرده است. این شرکت همچنین خدمات آموزش عملی و کالیبراسیون دورهای را زیر نظر متخصصان دارای گواهی بینالمللی ارائه میدهد.
در نهایت باید دانست که سطح تمیز، صاف، بدون حفره و آماده، نخستین نشانهی یک اندازهگیری علمی و قابل استناد است. هر میلیمتر بیدقتی در آمادهسازی، ممکن است به تصمیم اشتباه در ارزیابی سلامت تجهیز منجر شود. از اینرو آمادهسازی سطح را میتوان قلب تپندهی فرآیند اندازهگیری ضخامت دانست.